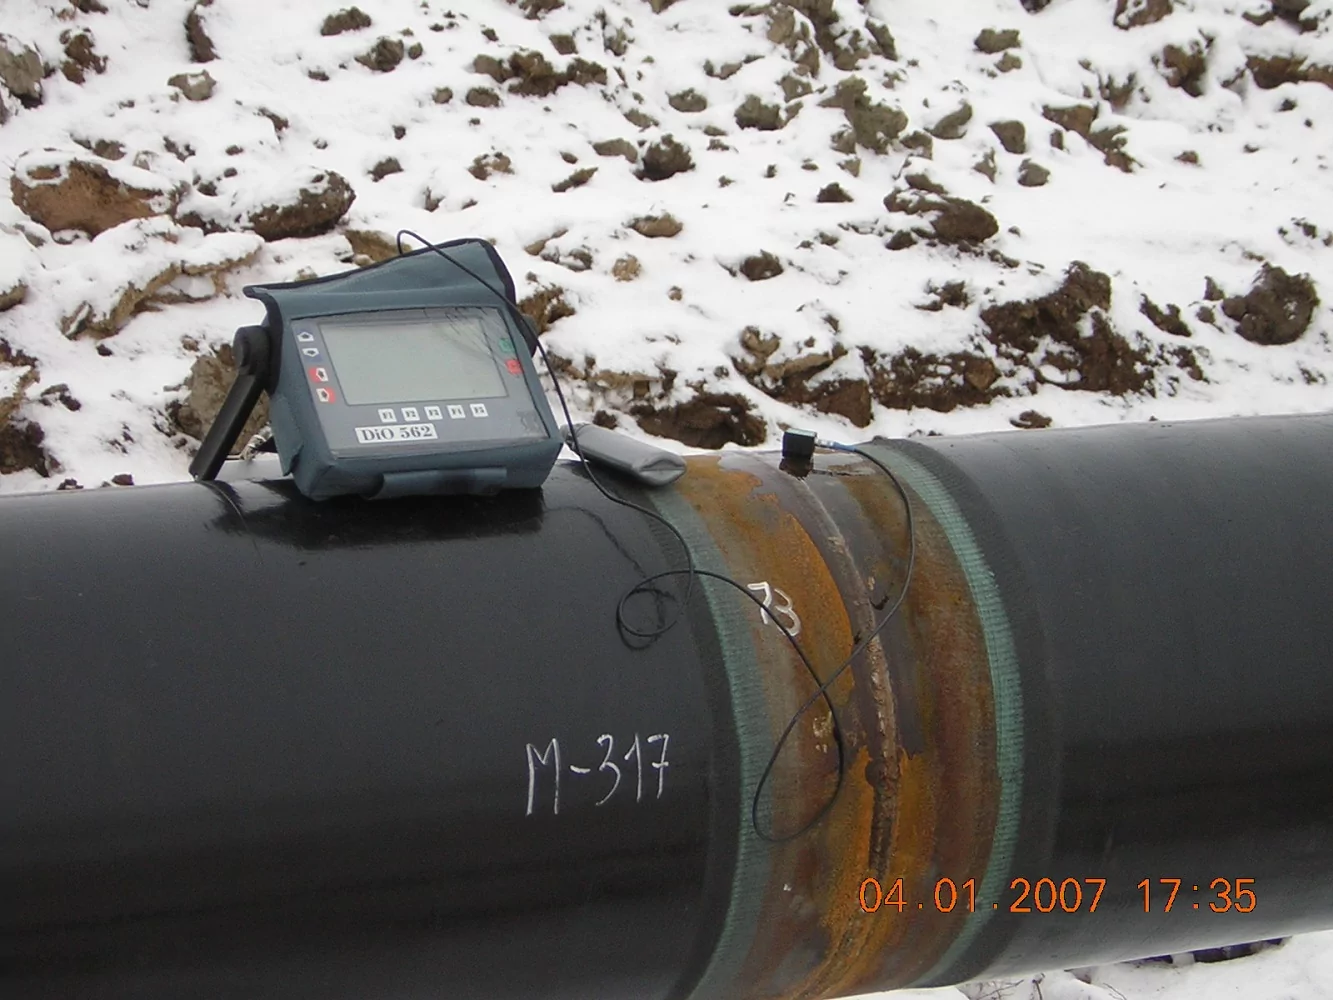
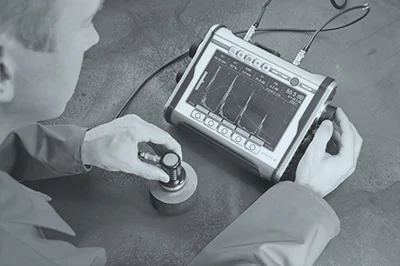
Ультразвуковой метод контроля является одним из основных (дополнительный) методов неразрушающего контроля, выполняется в соответствии ГОСТ 55724-2013 Контроль неразрушающий. Соединения сварные. Методы ультразвуковые.
Ультразвуковой контроль основан на способности высокочастотных колебаний проникать в металл и отражаться от поверхности трещин, пустот и других несплошностей.
КОНТРОЛИРУЕМЫЕ ОБЪЕКТЫ:
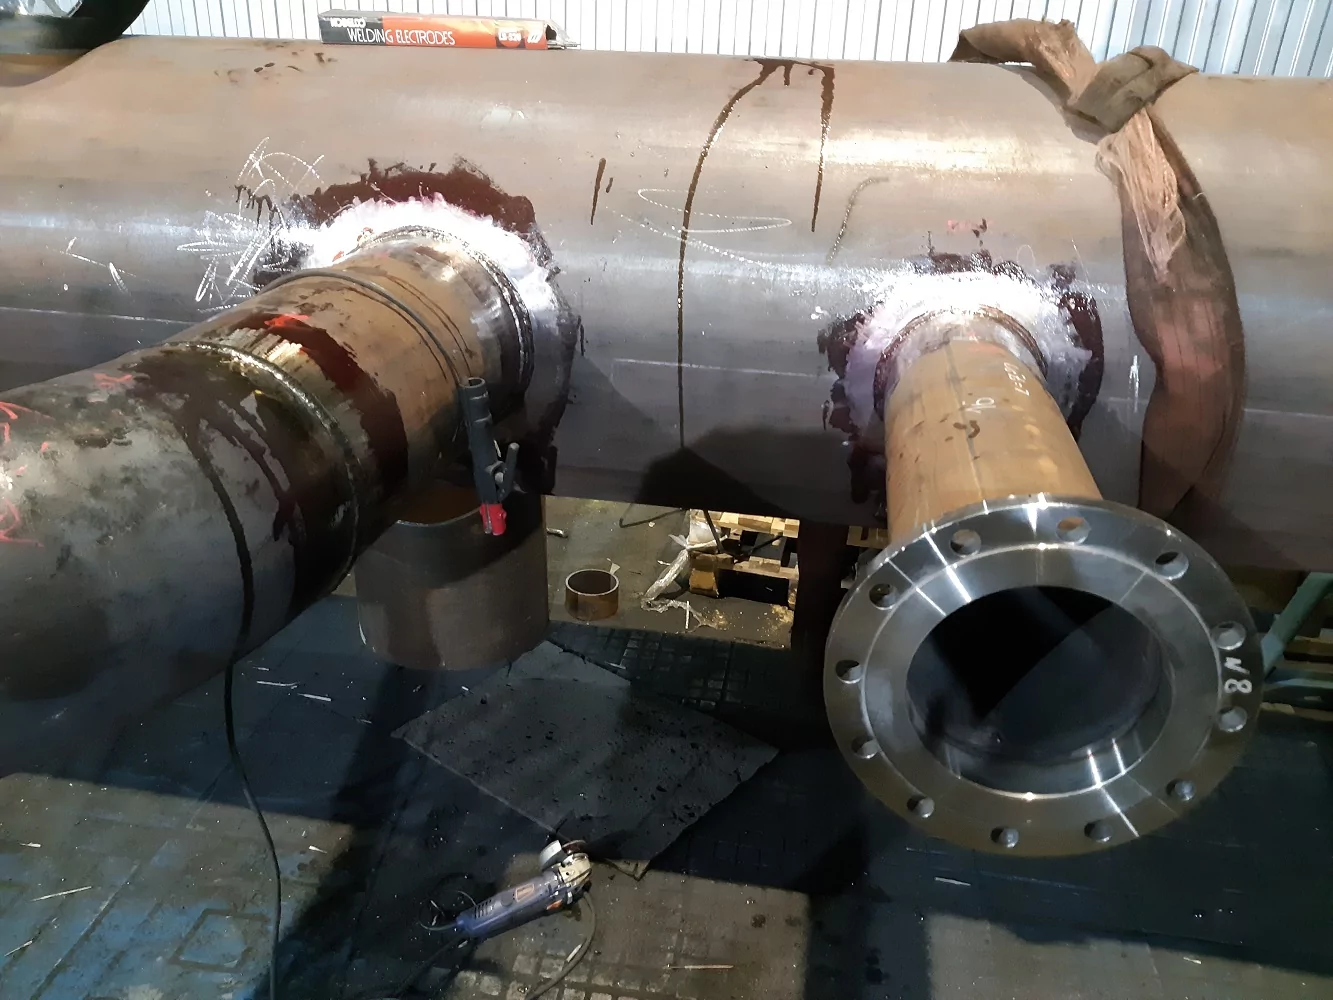
Методы ультразвуковой дефектоскопии позволяют производить контроль сварных соединений, сосудов и аппаратов высокого давления, трубопроводов, поковок, листового проката и другой продукции.
Определяет неразрушающие методы УЗК контроля стыковых, нахлестных, тавровых деталей с полным проваром шва, выполненные электрошлаковой, газовой, лучевой, лазерной и стыковой сваркой оплавлением в сварных деталях из металлов и их сплавов.
Определяются:
- размеры, типы, и формы несплошностей (дефекты).
- эквивалентная площадь несплошности
- координаты несплошности в сварном соединении
- условные размеры несплошности
- условное расстояние между несплошностями
- количество несплошностей
ПРЕИМУЩЕСТВА:
- высокая чувствительность к наиболее опасным дефектам типа трещин и непроваров;
- высокая точность и скорость исследования;
- возможность вести контроль непосредственно на рабочих местах без прерывания технологического процесса;
- не требуется выведения контролируемой детали или всего объекта из эксплуатации;
- исследуемый объект не повреждается;
- возможность проводить контроль изделий из разнообразных материалов, как металлов, так и неметаллов.
НЕДОСТАТКИ:
- подготовка к контролю
ПРИМЕНЯЕМОЕ ОБОРУДОВАНИЕ:
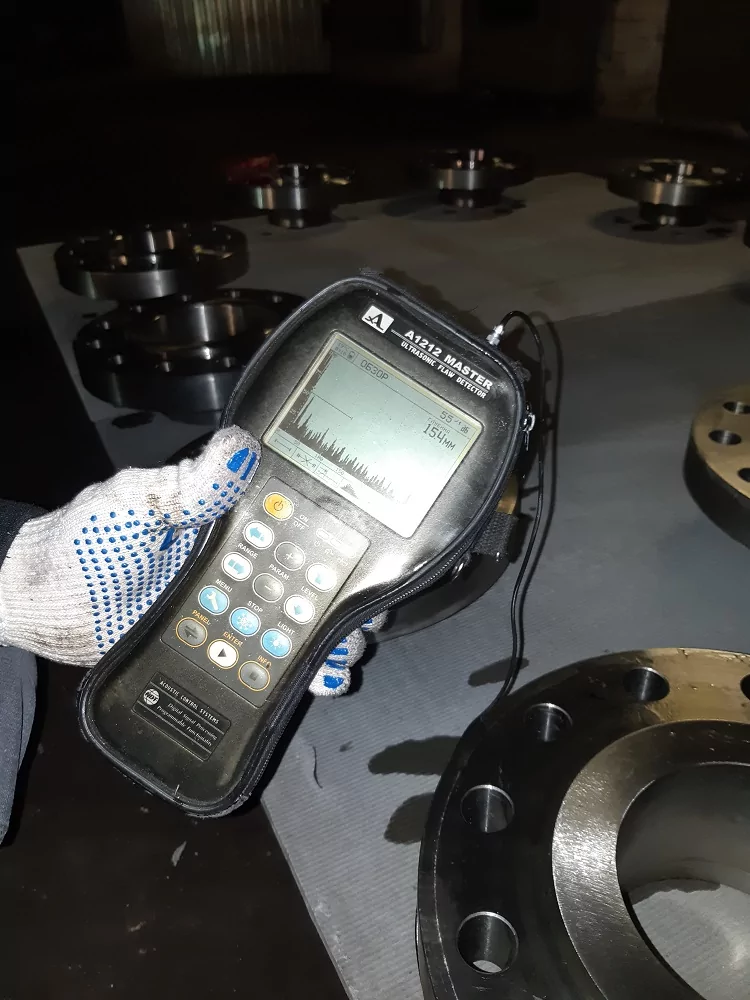
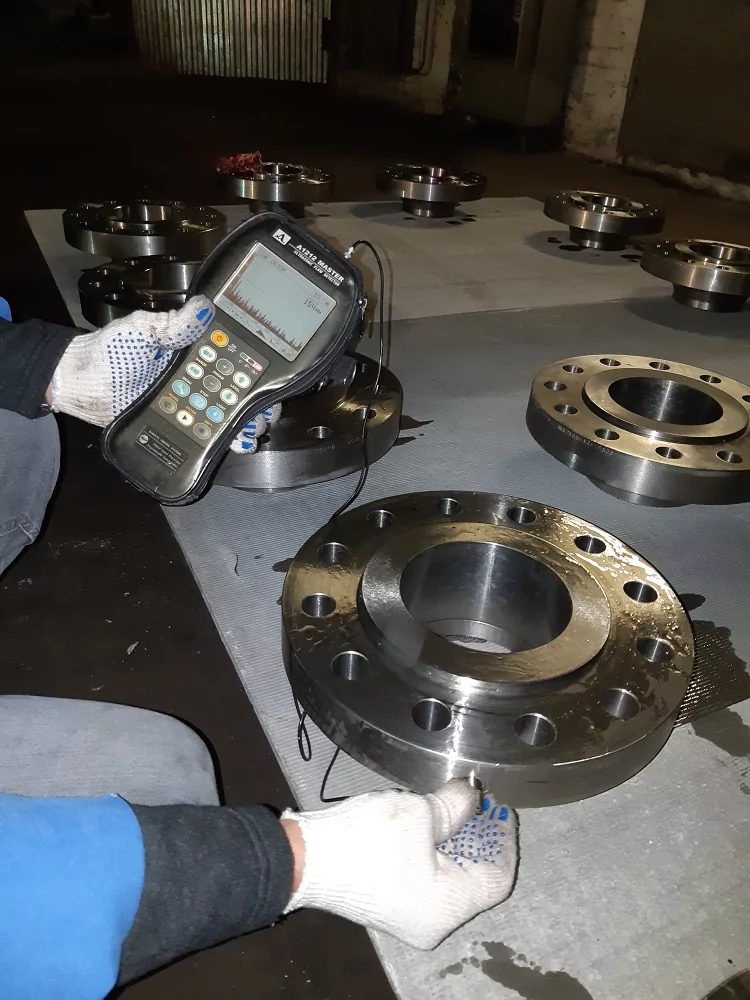
Ультразвуковые дефектоскопы А1212«MASTER», УД «PELENG», УИУ «СКАРУЧ» и другое оборудование в соответствии с поставленными задачами по контролю.
В какой документации указывается необходимость проведения и объем ультразвукового и радиографического контроля, типы и размеры несплошностей (дефектов), подлежащих обнаружению, для конкретного вида (типа) конструкции оборудования под давлением и сварного соединения?
НОРМАТИВНАЯ ДОКУМЕНТАЦИЯ ДЛЯ КОНТРОЛЯ УЗК:
• ГОСТ Р 55724-2013 Контроль неразрушающий. Соединения сварные. Методы ультразвуковые
• СТО 02495307-002-2008 Ультразвуковой контроль сварных соединений арматуры в железобетонных конструкциях.
• РД 34.17.302-97 (ОП-501, ЦД-97) "Котлы паровые и водогрейные. Трубопроводы пара и горячей воды, сосуды. Сварные соединения. Контроль качества. Ультразвуковой контроль. Основные положения".
• РД РОСЭК-001-96 "Машины грузоподъемные. Конструкции металлические. Контроль ультразвуковой. Основные положения".
• СТО 00220256-005-2005 "Швы стыковых, угловых и тавровых сварных соединений сосудов и аппаратов, работающих под давлением. Методика ультразвукового контроля".
• СНиП 3.05.03-85 (2000) "Тепловые сети".
• СТО Газпром 2-2.4-083-2006 "Инструкция по неразрушающим методам контроля качества сварных соединений при строительстве и ремонте промысловых и магистральных газопроводов".
• РДИ 38.18.016-94 "Инструкция по УЗК сварных соединений технологического оборудования".
• СНиП 3.03.01-87 "Несущие и ограждающие конструкции".
• ПБ 03-576-03 "Правила устройства и безопасной эксплуатации сосудов, работающих под давлением".
• РД 153-34.1-003-01 (РТМ-1С) "Сварка, термообработка и контроль трубных систем котлов и трубопроводов при монтаже и ремонте энергетического оборудования".
• СП 70.13330.2012 Несущие и ограждающие конструкции
• ГОСТ 22727-88 Прокат листовой. Методы ультразвукового контроля.
• ГОСТ 12.1.001-89 Межгосударственный стандарт. Система стандартов безопасности труда. Ультразвук. Общие требования безопасности.
• ТУ 2248-001-50049230-2007 Проектирование и монтаж трубопроводов из полиэтилена.
• СП 40-102-2000 Проектирование и монтаж трубопроводов систем водоснабжения и канализации из полимерных материалов. Общие требования.
В основе ультразвукового неразрушающего контроля сварных соединений лежит свойство звуковых волн отклоняться от прямолинейного распространения в пространстве при столкновении с препятствиями, в данном случае дефектами объекта. Для этого высокочастотные колебания направляют внутрь исследуемой конструкции. Если в ней есть трещины, царапины и прочие дефекты, то волна будет отражаться от их поверхности.
Компания «Веско» занимается проверкой строительных объектов с помощью различных методов неразрушающего контроля, включая ультразвуковой. Если вам необходимо провести исследование сварного соединения с помощью звуковых волн, тогда обратитесь к специалистам из этой фирмы.
Какие объекты можно проверить ультразвуком?
Метод позволяет проводить контроль сварных швов, сосудов, аппаратов высокого давления, трубопроводов. Главное, что в ходе проверки целостность объекта не нарушается.
В ходе такой проверки можно выявить:
- размер и вид дефекта;
- расположение несплошности;
- количество дефектов;
- расстояние между несплошностями и другое.
Компания «Веско» для проведения ультразвукового неразрушающего контроля сварных соединений использует высокоточное и эффективное оборудование, например, ультразвуковые дефектоскопы А1212«MASTER», УД «PELENG», УИУ «СКАРУЧ» и другие устройства, необходимые для выполнения задачи.
Ультразвуковой метод контроля имеет ряд преимуществ:
- высокий уровень чувствительности, этот метод позволяет обнаружить наиболее опасные дефекты сварных швов;
- высокая точность и скорость проведения контроля;
- исследование объекта можно вести, не прерывая технологический процесс;
- исследуемый объект не требуется изымать из эксплуатации;
- целостность объекта сохраняется;
- этот метод применим для изделий из широкого спектра материалов, включая как металлы, так и не металлы.
Ультразвуковой метод контроля можно проводить в температурном диапазоне от +5°С до +40°С.
Ультразвуковой неразрушающий контроль сварных соединений — это высокочувствительный метод, позволяющий обнаружить различные дефекты. Вы можете легко заказать проверку объекта этим способом, оставив заявку на сайте компании «Веско» или позвонив по контактному номеру.
Выбор способа прозвучивания, типа искателя, контактной жидкости, схемы контроля. В зависимости от толщины свариваемых элементов (ГОСТ 16037-80) выбирают такой способ прозвучивания, который позволяет обеспечить контроль сечения всего наплавленного металла (табл. 1).
Расстояние В, на которое по обе стороны от валика усиления шва должна быть подготовлена поверхность зоны перемещения искателя типа ИЦ, выбирается по табл. 1 или в случаях применения других типов искателей вычисляется по формулам:
B1=δ⋅tgα-l/2+d+m (1)
- при прозвучивании прямым лучом
B2=2δ⋅tgα+d+m (2)
- при прозвучивании прямым и однократно отраженным лучом
B3=3δ⋅tgα-l/2+d+m (3)
- при прозвучивании однократно и двукратно отраженным лучом
Таблица 1
Параметры ультразвукового контроля
| Толщина свариваемых элементов по ГОСТ 16037-80, мм | Способ прозвучивания*) | Угол призмы искателя, град. | Рабочая частота искателя, МГц | Зона перемещения искателя, мм | Зона зачистки В**, мм | Предельная чувствительность Sп (первый браковочный уровень), мм2 | Площадь и линейные размеры вертикальной грани углового отражателя | ||
| площадь S мм2 | ширина b мм | высота h мм | |||||||
|
от 6 до 7,5 вкл.
Толщина свариваемых элементов по ГОСТ 16037-80, мм
|
Прямым и однократно отраженным лучем
Способ прозвучивания*)
|
53(50)
Угол призмы искателя, град.
|
5,0
Рабочая частота искателя, МГц
|
0-65 (0-55)
Зона перемещения искателя, мм
|
85 (75)
Зона зачистки В**, мм
|
1,7
Предельная чувствительность Sп (первый браковочный уровень), мм2
|
2,4(3,4)
Площадь и линейные размеры вертикальной грани углового отражателя
|
1,5(2,0)
площадь S мм2
|
1,6(1,7)
ширина b мм
|
|
свыше 7,5 до 10 вкл.
высота h мм
|
Толщина свариваемых элементов по ГОСТ 16037-80, мм
|
53(50)
Способ прозвучивания*)
|
5,0
Угол призмы искателя, град.
|
0-80 (0-60)
Рабочая частота искателя, МГц
|
100 (80)
Зона перемещения искателя, мм
|
2,0
Зона зачистки В**, мм
|
3,0(4,0)
Предельная чувствительность Sп (первый браковочный уровень), мм2
|
2,0(2,0)
Площадь и линейные размеры вертикальной грани углового отражателя
|
1,5(2,0)
площадь S мм2
|
|
" 10 " 14 "
ширина b мм
|
высота h мм
|
53(50)
Толщина свариваемых элементов по ГОСТ 16037-80, мм
|
5,0
Способ прозвучивания*)
|
0-105 (0-70)
Угол призмы искателя, град.
|
125 (90)
Рабочая частота искателя, МГц
|
2,0
Зона перемещения искателя, мм
|
3,0(4,0)
Зона зачистки В**, мм
|
2,0(2,0)
Предельная чувствительность Sп (первый браковочный уровень), мм2
|
1,5(2,0)
Площадь и линейные размеры вертикальной грани углового отражателя
|
|
" 14 " 18 "
площадь S мм2
|
ширина b мм
|
50
высота h мм
|
2,5
Толщина свариваемых элементов по ГОСТ 16037-80, мм
|
0-100
Способ прозвучивания*)
|
120
Угол призмы искателя, град.
|
2,5
Рабочая частота искателя, МГц
|
5,0
Зона перемещения искателя, мм
|
2,0
Зона зачистки В**, мм
|
2,5
Предельная чувствительность Sп (первый браковочный уровень), мм2
|
|
" 18 " 22 "
Площадь и линейные размеры вертикальной грани углового отражателя
|
площадь S мм2
|
50
ширина b мм
|
2,5
высота h мм
|
0-115
Толщина свариваемых элементов по ГОСТ 16037-80, мм
|
135
Способ прозвучивания*)
|
3,0
Угол призмы искателя, град.
|
6,0
Рабочая частота искателя, МГц
|
2,0
Зона перемещения искателя, мм
|
3,0
Зона зачистки В**, мм
|
|
" 22 " 26 "
Предельная чувствительность Sп (первый браковочный уровень), мм2
|
Площадь и линейные размеры вертикальной грани углового отражателя
|
50
площадь S мм2
|
2,5
ширина b мм
|
0-130
высота h мм
|
150
Толщина свариваемых элементов по ГОСТ 16037-80, мм
|
3,0
Способ прозвучивания*)
|
6,0
Угол призмы искателя, град.
|
2,0
Рабочая частота искателя, МГц
|
3,0
Зона перемещения искателя, мм
|
|
" 26 " 30 "
Зона зачистки В**, мм
|
Предельная чувствительность Sп (первый браковочный уровень), мм2
|
50(40)
Площадь и линейные размеры вертикальной грани углового отражателя
|
2,5
площадь S мм2
|
0-150 (0-90)
ширина b мм
|
170(110)
высота h мм
|
4,0
Толщина свариваемых элементов по ГОСТ 16037-80, мм
|
8,0(3,0)
Способ прозвучивания*)
|
2,5(2,0)
Угол призмы искателя, град.
|
3,2(1,5)
Рабочая частота искателя, МГц
|
|
" 30 " 34 "
Зона перемещения искателя, мм
|
Зона зачистки В**, мм
|
50(40)
Предельная чувствительность Sп (первый браковочный уровень), мм2
|
2,5
Площадь и линейные размеры вертикальной грани углового отражателя
|
0-165 (0-95)
площадь S мм2
|
185(115)
ширина b мм
|
5,0
высота h мм
|
10,0(3,8)
Толщина свариваемых элементов по ГОСТ 16037-80, мм
|
3,0(2,0)
Способ прозвучивания*)
|
3,3(1,9)
Угол призмы искателя, град.
|
|
"34 " 38 "
Рабочая частота искателя, МГц
|
Зона перемещения искателя, мм
|
40
Зона зачистки В**, мм
|
2,5
Предельная чувствительность Sп (первый браковочный уровень), мм2
|
0-105
Площадь и линейные размеры вертикальной грани углового отражателя
|
125
площадь S мм2
|
6,0
ширина b мм
|
4.4
высота h мм
|
2,0
Толщина свариваемых элементов по ГОСТ 16037-80, мм
|
2,2
Способ прозвучивания*)
|
|
" 38 " 42 "
Угол призмы искателя, град.
|
Рабочая частота искателя, МГц
|
40
Зона перемещения искателя, мм
|
2,5
Зона зачистки В**, мм
|
0-115
Предельная чувствительность Sп (первый браковочный уровень), мм2
|
135
Площадь и линейные размеры вертикальной грани углового отражателя
|
7,0
площадь S мм2
|
5,2
ширина b мм
|
2,5
высота h мм
|
2,1
Толщина свариваемых элементов по ГОСТ 16037-80, мм
|
|
" 42 " 46 "
Способ прозвучивания*)
|
Угол призмы искателя, град.
|
40
Рабочая частота искателя, МГц
|
2,5
Зона перемещения искателя, мм
|
0-125
Зона зачистки В**, мм
|
145
Предельная чувствительность Sп (первый браковочный уровень), мм2
|
7,0
Площадь и линейные размеры вертикальной грани углового отражателя
|
5,2
площадь S мм2
|
2,5
ширина b мм
|
2,1
высота h мм
|
|
" 46 " 50 "
Толщина свариваемых элементов по ГОСТ 16037-80, мм
|
Способ прозвучивания*)
|
40
Угол призмы искателя, град.
|
2,5
Рабочая частота искателя, МГц
|
0-140
Зона перемещения искателя, мм
|
160
Зона зачистки В**, мм
|
7,0
Предельная чувствительность Sп (первый браковочный уровень), мм2
|
Площадь и линейные размеры вертикальной грани углового отражателя
|
площадь S мм2
|
ширина b мм
|
Схема определения зон зачистки поверхности около шва сварного соединения
δ - толщина свариваемых элементов, мм; α - угол ввода, град; d - расстояние от точки ввода до задней грани искателя, мм; - половина ширины валика усиления шва, мм; B1, B2, B3, - зоны зачистки поверхности при прозвучивании прямым, однократно и двукратно отраженным лучом, мм; m=20 мм
Разметка кольцевого сварного соединения трубопровода на участки и их нумерация
Сварное соединение должно быть разделено на 12 равных участков по окружности свариваемых элементов. 2. Границы участков нумеруются цифрами от 1 до 12 по ходу часовой стрелки с указанным направлением движения продукта в трубопроводе. 3. Участки нумеруются двумя цифрами: 1-2, 2-3 и т.д. 4. Граница между участками 11-12 и 12-1 должна проходить через клеймо сварщика, перпендикулярно шву.
Частоту и угол призмы искателя выбирают, исходя из толщины свариваемых элементов и способа прозвучивания по таблице №1.
Перед настройкой дефектоскопа на контроль конкретного изделия должны быть проверены следующие основные параметры контроля в соответствии с требованиями ГОСТ Р 55724-2013 в замен ГОСТ 14782-86 (Применяется в ЕАЭС):
- стрела искателя;
- угол ввода ультразвукового луча в металл;
- мертвая зона;
- предельная чувствительность;
- разрешающая способность.
ПАРАМЕТРЫ ИСКАТЕЛЯ
| Угол призмы (β) искателя, град. | Рабочая частота (f), МГц | Диаметр преобразователя, мм | Стрела искателя, мм | Угол ввода (α) ультразвукового луча (оргстекло-сталь), град. |
|
30
Угол призмы (β) искателя, град.
|
1,8
Рабочая частота (f), МГц
|
18
Диаметр преобразователя, мм
|
24
Стрела искателя, мм
|
39
Угол ввода (α) ультразвукового луча (оргстекло-сталь), град.
|
|
40
Угол призмы (β) искателя, град.
|
"
Рабочая частота (f), МГц
|
"
Диаметр преобразователя, мм
|
22
Стрела искателя, мм
|
50
Угол ввода (α) ультразвукового луча (оргстекло-сталь), град.
|
|
30
Угол призмы (β) искателя, град.
|
2,5
Рабочая частота (f), МГц
|
12
Диаметр преобразователя, мм
|
14
Стрела искателя, мм
|
39
Угол ввода (α) ультразвукового луча (оргстекло-сталь), град.
|
|
40
Угол призмы (β) искателя, град.
|
"
Рабочая частота (f), МГц
|
"
Диаметр преобразователя, мм
|
"
Стрела искателя, мм
|
50
Угол ввода (α) ультразвукового луча (оргстекло-сталь), град.
|
|
50
Угол призмы (β) искателя, град.
|
"
Рабочая частота (f), МГц
|
"
Диаметр преобразователя, мм
|
10
Стрела искателя, мм
|
65
Угол ввода (α) ультразвукового луча (оргстекло-сталь), град.
|
|
53
Угол призмы (β) искателя, град.
|
"
Рабочая частота (f), МГц
|
"
Диаметр преобразователя, мм
|
"
Стрела искателя, мм
|
70
Угол ввода (α) ультразвукового луча (оргстекло-сталь), град.
|
|
54
Угол призмы (β) искателя, град.
|
"
Рабочая частота (f), МГц
|
"
Диаметр преобразователя, мм
|
12
Стрела искателя, мм
|
72
Угол ввода (α) ультразвукового луча (оргстекло-сталь), град.
|
|
55
Угол призмы (β) искателя, град.
|
"
Рабочая частота (f), МГц
|
"
Диаметр преобразователя, мм
|
14
Стрела искателя, мм
|
74
Угол ввода (α) ультразвукового луча (оргстекло-сталь), град.
|
|
40
Угол призмы (β) искателя, град.
|
5,0
Рабочая частота (f), МГц
|
8
Диаметр преобразователя, мм
|
12
Стрела искателя, мм
|
50
Угол ввода (α) ультразвукового луча (оргстекло-сталь), град.
|
|
50
Угол призмы (β) искателя, град.
|
"
Рабочая частота (f), МГц
|
"
Диаметр преобразователя, мм
|
10
Стрела искателя, мм
|
65
Угол ввода (α) ультразвукового луча (оргстекло-сталь), град.
|
|
53
Угол призмы (β) искателя, град.
|
"
Рабочая частота (f), МГц
|
"
Диаметр преобразователя, мм
|
8
Стрела искателя, мм
|
70
Угол ввода (α) ультразвукового луча (оргстекло-сталь), град.
|
|
54
Угол призмы (β) искателя, град.
|
"
Рабочая частота (f), МГц
|
"
Диаметр преобразователя, мм
|
"
Стрела искателя, мм
|
72
Угол ввода (α) ультразвукового луча (оргстекло-сталь), град.
|
|
55
Угол призмы (β) искателя, град.
|
"
Рабочая частота (f), МГц
|
"
Диаметр преобразователя, мм
|
8
Стрела искателя, мм
|
74
Угол ввода (α) ультразвукового луча (оргстекло-сталь), град.
|
Материал испытательных образцов по акустическим свойствам и чистоте поверхности должен быть аналогичен контролируемому изделию. В испытательных образцах не должно быть дефектов (кроме искусственных отражателей), выявляемых эхо-импульсным методом.
Проведение контроля включает операции прозвучивания металла шва и околошовной зоны и определения измеряемых характеристик дефектов.
Прозвучивание швов выполняют способом поперечно-продольного перемещения искателя.
Скорость перемещения искателя должна быть не более 30 мм/с.
Акустический контакт искателя с поверхностью, по которой он перемещается, обеспечивают через контактную жидкость легким нажатием на искатель. О стабильности акустического контакта свидетельствует уменьшение уровней амплитуд сигналов на заднем фронте зондирующего импульса, создаваемых акустическими шумами искателя, по сравнению с их уровнем при ухудшении или отсутствии акустического контакта искателя с поверхностью изделия.
Прозвучивание сварных соединений производят на поисковой чувствительности, а определение характеристик выявленных дефектов - на первом и втором браковочных уровнях. Анализируют только те эхо-сигналы, которые наблюдаются в строб-импульсе и имеют высоту не менее 30 мм на поисковой чувствительности.
В процессе контроля необходимо не реже двух раз в смену проверять настройку дефектоскопа на первый браковочный уровень.
На первом браковочном уровне дефекты оценивают по амплитуде, а на втором браковочном уровне оценивают условную протяженность, условное расстояние между дефектами и количество дефектов.
Швы сварных соединений прозвучивают прямым и однократно отраженным лучами с двух сторон.
Схема прозвучивания шва при одностороннем доступе
Оценка качества швов сварных соединений.
Измеренные характеристики дефектов швов сварных соединений оценивают в соответствии с требованиями действующей нормативно-технической документации. Предельно допустимые значения измеряемых характеристик дефектов, установленные с учетом требований нормативно технической документации на контролируемый объект. Качество швов сварных соединений оценивают по результатам контроля по принципу: "годен" - "негоден".
Каким образом оформляются результаты проводимого контроля качества сварных соединений?
По окончанию работ выдается заключение установленной формы:
Рекомендуемое
|
(наименование объекта) |
(наименование организации, проводившей контроль- |
|
|
Линия № |
монтажное управление треста, лаборатория) |
|
|
ЗАКЛЮЧЕНИЕ №___ Чертеж (формуляр, монтажная схема) №___________________________________________________________________________ Фамилия, имя, отчество и номер клейма сварщика____________________________________________________________________ Тип дефектоскопа и его заводской номер________________________________________________________________________ №№ пп Номер стыка Наружный диаметр и толщина стенки трубопровода, (Дн×δ), мм Рабочая частота искателя, МГц Угол призмы искателя, град. Предельная чувствительность (1 браковочный уровень), Sп мм2 Описание обнаруженного дефекта по ГОСТ 14782-76 Оценка качества сварного соединения стыка Дата проведения контроля Начальник лаборатории_______________________________________________________ подпись (фамилия, имя, отчество) Дефектоскопист по ультразвуковому контролю___________________________________ подпись (фамилия, имя, отчество) |
||
Примечание: 1. Номер заключения должен являться порядковым номером соответствующей записи в журнале ультразвукового контроля.
2. Схема контроля приведена на обороте.
Рекомендуемое
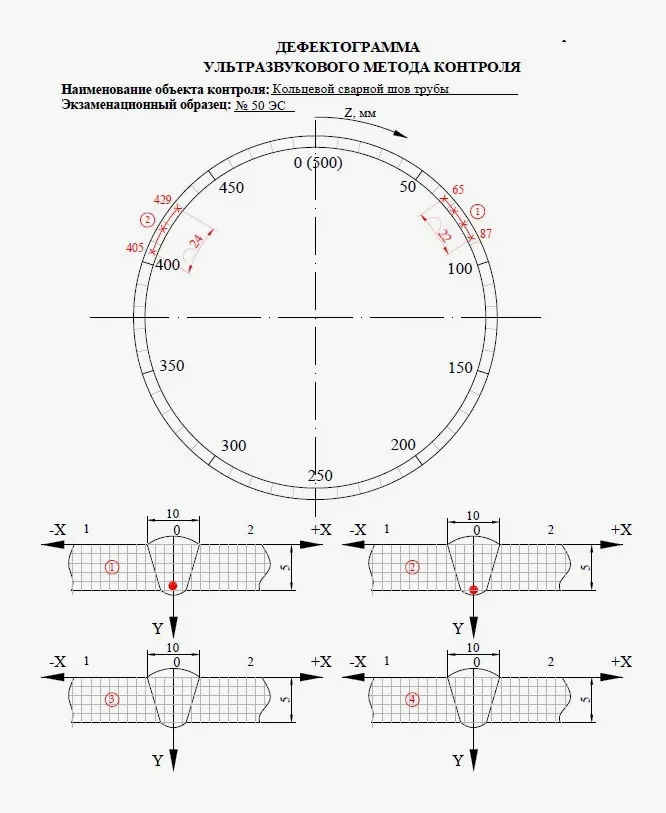
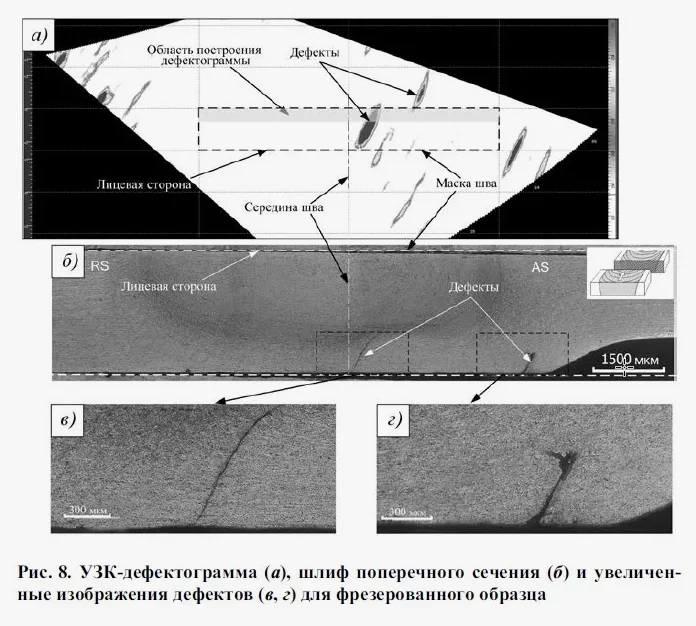
ДЕФЕКТОГРАММА №8 СВАРНОГО СОЕДИНЕНИЯ №8 ЗАПИСЬ №8 В ЖУРНАЛЕ УЛЬТРАЗВУКОВОГО КОНТРОЛЯ
Примечание: стрелка "+" указывает направление движения продукта от нас перпендикулярно плоскости чертежа
Рекомендуемое
ЖУРНАЛ УЛЬТРАЗВУКОВОГО КОНТРОЛЯ
|
Номер заключения и дата его выдачи |
Дата проведения контроля |
Наименование объекта контроля и его адрес |
Объем контроля |
Характеристика сварного соединения |
Параметры контроля |
Результаты контроля |
Оценка качества шва сварного соединения |
Сведения о повторном контроле |
Фамилия дефектоскописта |
Подпись дефектоскописта |
Примечание |
||||||||||
| Тип соединения | Индекс (номер) шва по чертежу | Диаметр и толщина свариваемых элементов, мм | Марка стали | Способ сварки | Тип дефектоскопа и его номер | Рабочая частота, МГц | Тип и гол призмы искателя, град | Площадь предельно допустимого эквивалентного дефекта | Номер участка сварного соединения | Сокращенное описание обнаруженных дефектов | Кол-во обнаруженных дефектов на 100 мм длины шва | Условная протяженность дефектов на 100 мм длины шва, мм | |||||||||
Что такое ультразвуковой контроль и для чего он нужен?
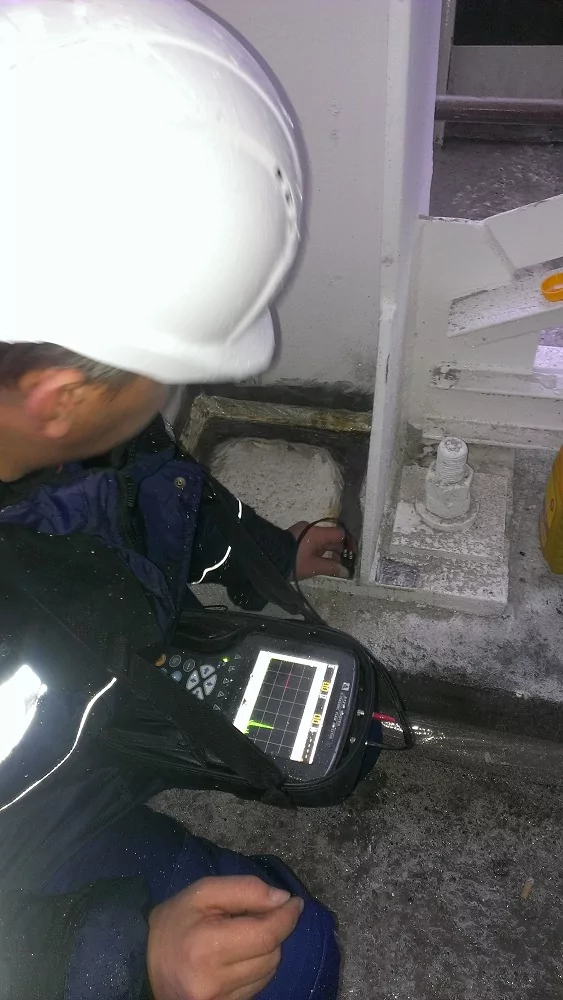
Одним из основных способов проверки сварных соединений является ультразвуковой контроль. Специальные приборы образуют высокочастотные колебания, которые обладают способностью проникать вглубь металла и отражаться от неровностей, пустот и иных дефектов. Специалист, проводящий ультразвуковой контроль, на экране прибора видит несоответствия и по определенным показаниям может точно охарактеризовать дефект.
Какими преимуществами обладает ультразвуковой контроль?
Ультразвуковой контроль имеет обширную область применения, так как обладает огромным количеством преимуществ:
- Высокая точность и безопасность проведения исследований.
- Мобильность. Благодаря переносным дефектоскопам контроль может проводиться по вызову на объект заказчика.
- В процессе проведения ультразвуковой диагностики не требуется вывод объекта из эксплуатации.
- При ультразвуковом контроле полностью отсутствуют повреждения исследуемого объекта.
Ультразвуковой контроль позволяет исследовать изделия, состоящие из разнообразных материалов – металлы, неметаллы, а также их сплавы. Стоит отметить, что подобный вид диагностики применяется не только в промышленных отраслях, но и в строительстве и реконструкции жилых объектов.
Где заказать ультразвуковой контроль?
Научно-исследовательская лаборатория технического центра «ВЕСКО» предлагает услуги по проведению всех видов диагностики, включая и ультразвуковой контроль. Наши специалисты обладают огромным опытом и знаниями, которые постоянно совершенствуют. Они ответственно подходят к своей работе и выполняют ее на самом высоком уровне. Заказав у нас ультразвуковое исследование, вы получите точные результаты, оформленные надлежащим образом в самые кратчайшие сроки. Связаться с нами вы можете по номеру телефона, указанному на сайте компании или оставив электронную заявку. Наш специалист профессионально ответит на все интересующие вас вопросы и подробно расскажет о процедуре ультразвукового контроля, стоимости проводимых работ, а также о способах оплаты.
Научно-исследовательская лаборатория технического центра «ВЕСКО» – это точность и надежность. Мы индивидуально подходим к каждому клиенту и качество нашего сервиса на высоте. Наша компания дорожит своей репутацией, и мы гарантированно выполняем свои обязательства.
Фотогалерея