ООО
Научно-исследовательская
лаборатория технического центра
Телефон
+7 (342) 202-50-40
E-mail
info@vesco59.ru
Режим работы
Пн-Пт (9.00 - 18.00)
Заявка
Компания
  • Разрешительная документация и лицензии
  • Генеральный подряд
  • Вакансии
  • Команда
  • Реквизиты
  • Консорциум
  • Партнеры
Услуги
  • Неразрушающий контроль сварных соединений
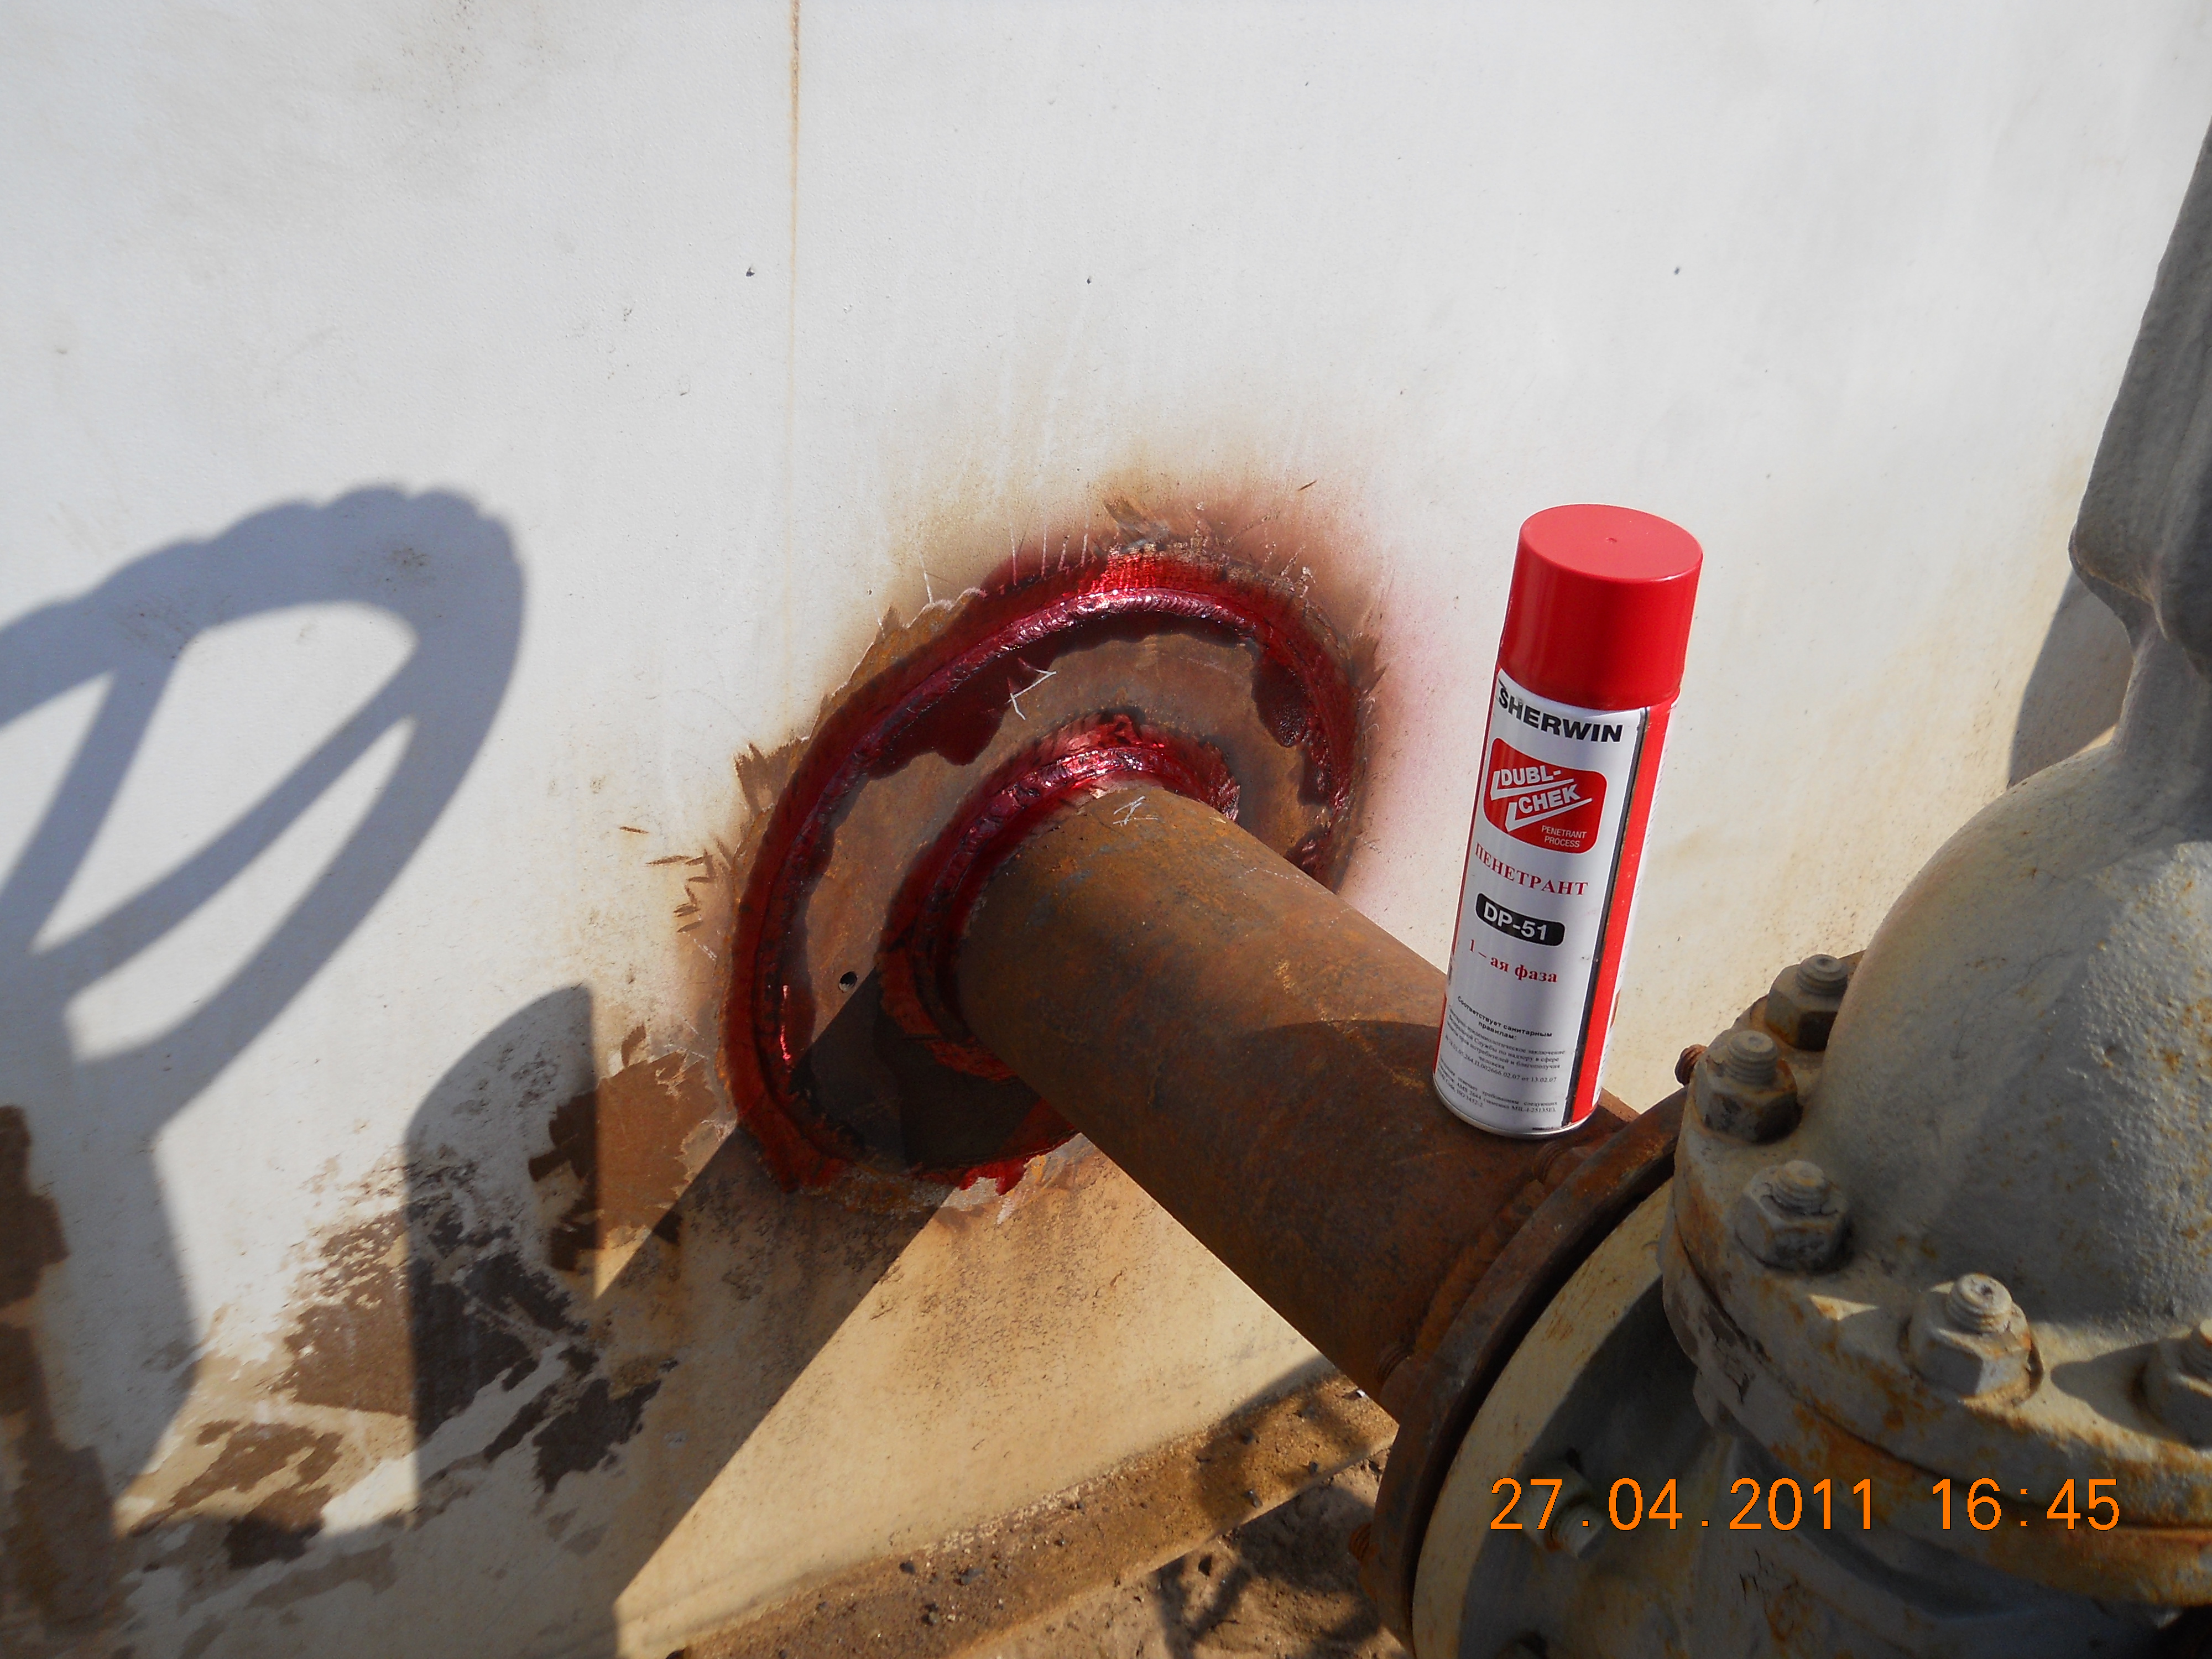
    • Контроль проникающими веществами
    • Визуально-измерительный контроль
    • Контроль изоляционных покрытий
    • Радиографический контроль
    • Ультразвуковой контроль
    • Необходима НТД на объект
    • Магнитопорошковый контроль
    • Тепловой неразрушающий контроль
    • Вибродиагностический контроль
    • Акустико-эмиссионная диагностика
  • Разрушающий контроль сварных соединений
    • Механические статические испытания материалов и конструкций
    • Механические динамические испытания
    • Методы измерения твердости
    • Испытания на коррозионную стойкость
    • Методы технологических испытаний
    • Методы исследования структуры материалов
    • Методы определения содержания элементов
    • Специальные виды (методы) испытаний
    • Испытания строительных материалов и конструкций
    • Контроль качества термической обработки
  • Диагностика объекта
    • Обследование и мониторинг морских объектов
    • Обследование объекта перед промышленной экспертизой
    • Работа на объектах котлонадзора
    • Техническое обследование зданий и сооружений
  • Строительный контроль
    • Строительный контроль качества конструкций на объекте
  • Сварочное производство
    • Металлоконструкции
    • Сосуды и резервуары
    • Трубопроводы
    • Гибка труб
    • Сварочные работы по НАКС
  • Разработка и производство электронагревательного оборудования
    • НЭО
    • НЭВ
    • ШУЭН
  • Термическая обработка
  • Экспертиза
Оборудование
  • Аренда оборудования
    • Визуальный и измерительный контроль
    • Контроль изоляции
    • Контроль течеисканием
    • Магнитный контроль
    • Радиационная безопасность
    • Радиографический контроль
    • Разрушающий контроль
    • Термическая обработка металла
    • Ультразвуковой контроль
  • Ремонт оборудования
  • Диагностика оборудования
  • Продажа оборудования
Проекты
Развитие
  • Пресс-центр
  • Статьи
  • Акции
Для клиентов
  • Заявки
  • Проверка заключений
  • Вопросы и ответы
  • Личный кабинет
Контакты
    ООО
    Компания
    • Разрешительная документация и лицензии
    • Генеральный подряд
    • Вакансии
    • Команда
    • Реквизиты
    • Консорциум
    • Партнеры
    Услуги
    • Неразрушающий контроль сварных соединений
      • Контроль проникающими веществами
      • Визуально-измерительный контроль
      • Контроль изоляционных покрытий
      • Радиографический контроль
      • Ультразвуковой контроль
      • Необходима НТД на объект
      • Магнитопорошковый контроль
      • Тепловой неразрушающий контроль
      • Вибродиагностический контроль
      • Акустико-эмиссионная диагностика
    • Разрушающий контроль сварных соединений
      • Механические статические испытания материалов и конструкций
      • Механические динамические испытания
      • Методы измерения твердости
      • Испытания на коррозионную стойкость
      • Методы технологических испытаний
      • Методы исследования структуры материалов
      • Методы определения содержания элементов
      • Специальные виды (методы) испытаний
      • Испытания строительных материалов и конструкций
      • Контроль качества термической обработки
    • Диагностика объекта
      • Обследование и мониторинг морских объектов
      • Обследование объекта перед промышленной экспертизой
      • Работа на объектах котлонадзора
      • Техническое обследование зданий и сооружений
    • Строительный контроль
      • Строительный контроль качества конструкций на объекте
    • Сварочное производство
      • Металлоконструкции
      • Сосуды и резервуары
      • Трубопроводы
      • Гибка труб
      • Сварочные работы по НАКС
    • Разработка и производство электронагревательного оборудования
      • НЭО
      • НЭВ
      • ШУЭН
    • Термическая обработка
    • Экспертиза
    Оборудование
    • Аренда оборудования
      • Визуальный и измерительный контроль
      • Контроль изоляции
      • Контроль течеисканием
      • Магнитный контроль
      • Радиационная безопасность
      • Радиографический контроль
      • Разрушающий контроль
      • Термическая обработка металла
      • Ультразвуковой контроль
    • Ремонт оборудования
    • Диагностика оборудования
    • Продажа оборудования
    Проекты
    Развитие
    • Пресс-центр
    • Статьи
    • Акции
    Для клиентов
    • Заявки
    • Проверка заключений
    • Вопросы и ответы
    • Личный кабинет
    Контакты
      +7 (342) 202-50-40
      E-mail
      info@vesco59.ru
      Адрес
      г. Пермь, ул. Промышленная, 87
      Режим работы
      Пн. – Пт.: с 9:00 до 18:00
      ООО
      Телефоны
      +7 (342) 202-50-40
      E-mail
      info@vesco59.ru
      Адрес
      г. Пермь, ул. Промышленная, 87
      Режим работы
      Пн. – Пт.: с 9:00 до 18:00
      0
      ООО
      • Компания
        • Назад
        • Компания
        • Разрешительная документация и лицензии
        • Генеральный подряд
        • Вакансии
        • Команда
        • Реквизиты
        • Консорциум
        • Партнеры
      • Услуги
        • Назад
        • Услуги
        • Неразрушающий контроль сварных соединений
          • Назад
          • Неразрушающий контроль сварных соединений
          • Контроль проникающими веществами
            • Назад
            • Контроль проникающими веществами
            • Капиллярный метод неразрушающего контроля
            • ПВТ — Вакуумирование (испытания на герметичность)
            • Капиллярный контроль (ПВК)
            • Течеискание – контроль герметичности методом ПВТ, ПВК и масс-спектрометрии
          • Визуально-измерительный контроль
            • Назад
            • Визуально-измерительный контроль
            • Визуально-измерительный контроль сварных соединений
            • Входной контроль материалов и изделий
          • Контроль изоляционных покрытий
            • Назад
            • Контроль изоляционных покрытий
            • Электрический контроль и измерения
            • Адгезия лакокрасочных покрытий по ГОСТ 31149-2014 и ГОСТ 32299-2013
          • Радиографический контроль
            • Назад
            • Радиографический контроль
            • Радиографический контроль сварных соединений и конструкций
            • Цифровая (компьютерная) радиография в Перми – точный контроль качества от ВЕСКО
          • Ультразвуковой контроль
            • Назад
            • Ультразвуковой контроль
            • Ультразвуковой контроль сварных соединений
            • Толщинометрия
            • Ультразвук на фазированных решётках
          • Необходима НТД на объект
            • Назад
            • Необходима НТД на объект
            • Нормативно технические документы
          • Магнитопорошковый контроль
          • Тепловой неразрушающий контроль
          • Вибродиагностический контроль
          • Акустико-эмиссионная диагностика
        • Разрушающий контроль сварных соединений
          • Назад
          • Разрушающий контроль сварных соединений
          • Механические статические испытания материалов и конструкций
          • Механические динамические испытания
          • Методы измерения твердости
          • Испытания на коррозионную стойкость
          • Методы технологических испытаний
          • Методы исследования структуры материалов
          • Методы определения содержания элементов
          • Специальные виды (методы) испытаний
          • Испытания строительных материалов и конструкций
          • Контроль качества термической обработки
        • Диагностика объекта
          • Назад
          • Диагностика объекта
          • Обследование и мониторинг морских объектов
          • Обследование объекта перед промышленной экспертизой
          • Работа на объектах котлонадзора
          • Техническое обследование зданий и сооружений
        • Строительный контроль
          • Назад
          • Строительный контроль
          • Строительный контроль качества конструкций на объекте
        • Сварочное производство
          • Назад
          • Сварочное производство
          • Металлоконструкции
          • Сосуды и резервуары
          • Трубопроводы
          • Гибка труб
          • Сварочные работы по НАКС
        • Разработка и производство электронагревательного оборудования
          • Назад
          • Разработка и производство электронагревательного оборудования
          • НЭО
            • Назад
            • НЭО
            • Проточные(циркуляционные) нагреватели
            • Фланцевые нагреватели
            • Тепловентиляторы
            • Конвекторы электрические
            • Погружные электронагреватели
            • Канальные нагреватели
          • НЭВ
            • Назад
            • НЭВ
            • Проточные (циркуляционные) электронагреватели
            • Фланцевые электронагреватели
            • Тепловентиляторы электрические
            • Электрические конвекторы
            • Погружные нагреватели
            • Канальные электронагреватели
          • ШУЭН
            • Назад
            • ШУЭН
            • Шкафы управления электронагревом
        • Термическая обработка
        • Экспертиза
      • Оборудование
        • Назад
        • Оборудование
        • Аренда оборудования
          • Назад
          • Аренда оборудования
          • Визуальный и измерительный контроль
          • Контроль изоляции
          • Контроль течеисканием
          • Магнитный контроль
          • Радиационная безопасность
          • Радиографический контроль
          • Разрушающий контроль
          • Термическая обработка металла
          • Ультразвуковой контроль
        • Ремонт оборудования
        • Диагностика оборудования
        • Продажа оборудования
      • Проекты
      • Развитие
        • Назад
        • Развитие
        • Пресс-центр
        • Статьи
        • Акции
      • Для клиентов
        • Назад
        • Для клиентов
        • Заявки
        • Проверка заключений
        • Вопросы и ответы
        • Личный кабинет
      • Контакты
      • +7 (342) 202-50-40
        • Назад
        • Телефоны
        • +7 (342) 202-50-40
      • г. Пермь, ул. Промышленная, 87
      • info@vesco59.ru
      • Пн. – Пт.: с 9:00 до 18:00
      Главная
      Проекты
      Дефекты

      Дефекты

      Дефекты
      Специалисты компании с радостью ответят на ваши вопросы, произведут расчет стоимости услуг и подготовят коммерческое предложение.
      Получить консультацию по взрывозащищенным нагревателям, можно по телефону +7 (342) 202-50-40 или написать на почту info@vesco59.ru
      ?
      «Веско — современные методы контроля, уверенность в результате»

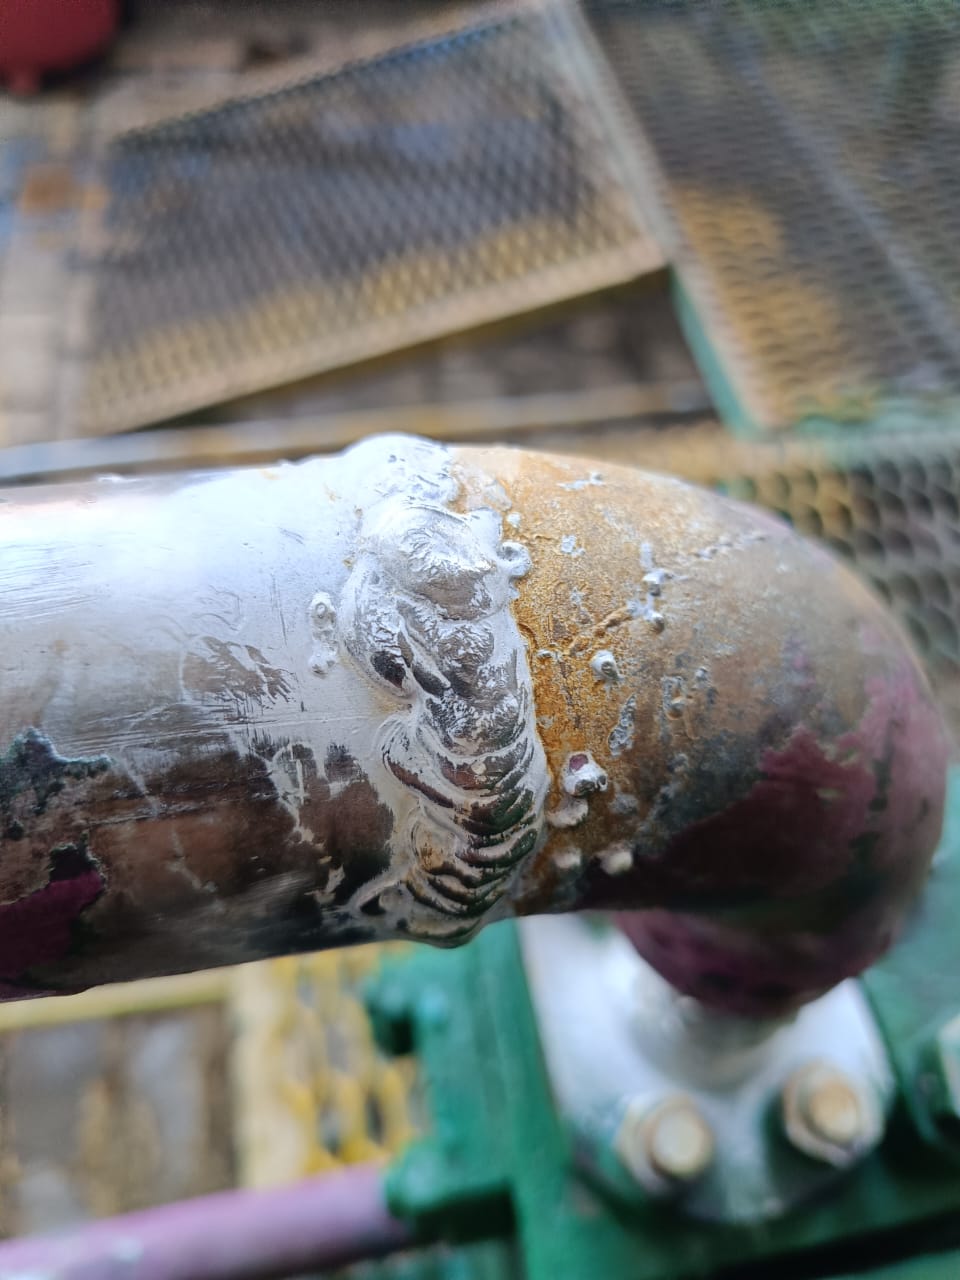
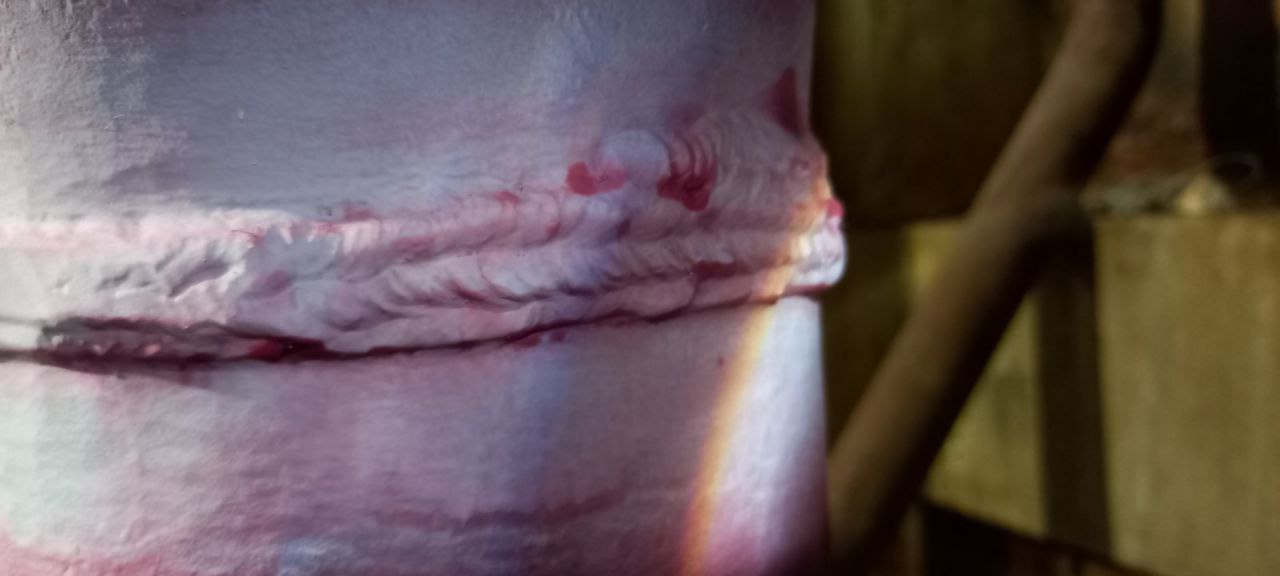
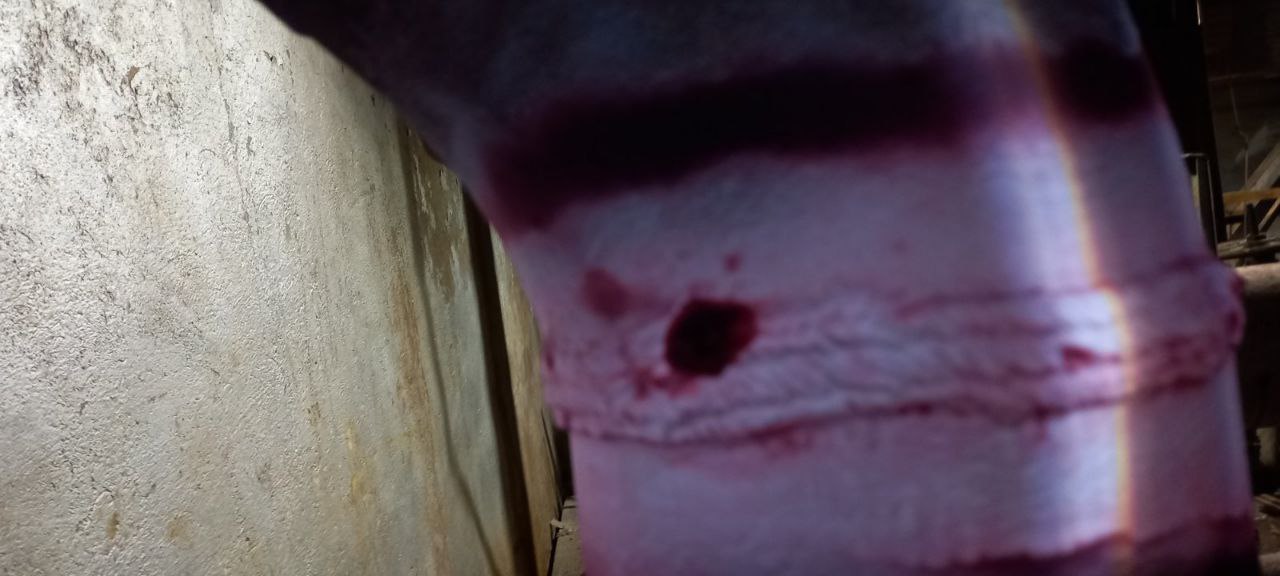
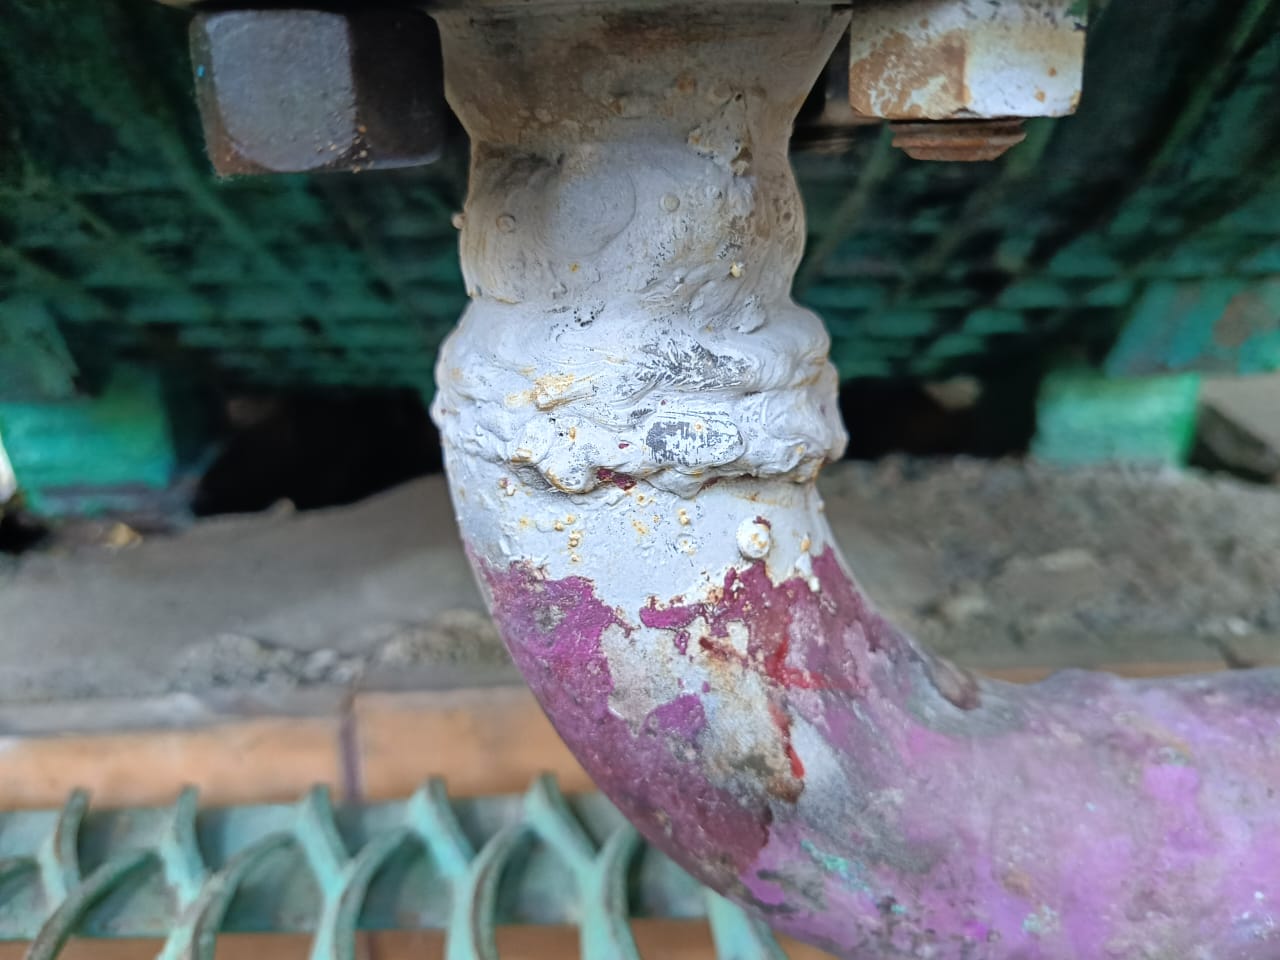
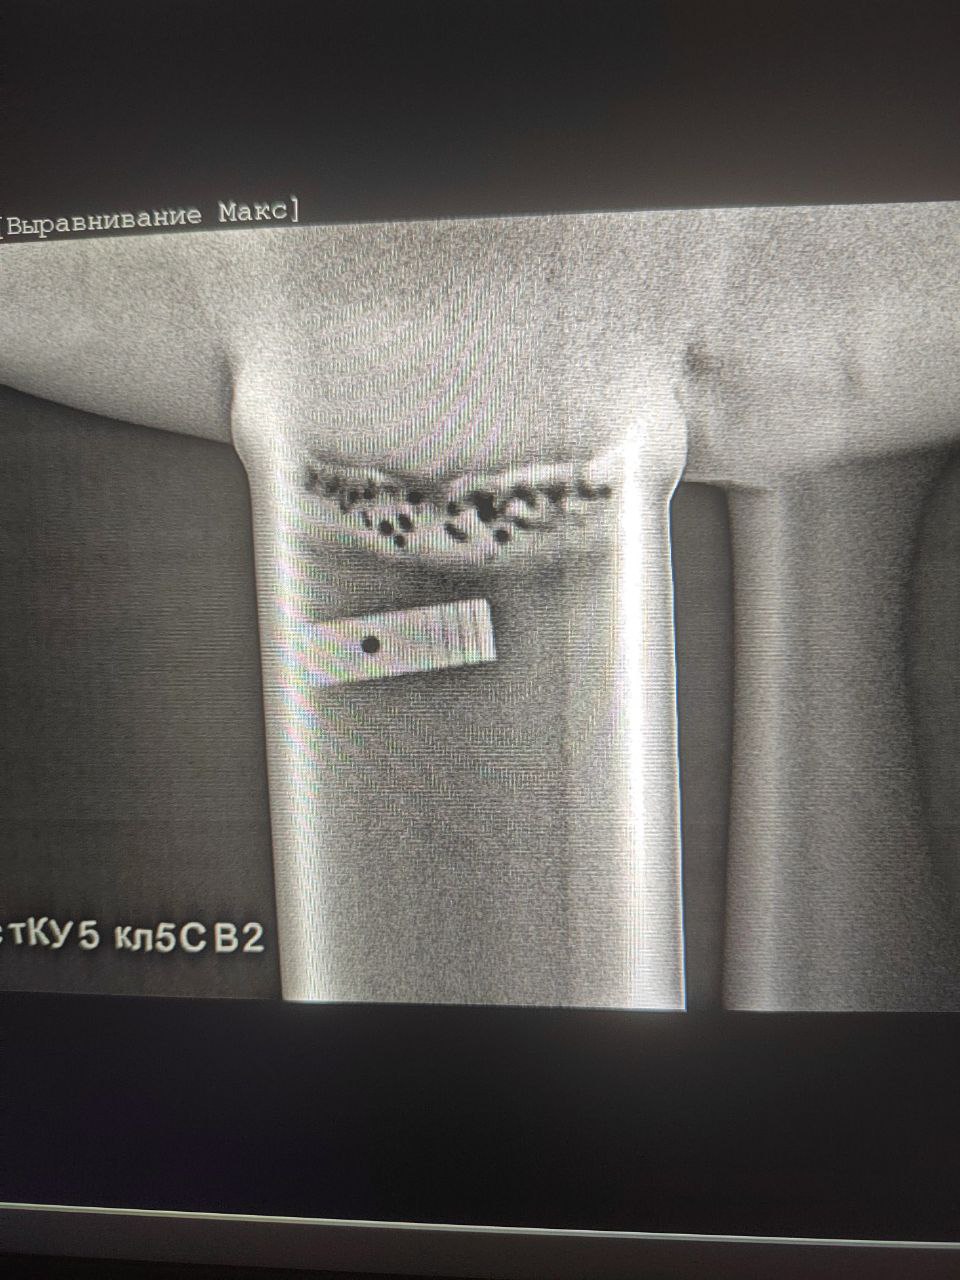
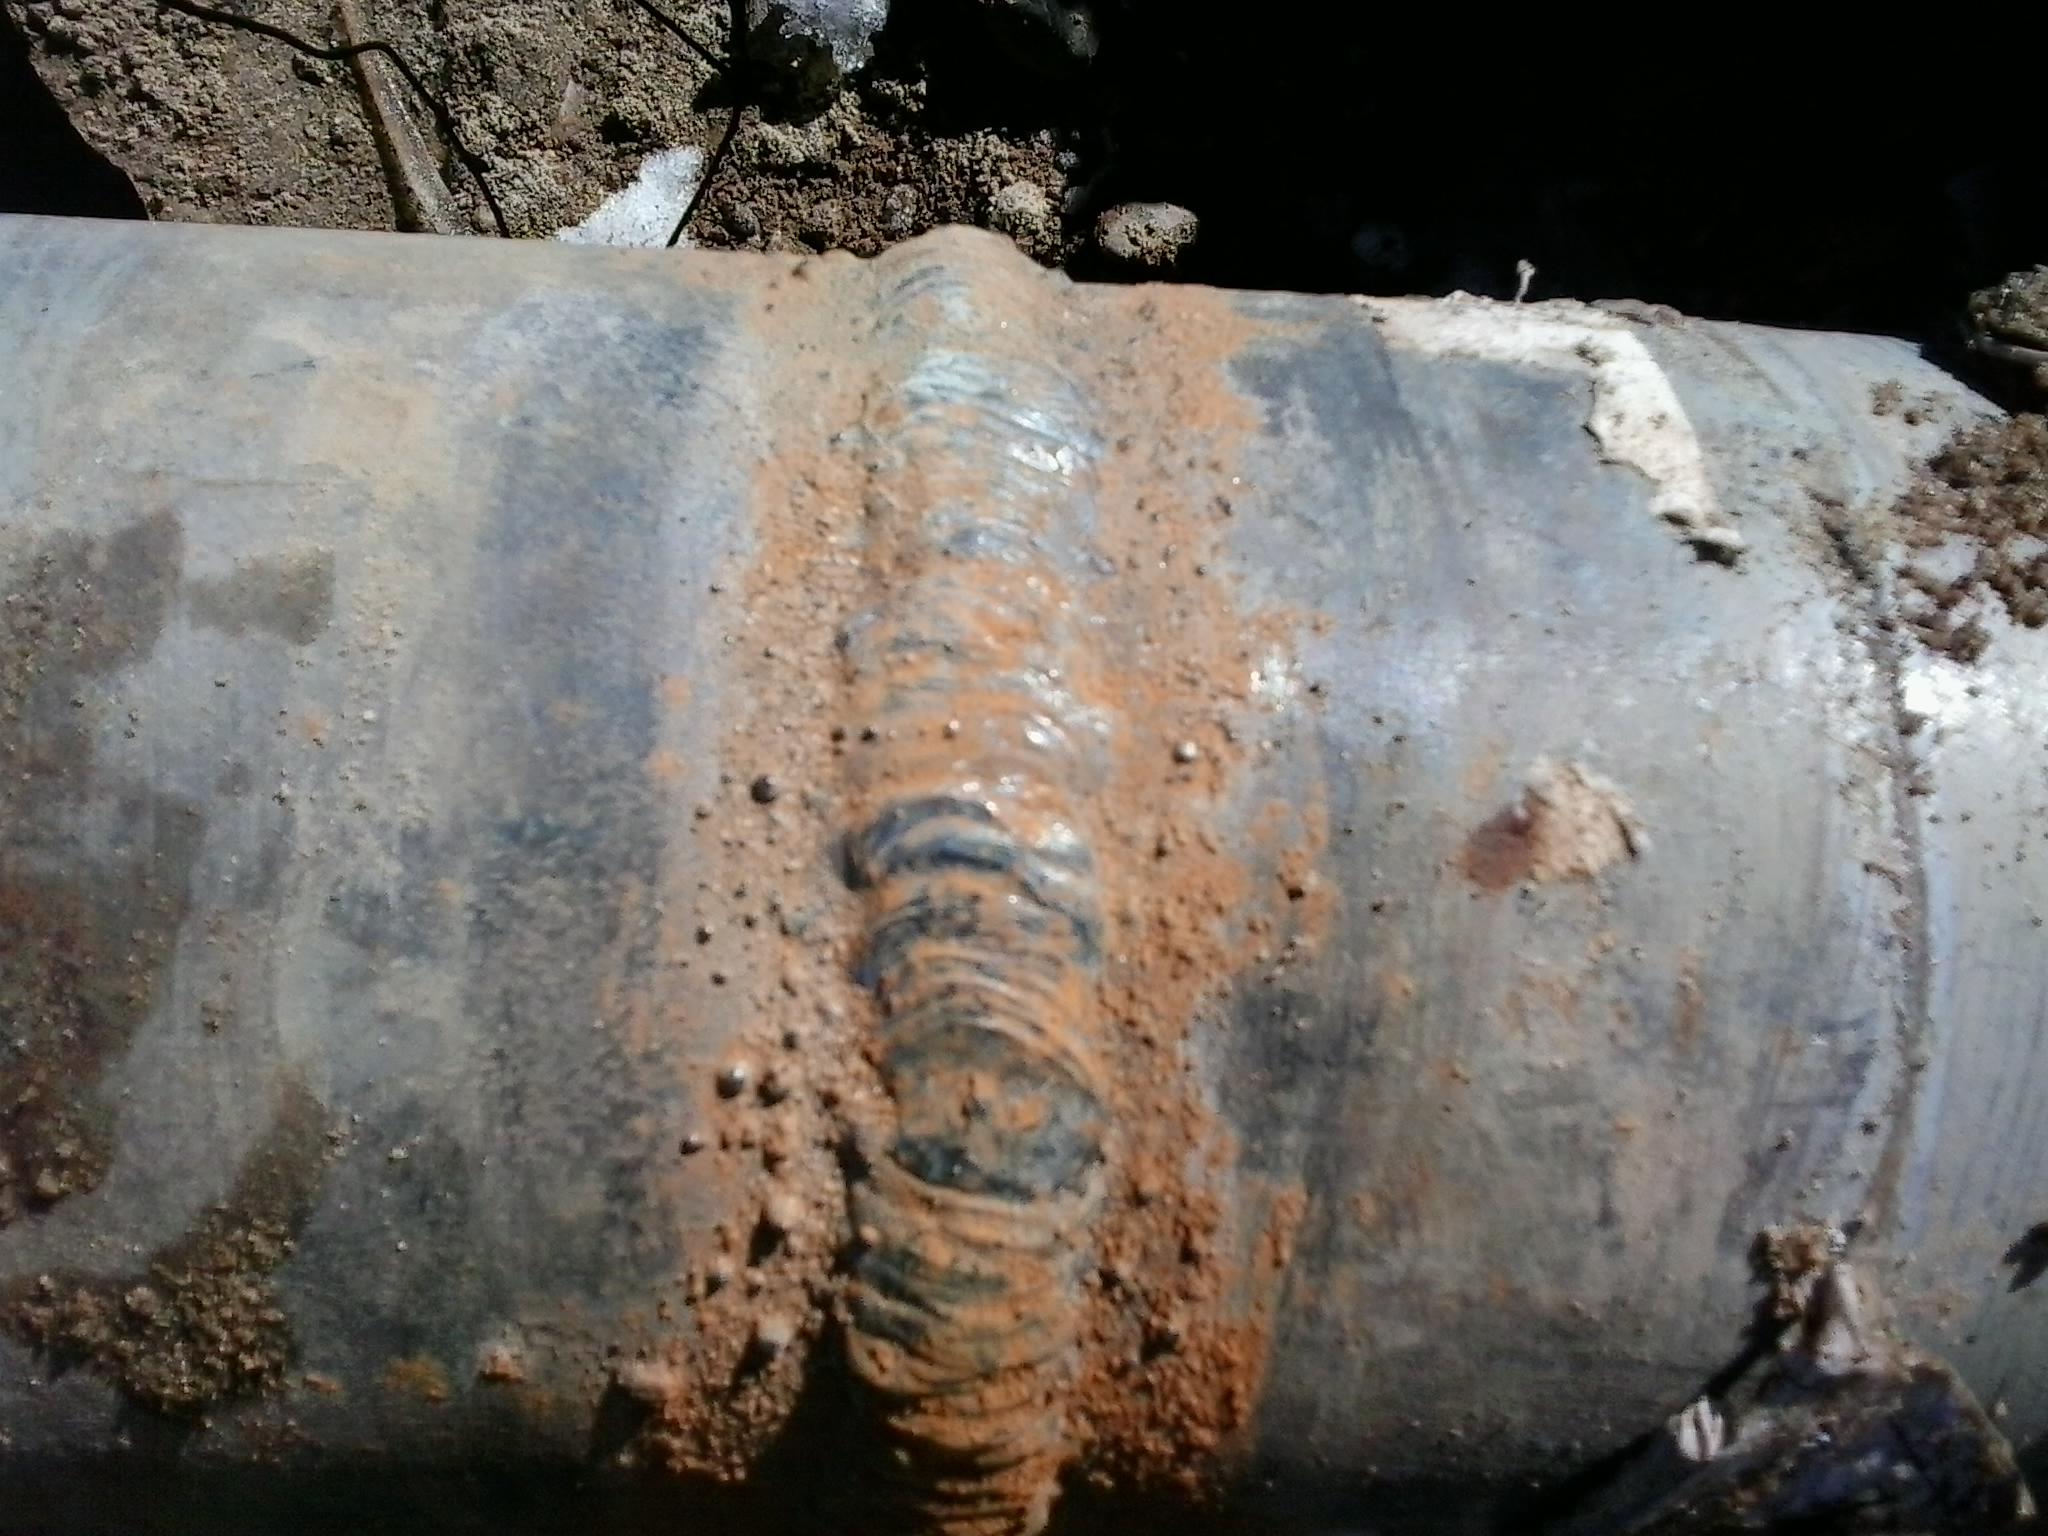
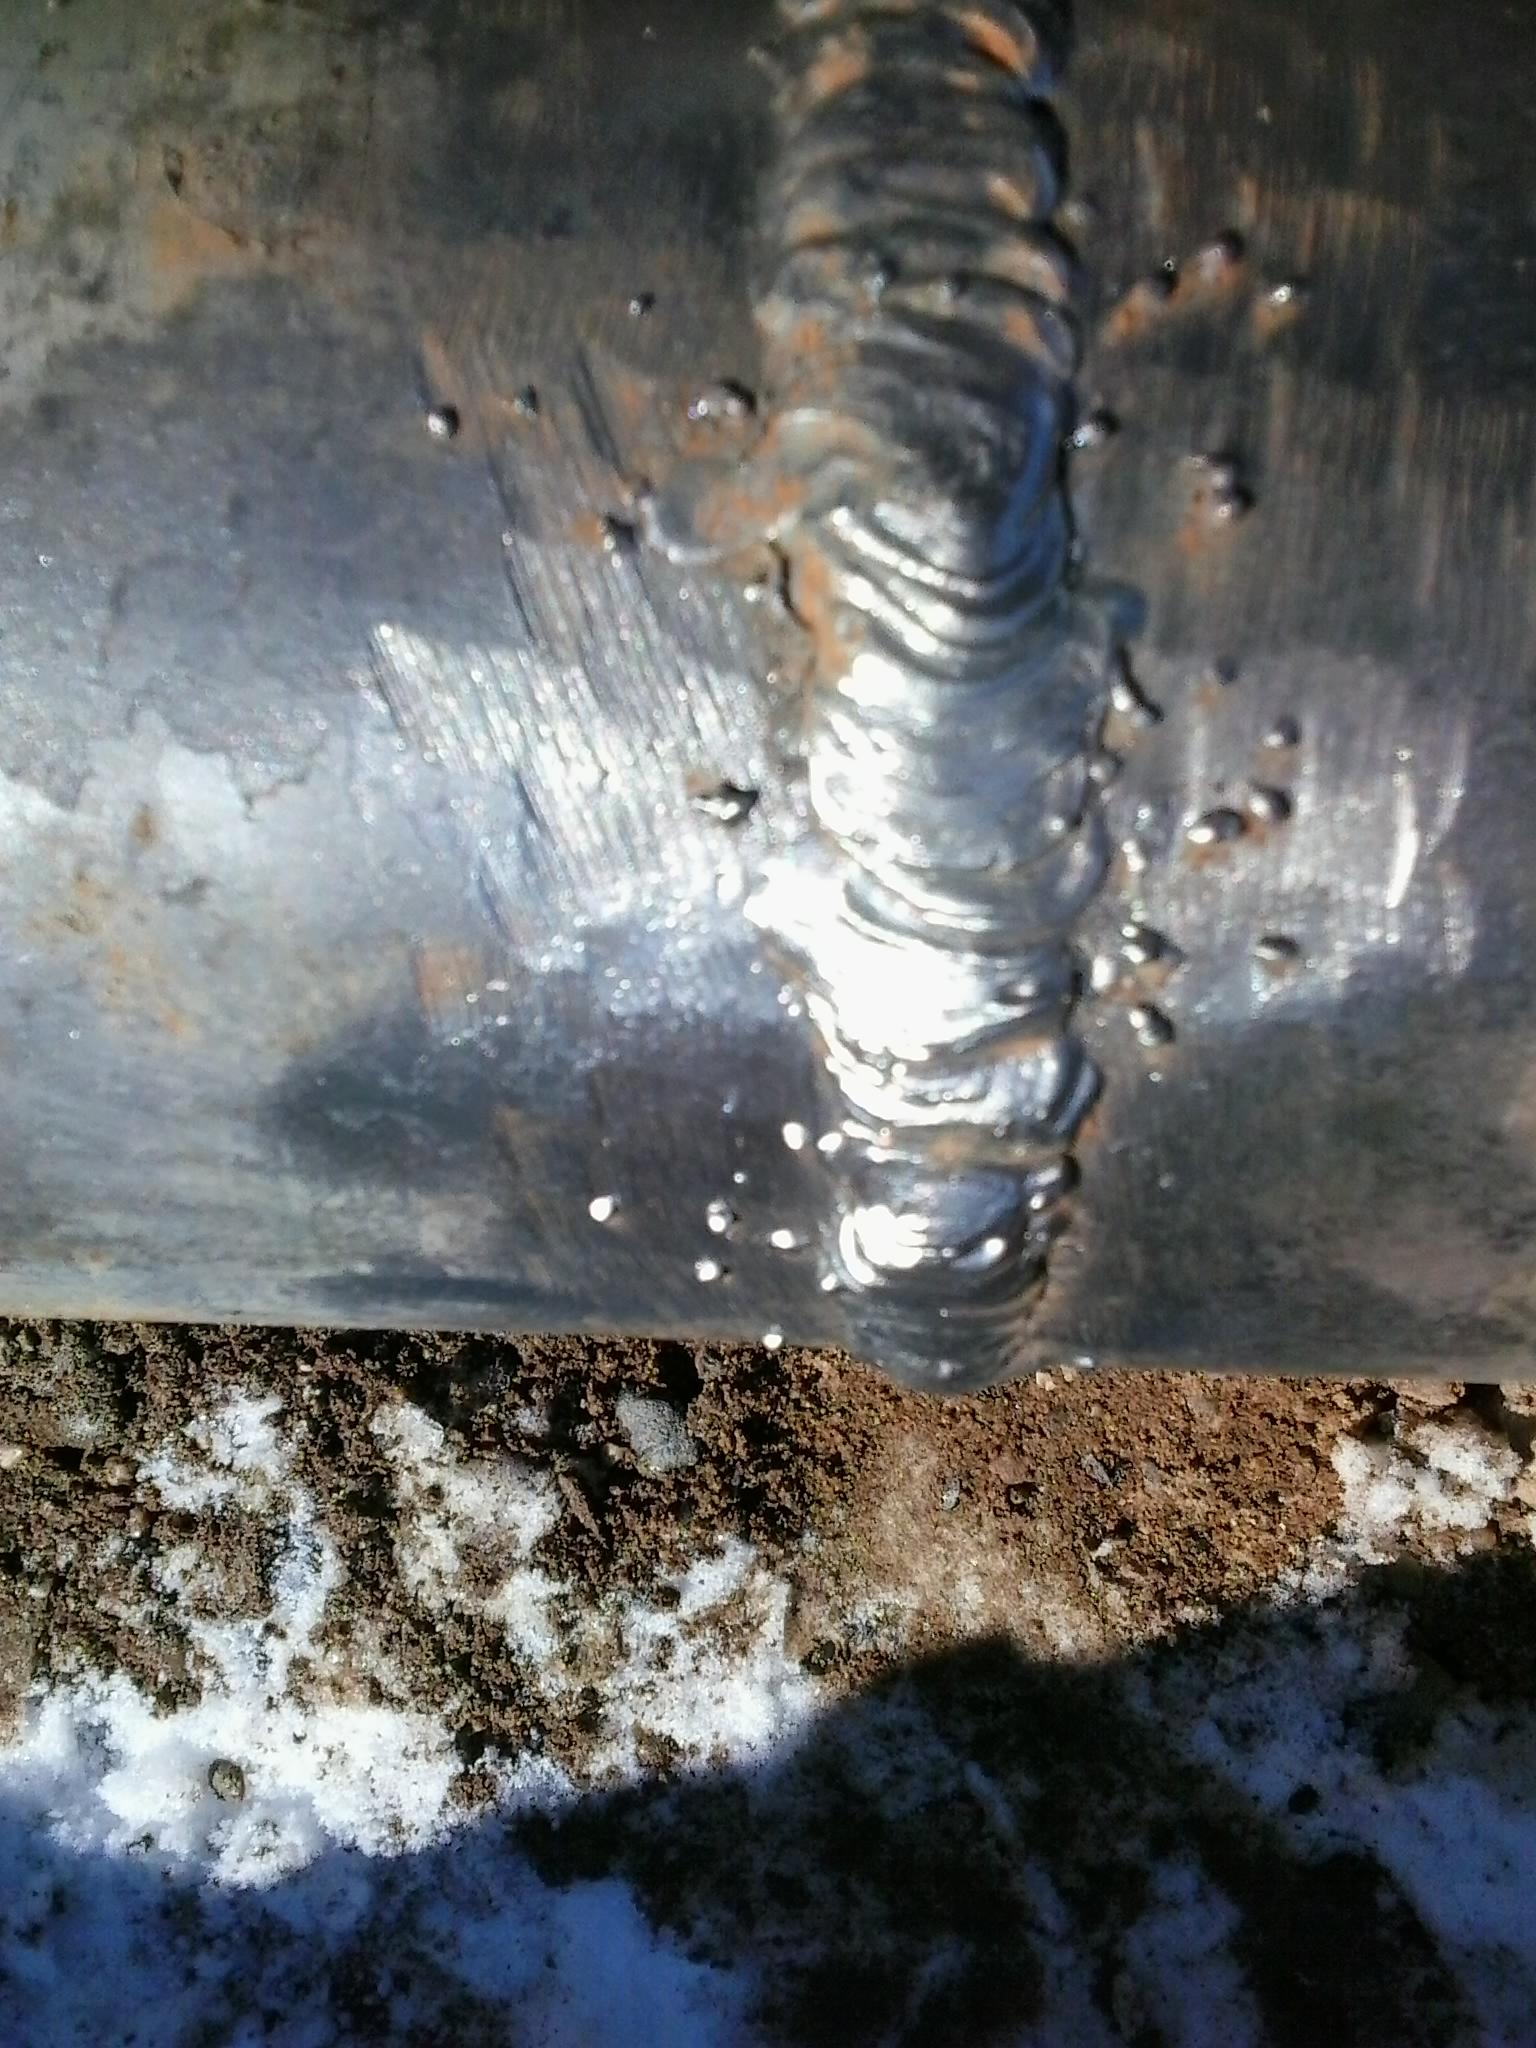
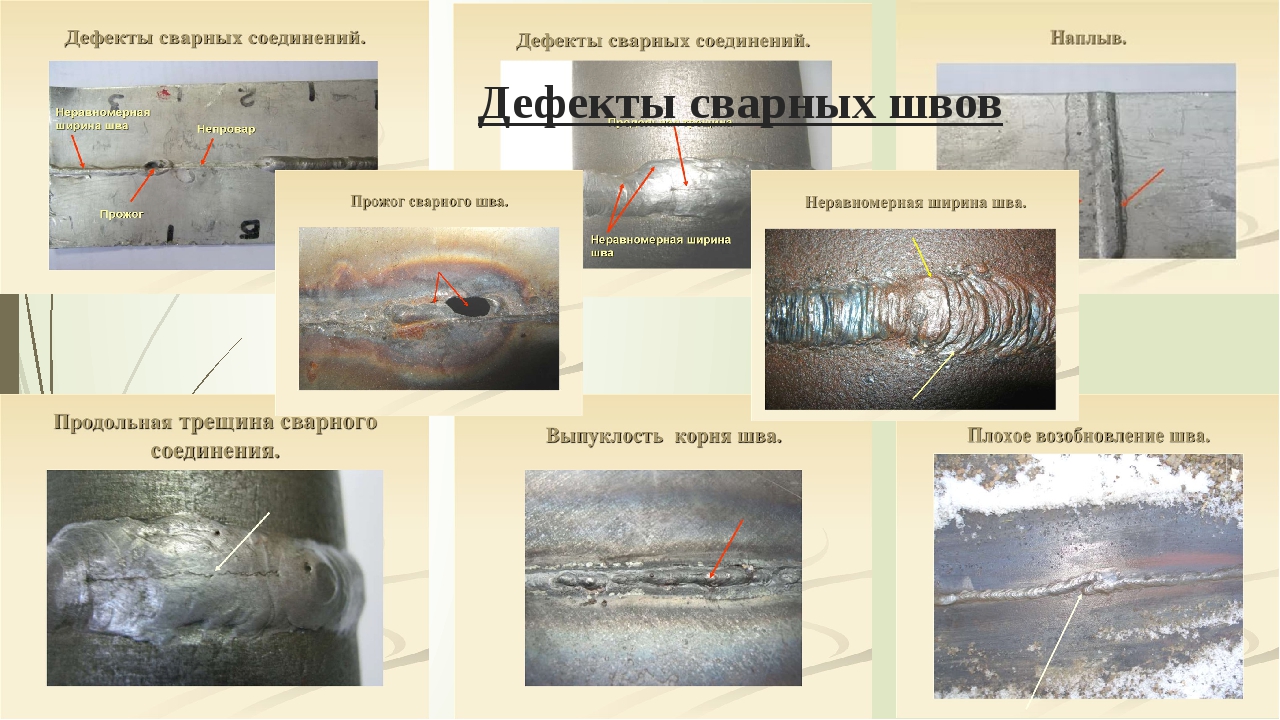
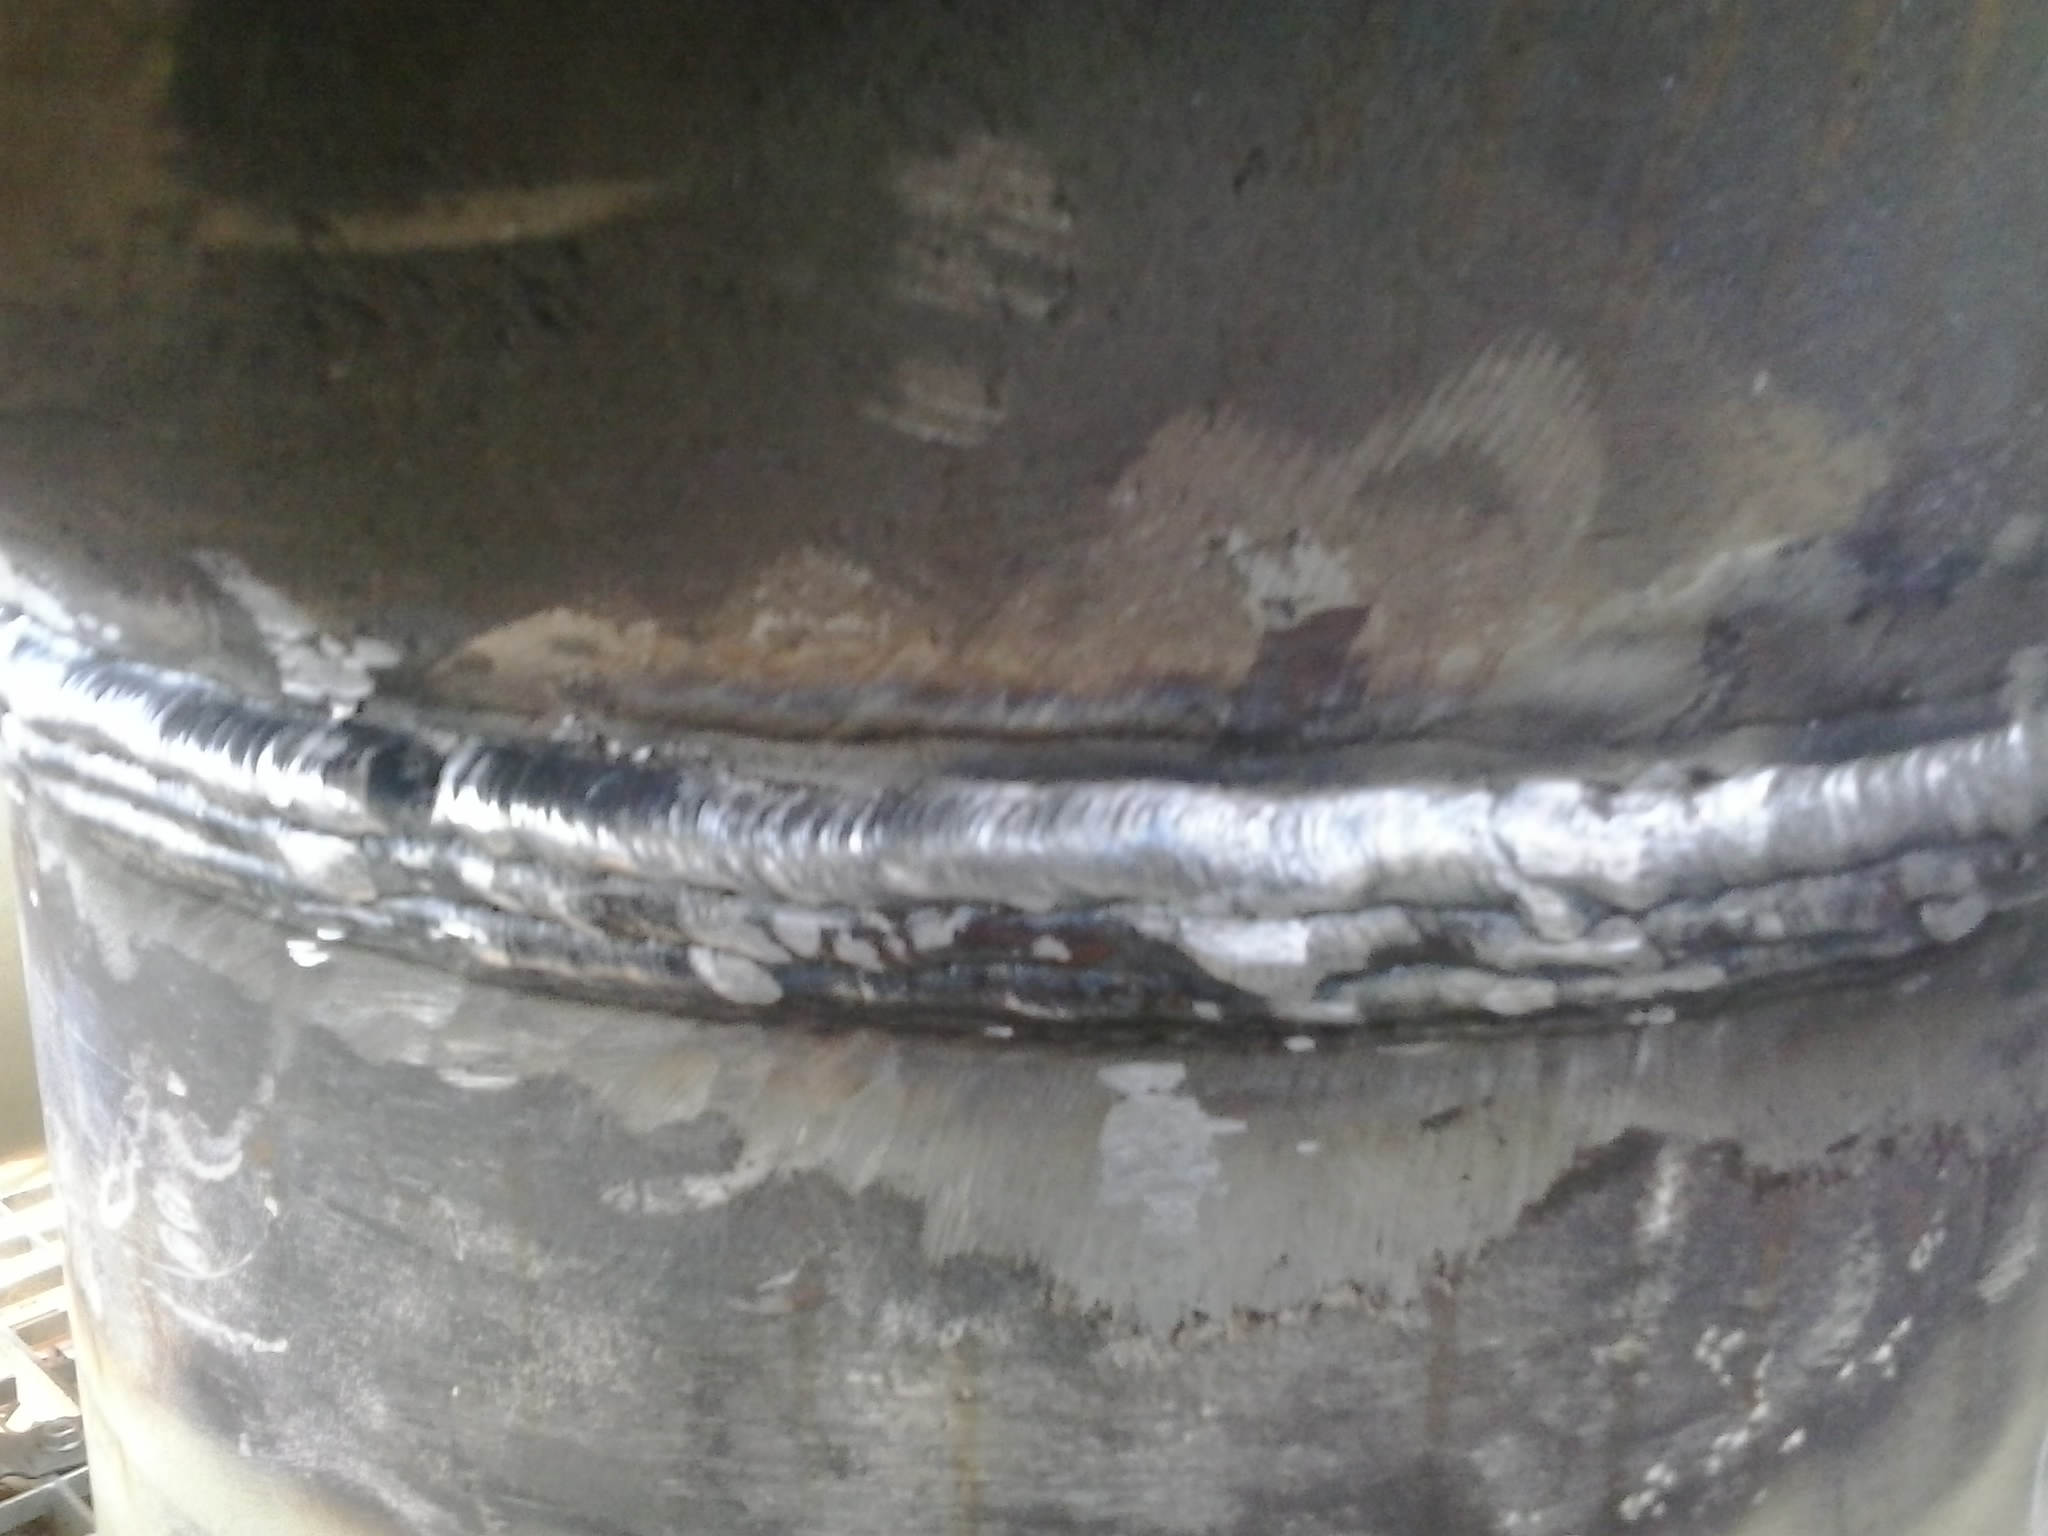
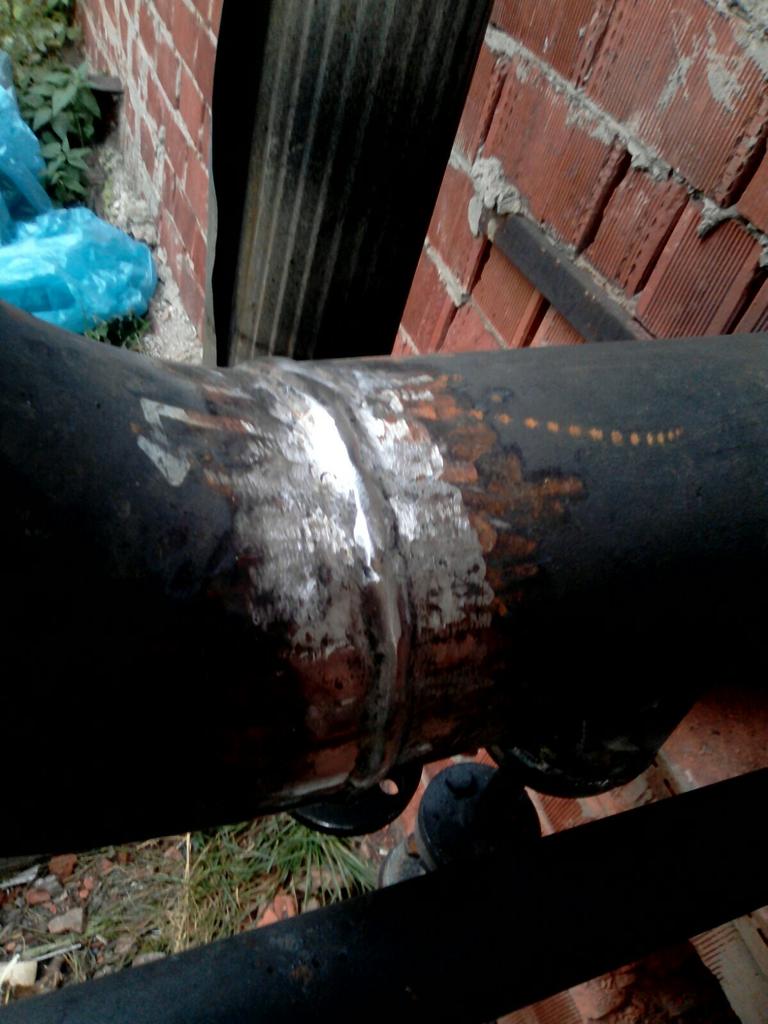
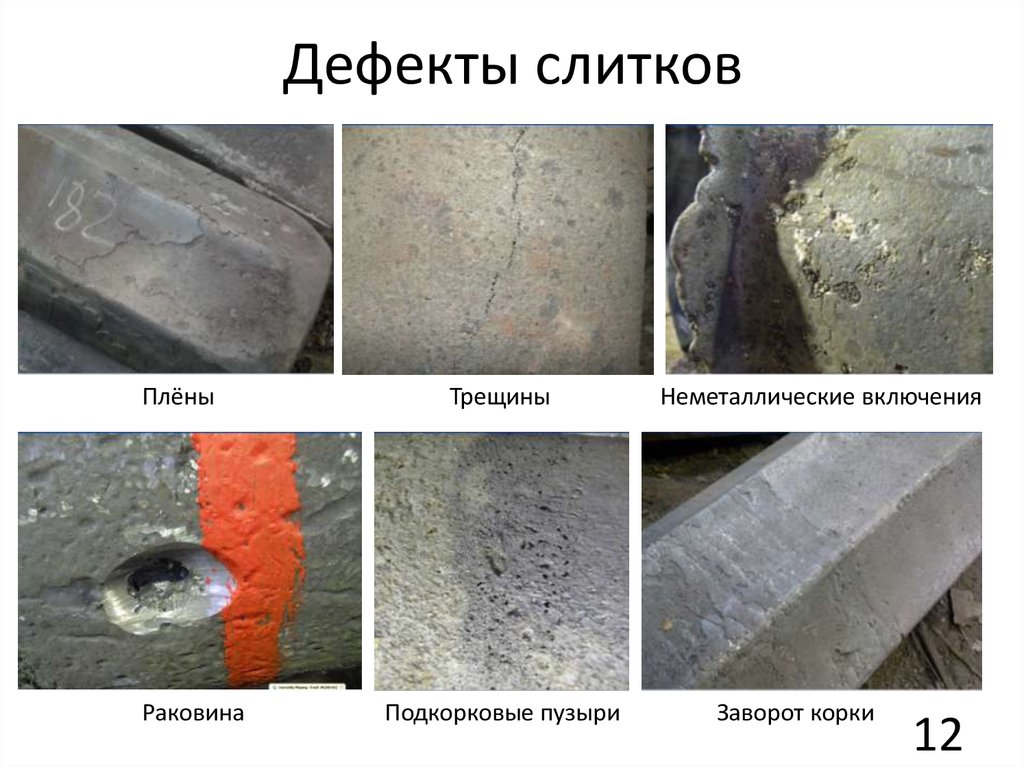
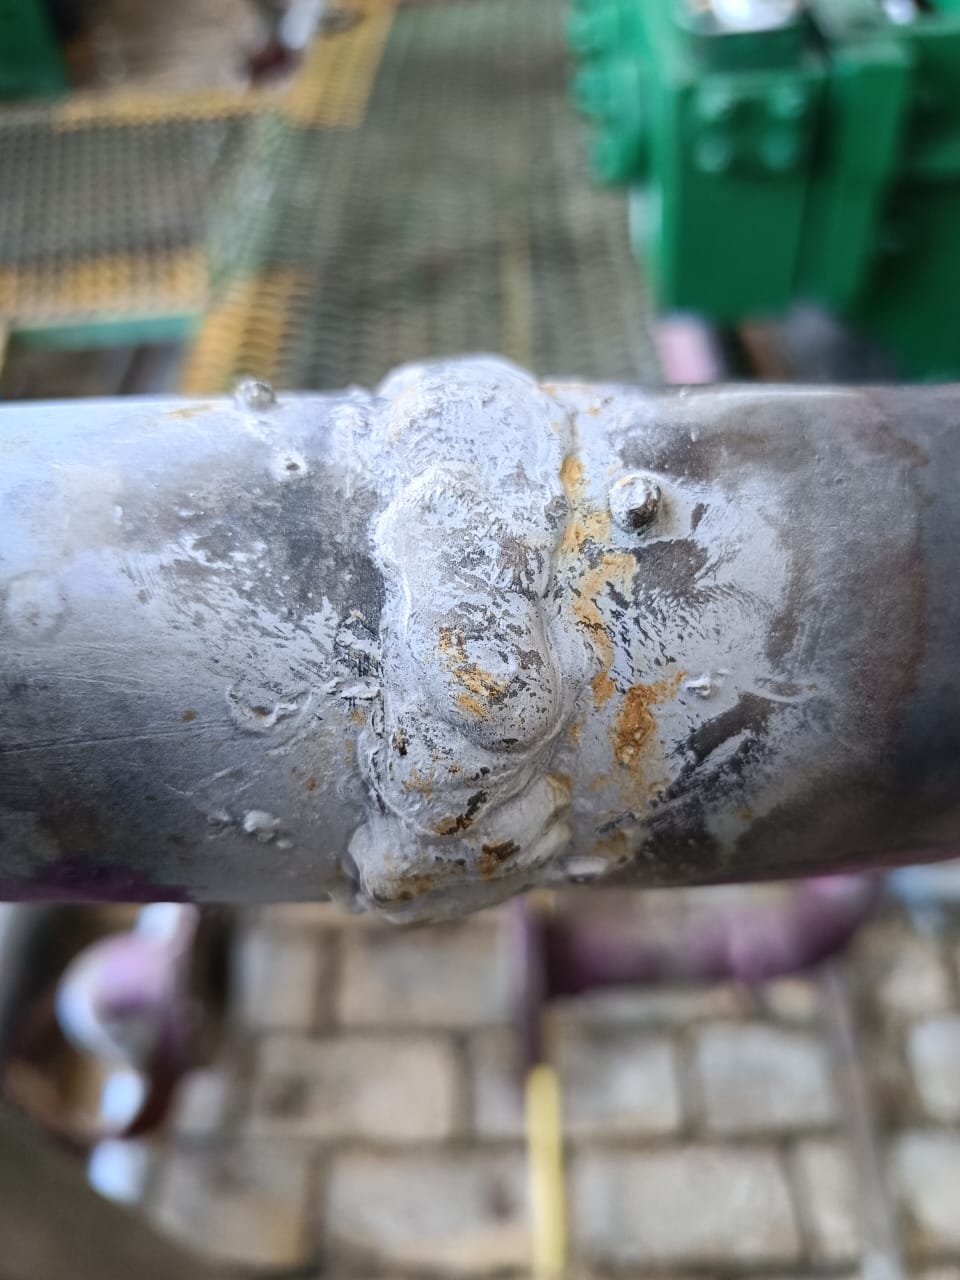
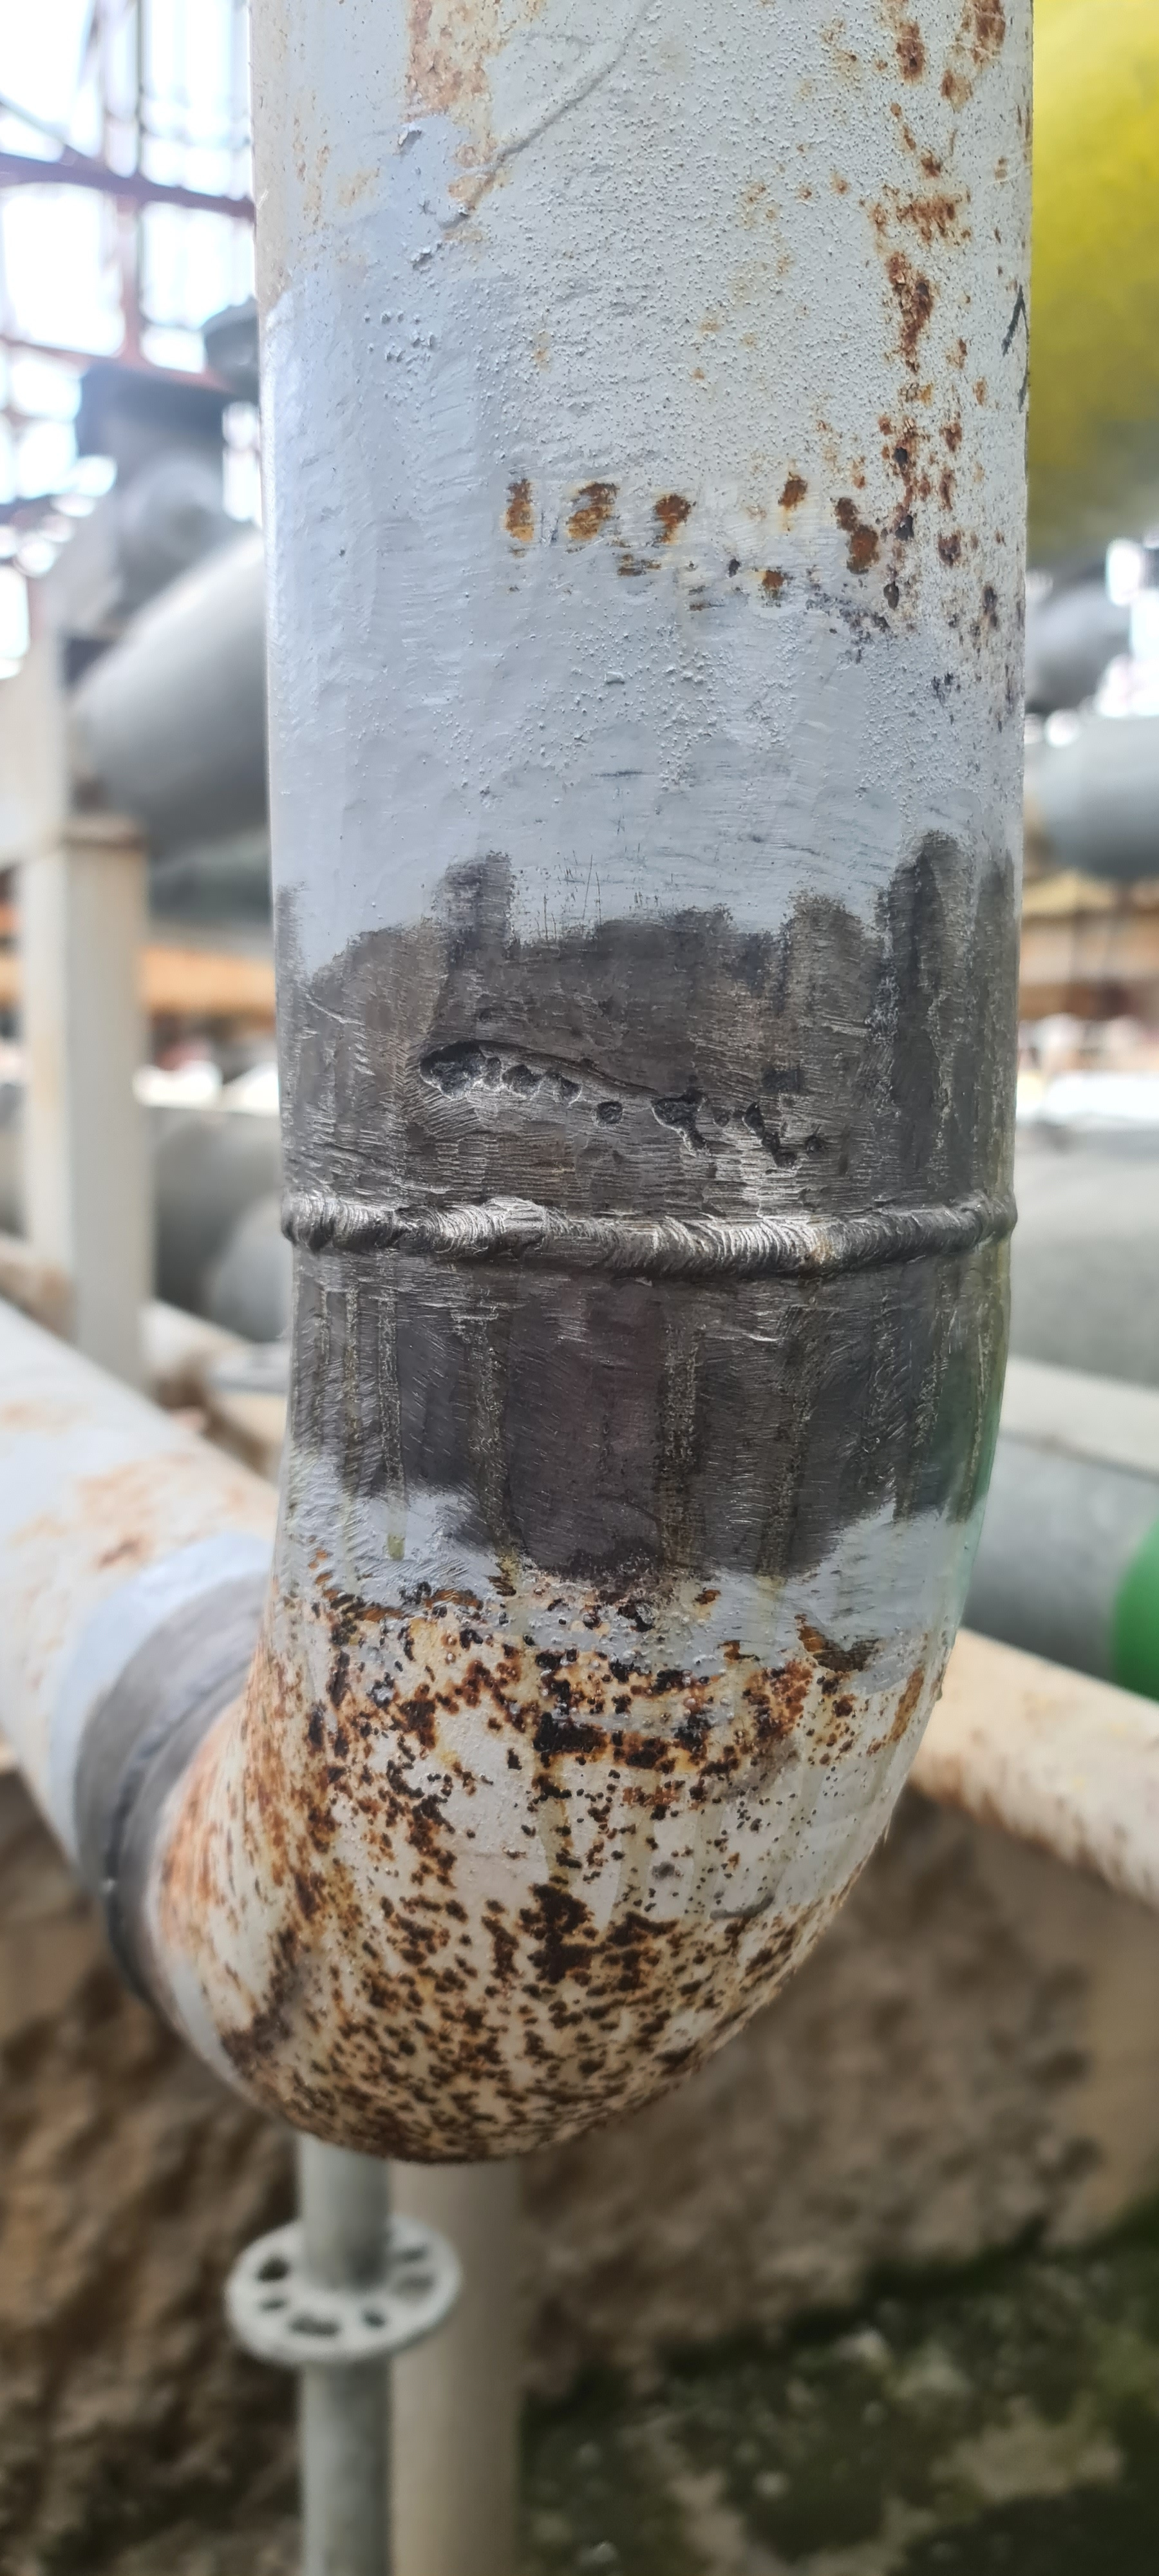
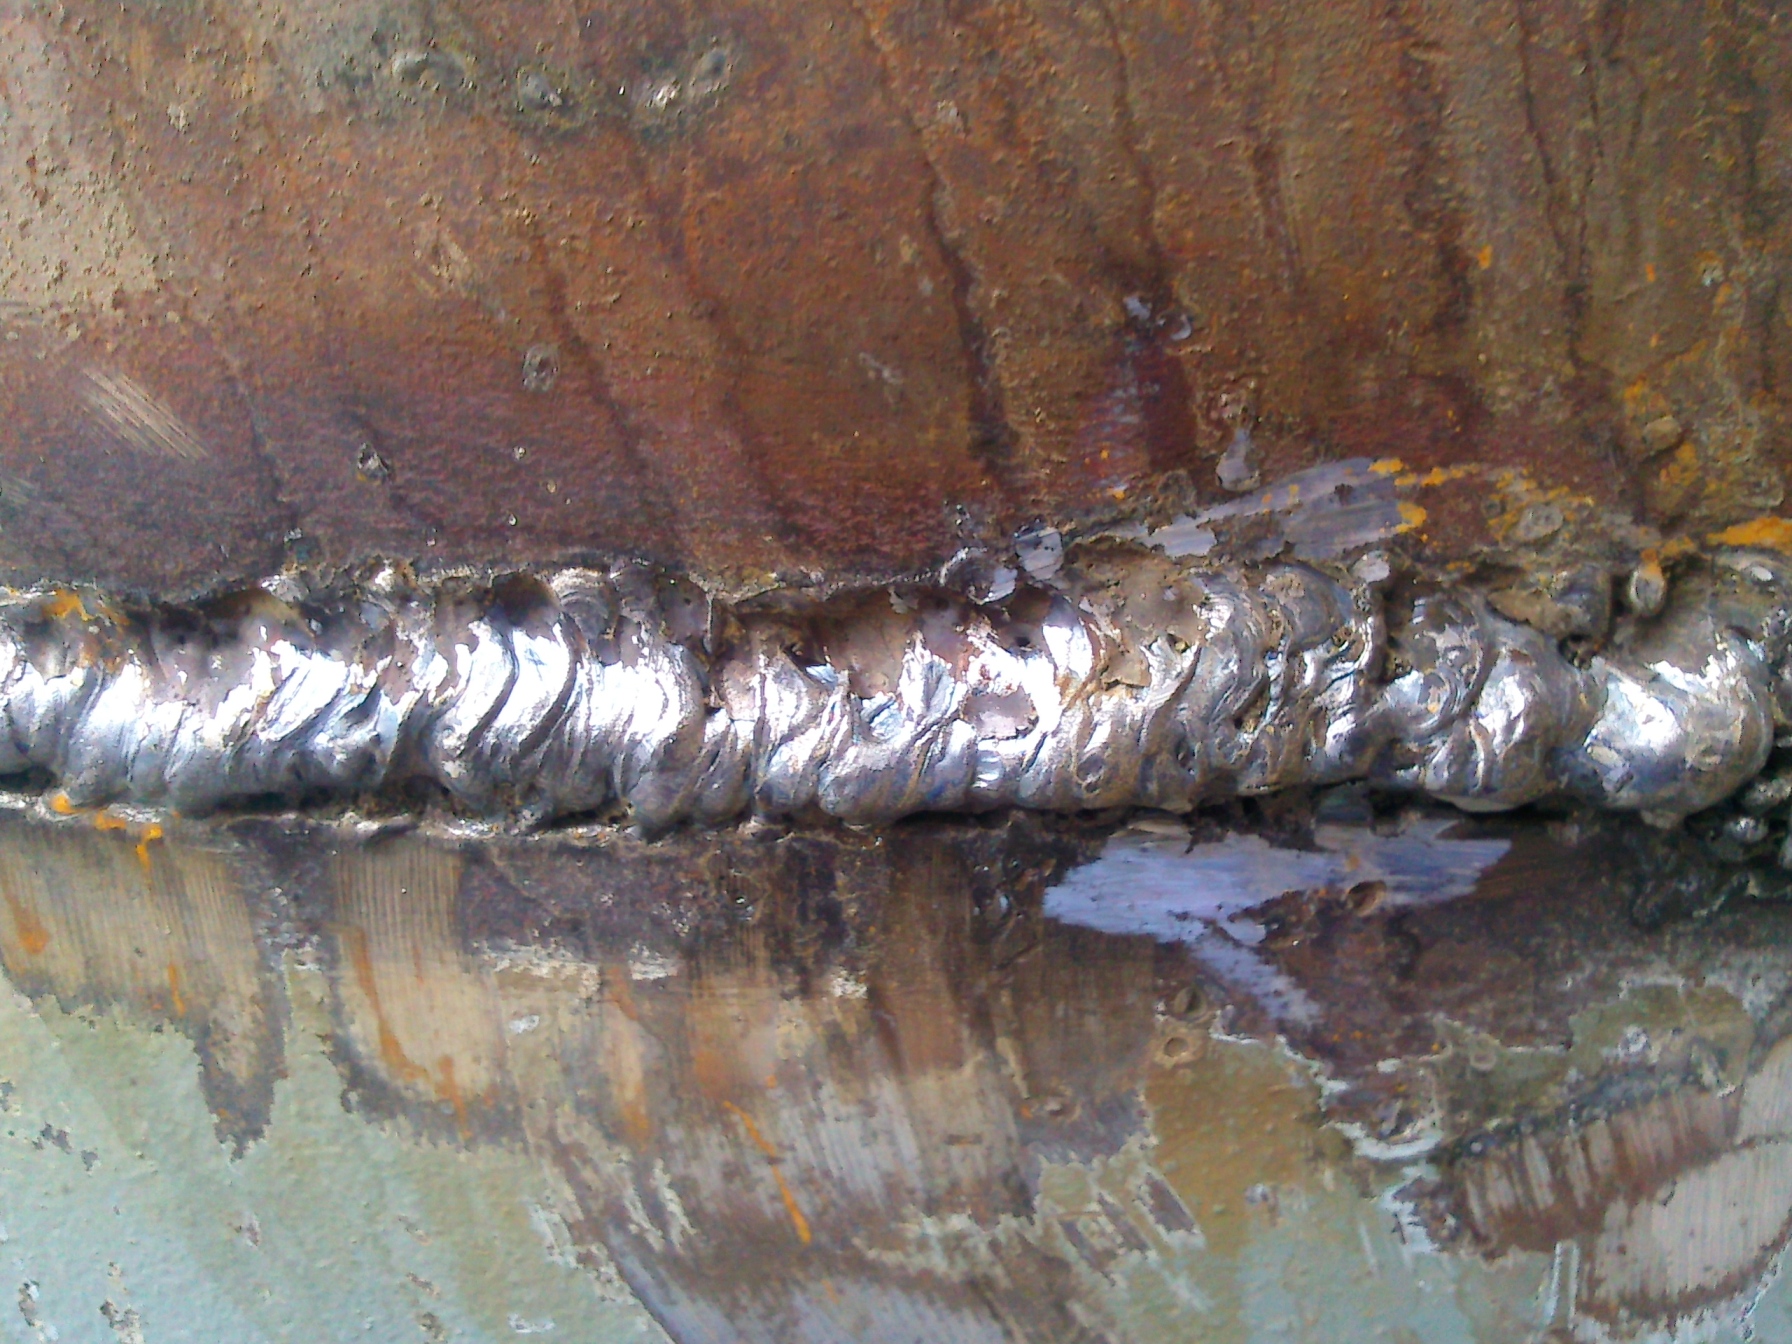
      ОСНОВНЫЕ ДЕФЕКТЫ СВАРНЫХ ШВОВ И СОЕДИНЕНИЙ 

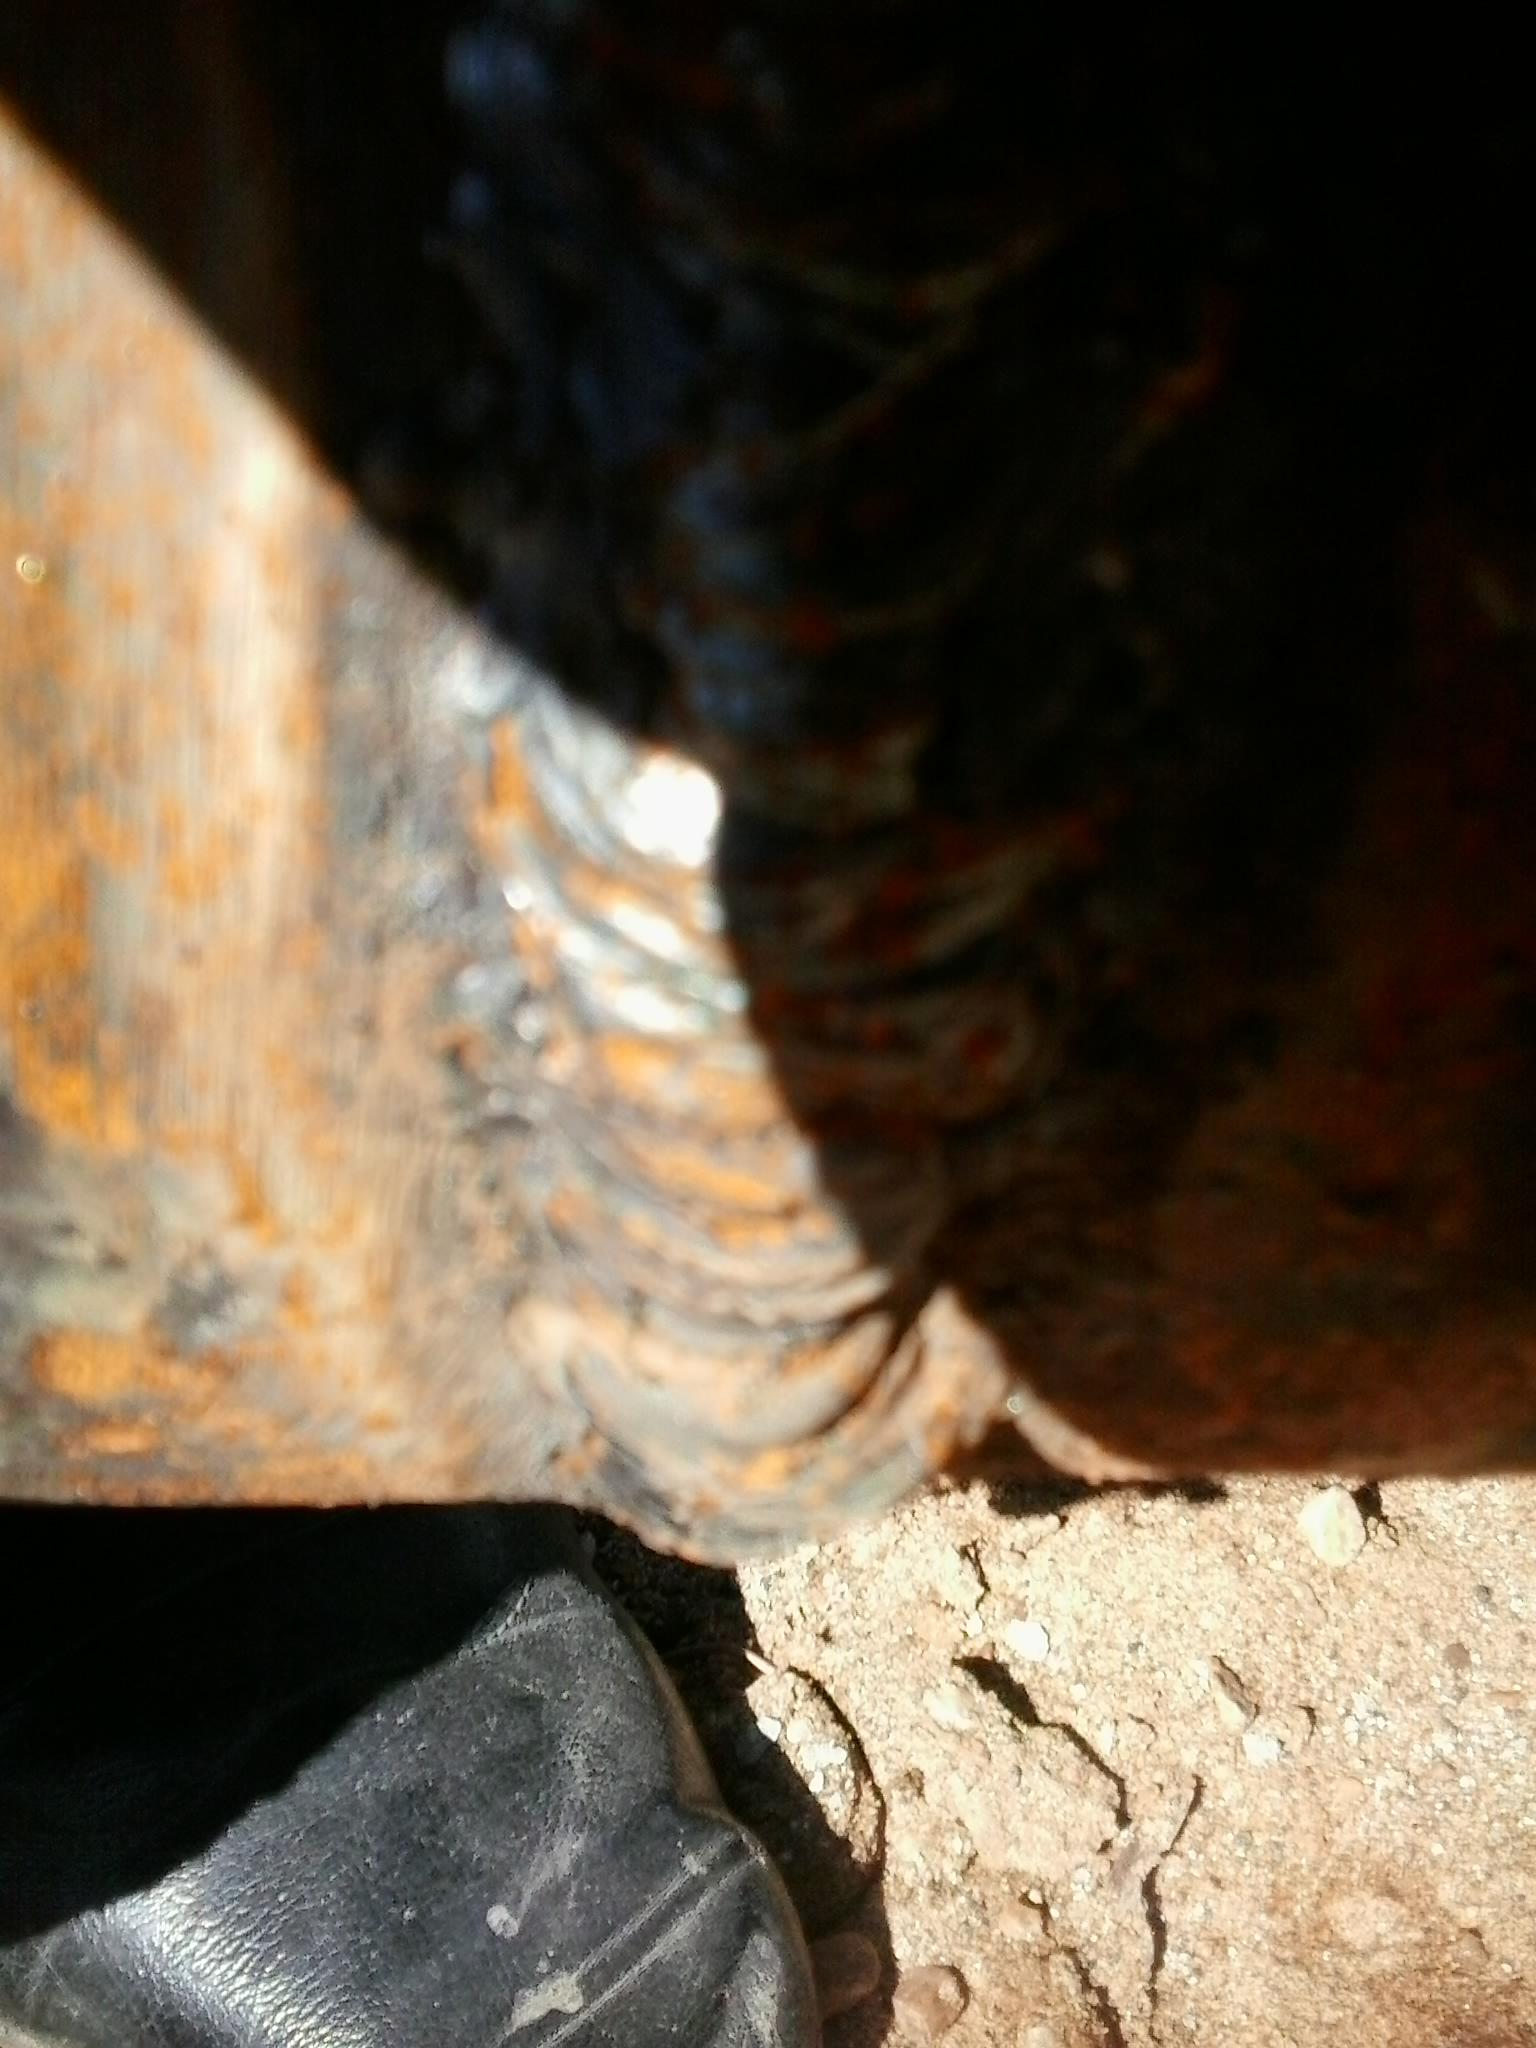
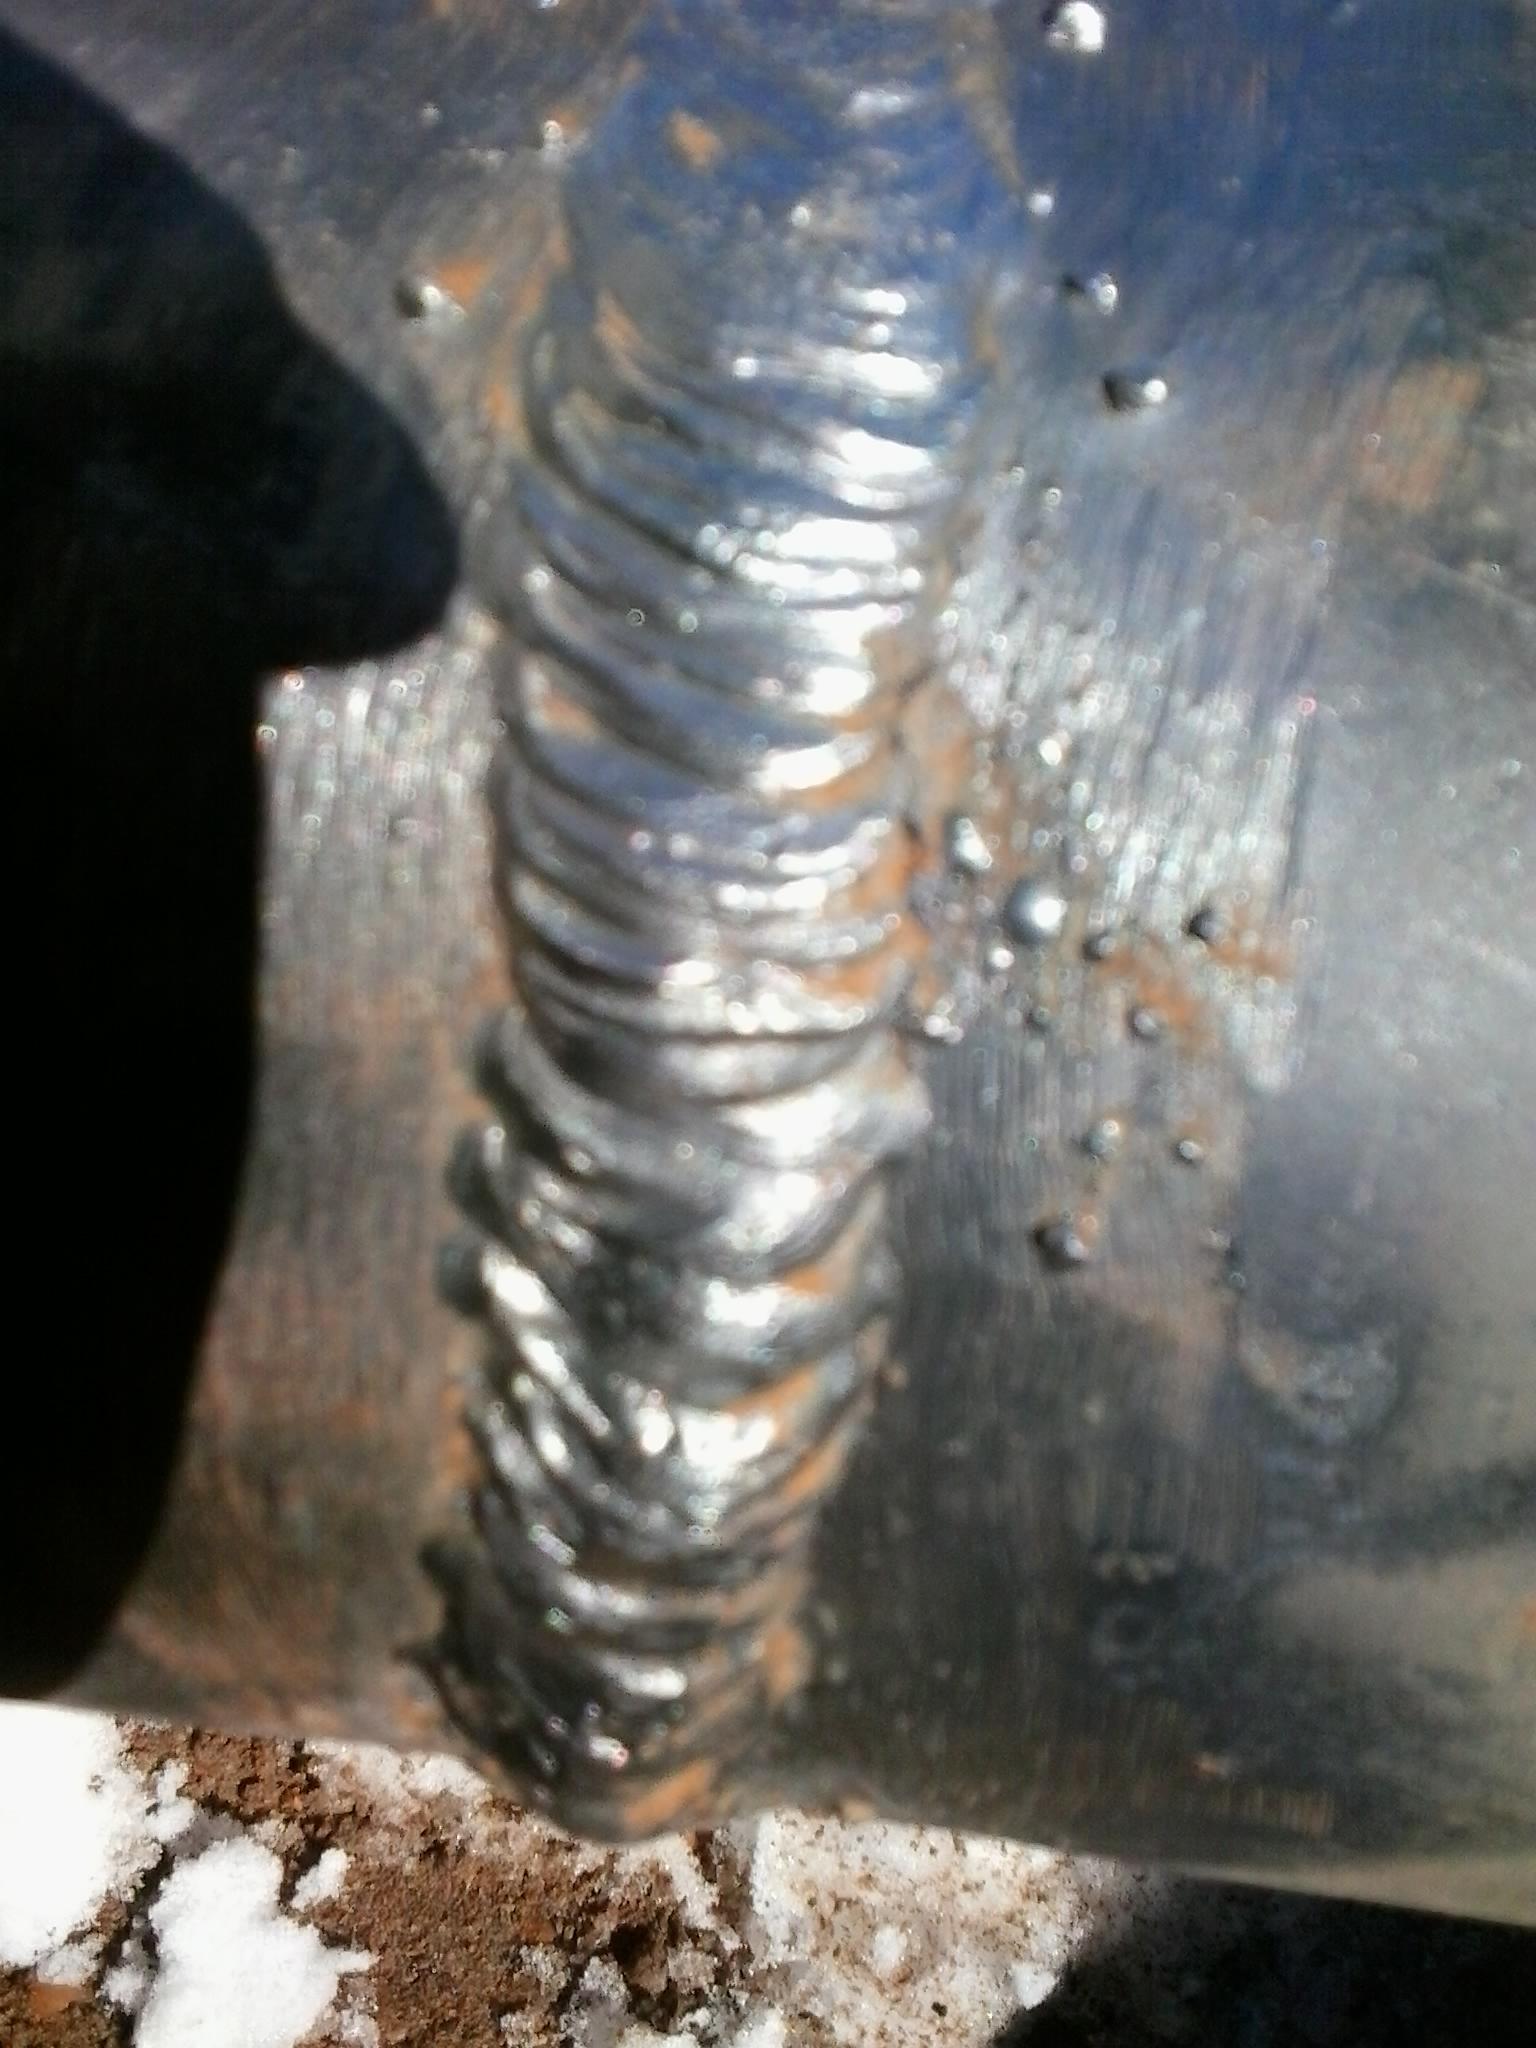
      Причинами возникновения дефектов могут быть различные обстоятельства: низкое качество свариваемого металла, неисправное или некачественное оборудование, неверный выбор сварочных материалов, нарушение технологии сварки или неправильный выбор режима, недостаточная квалификация сварщика.

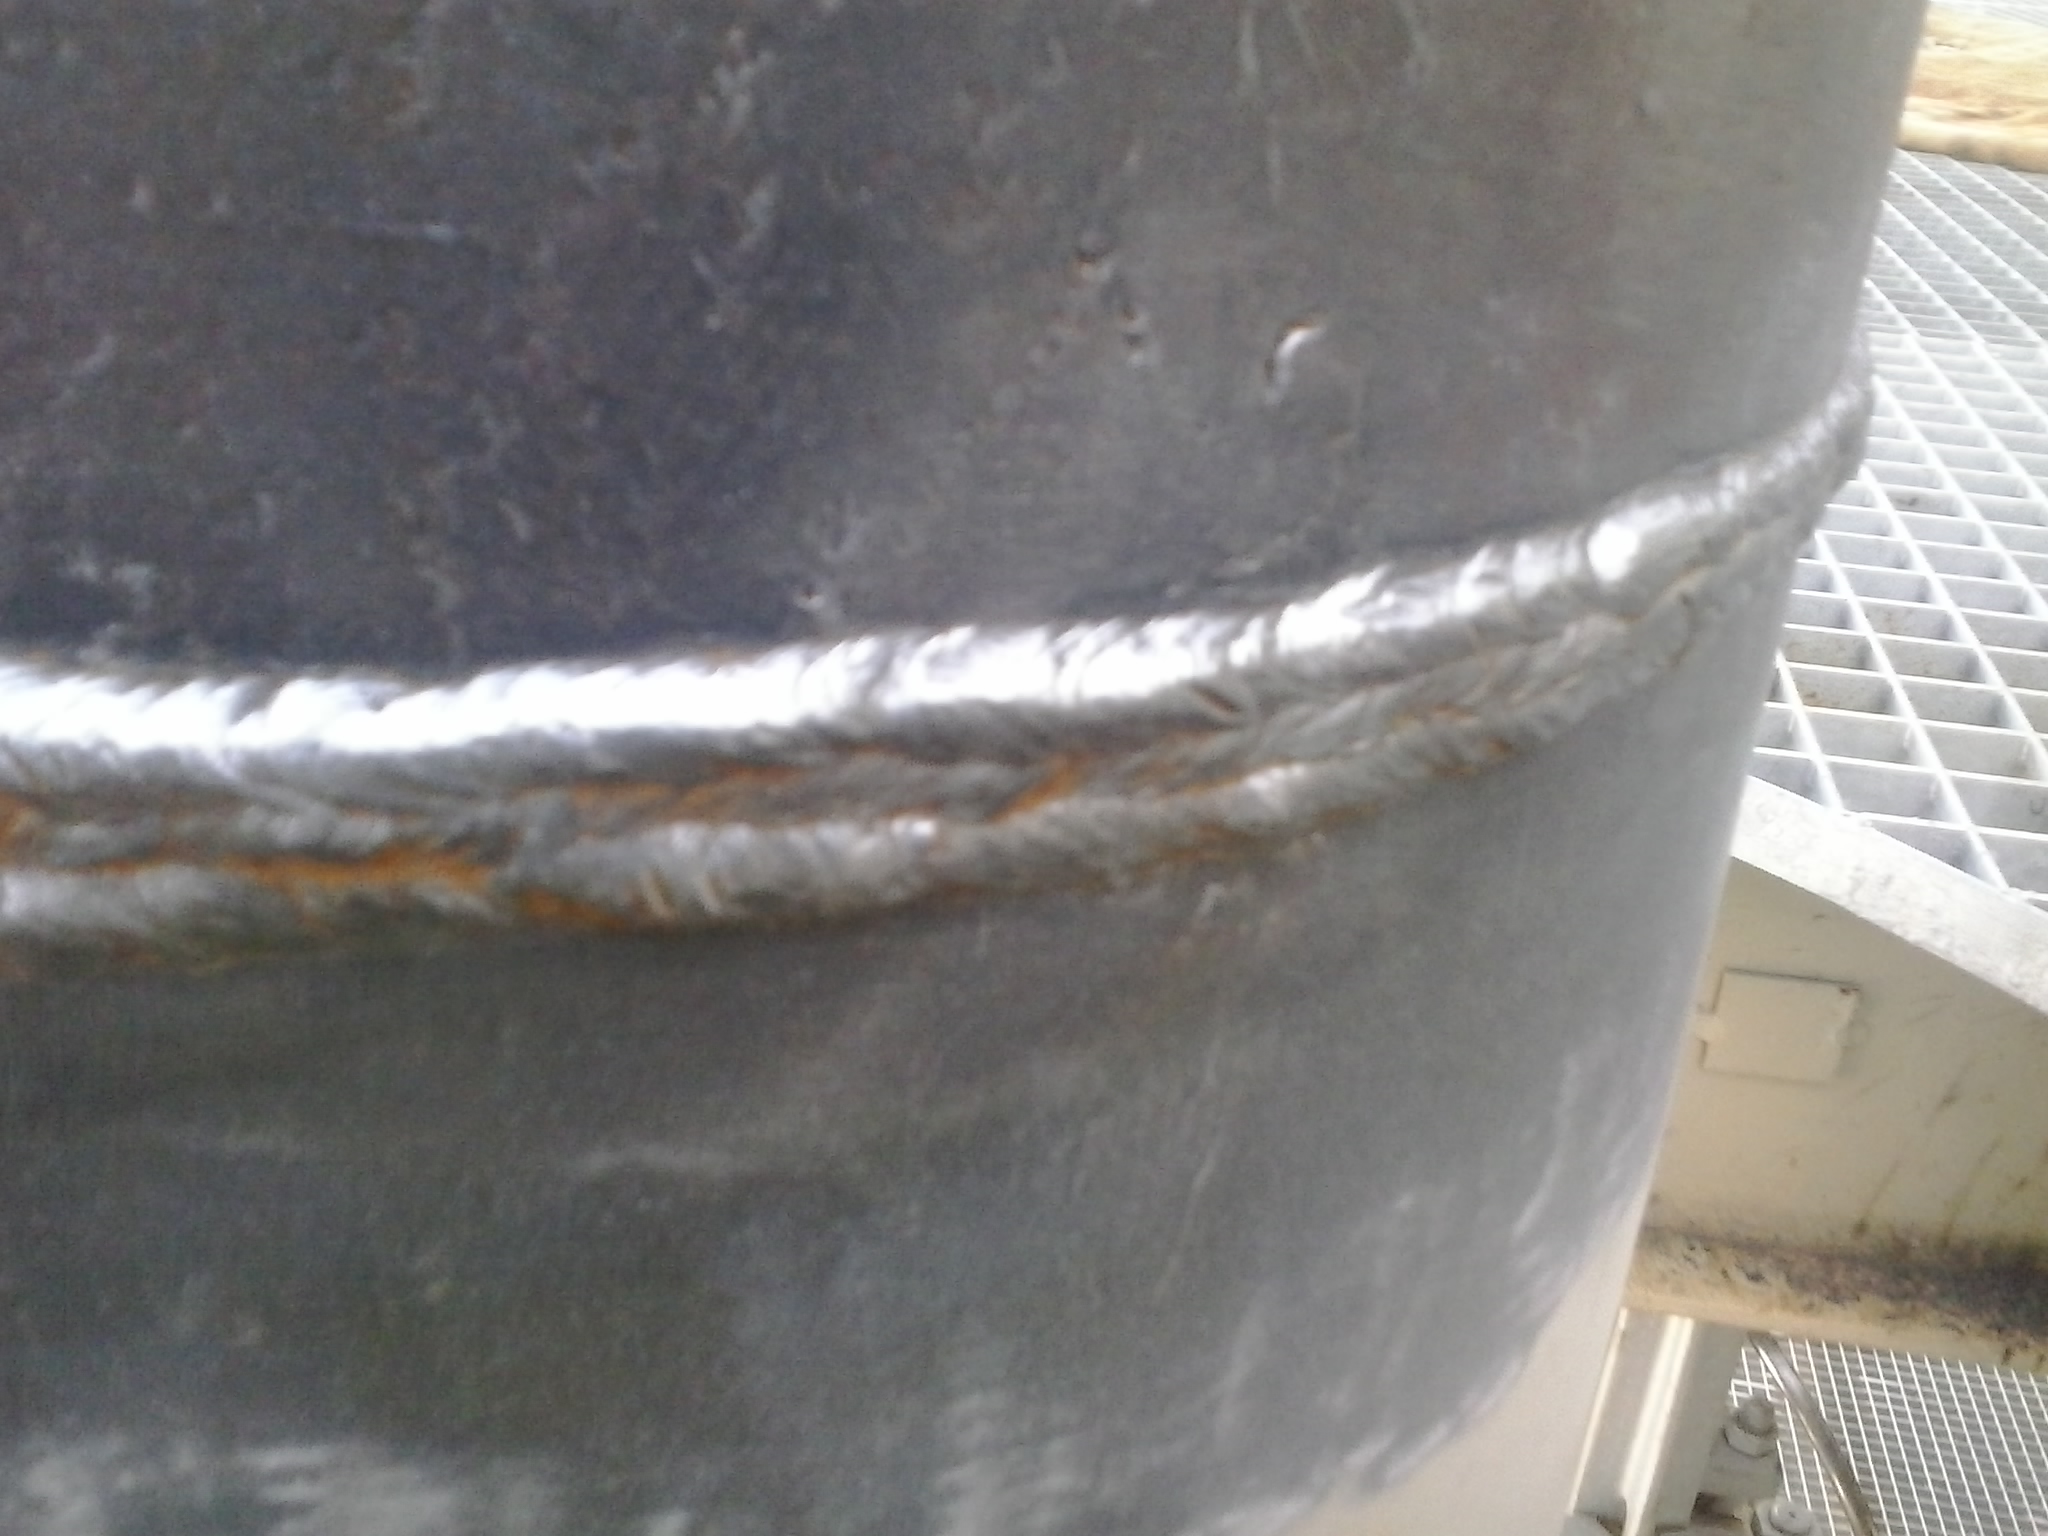
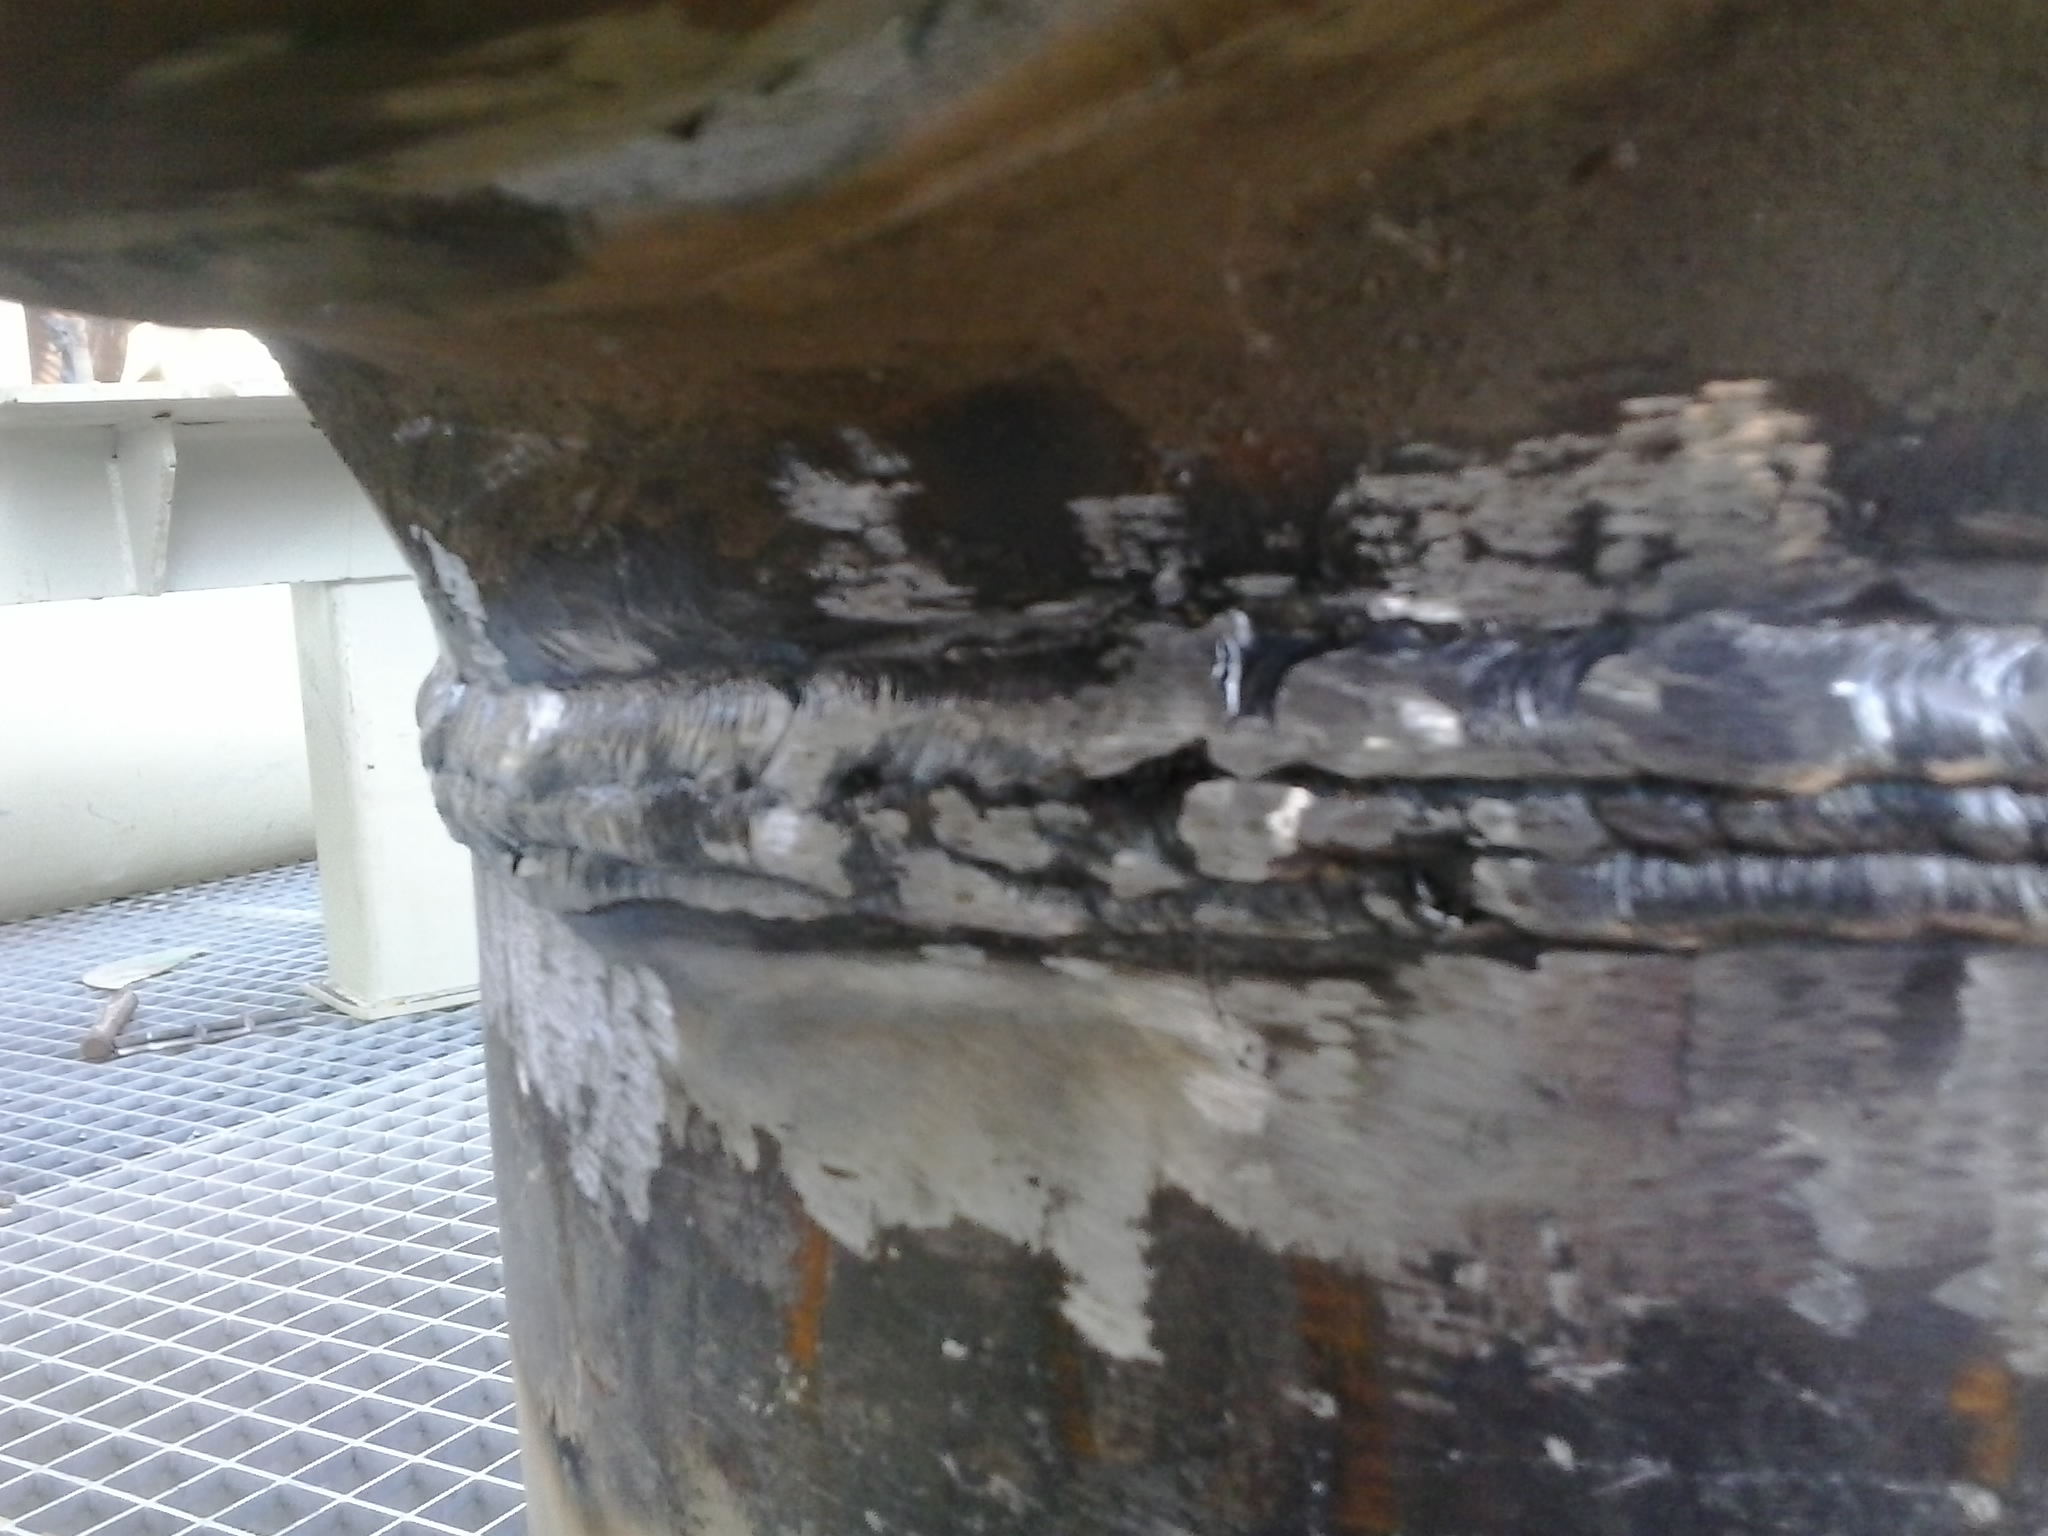
      Продольные трещины
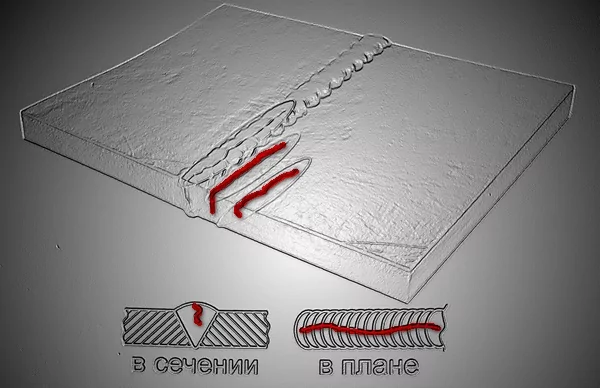
      Несплошности

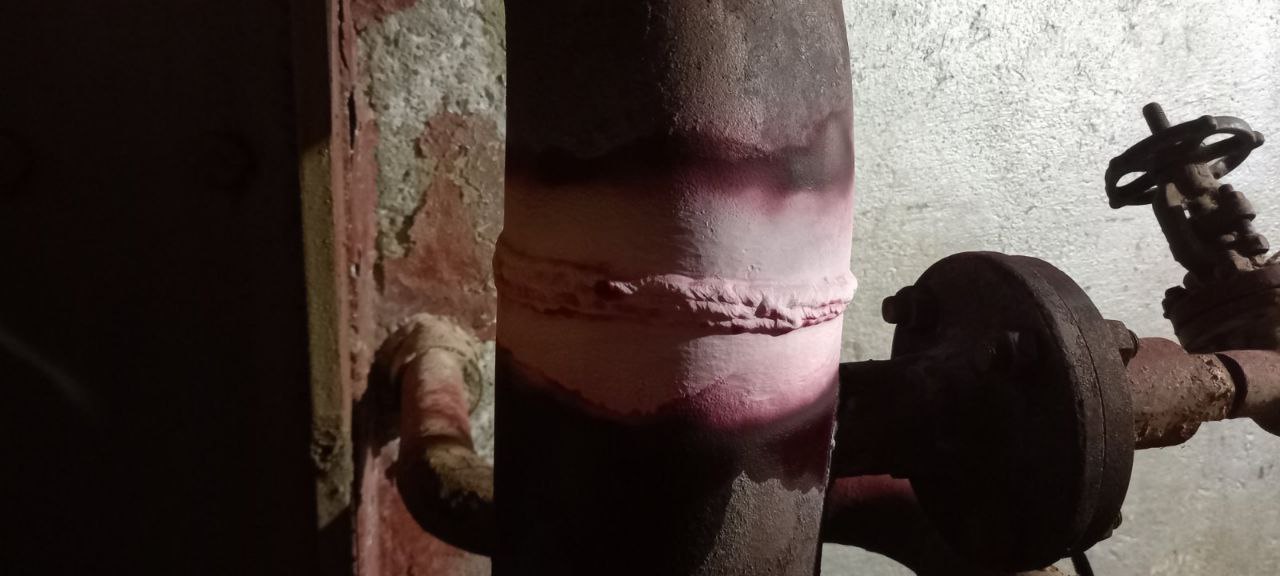
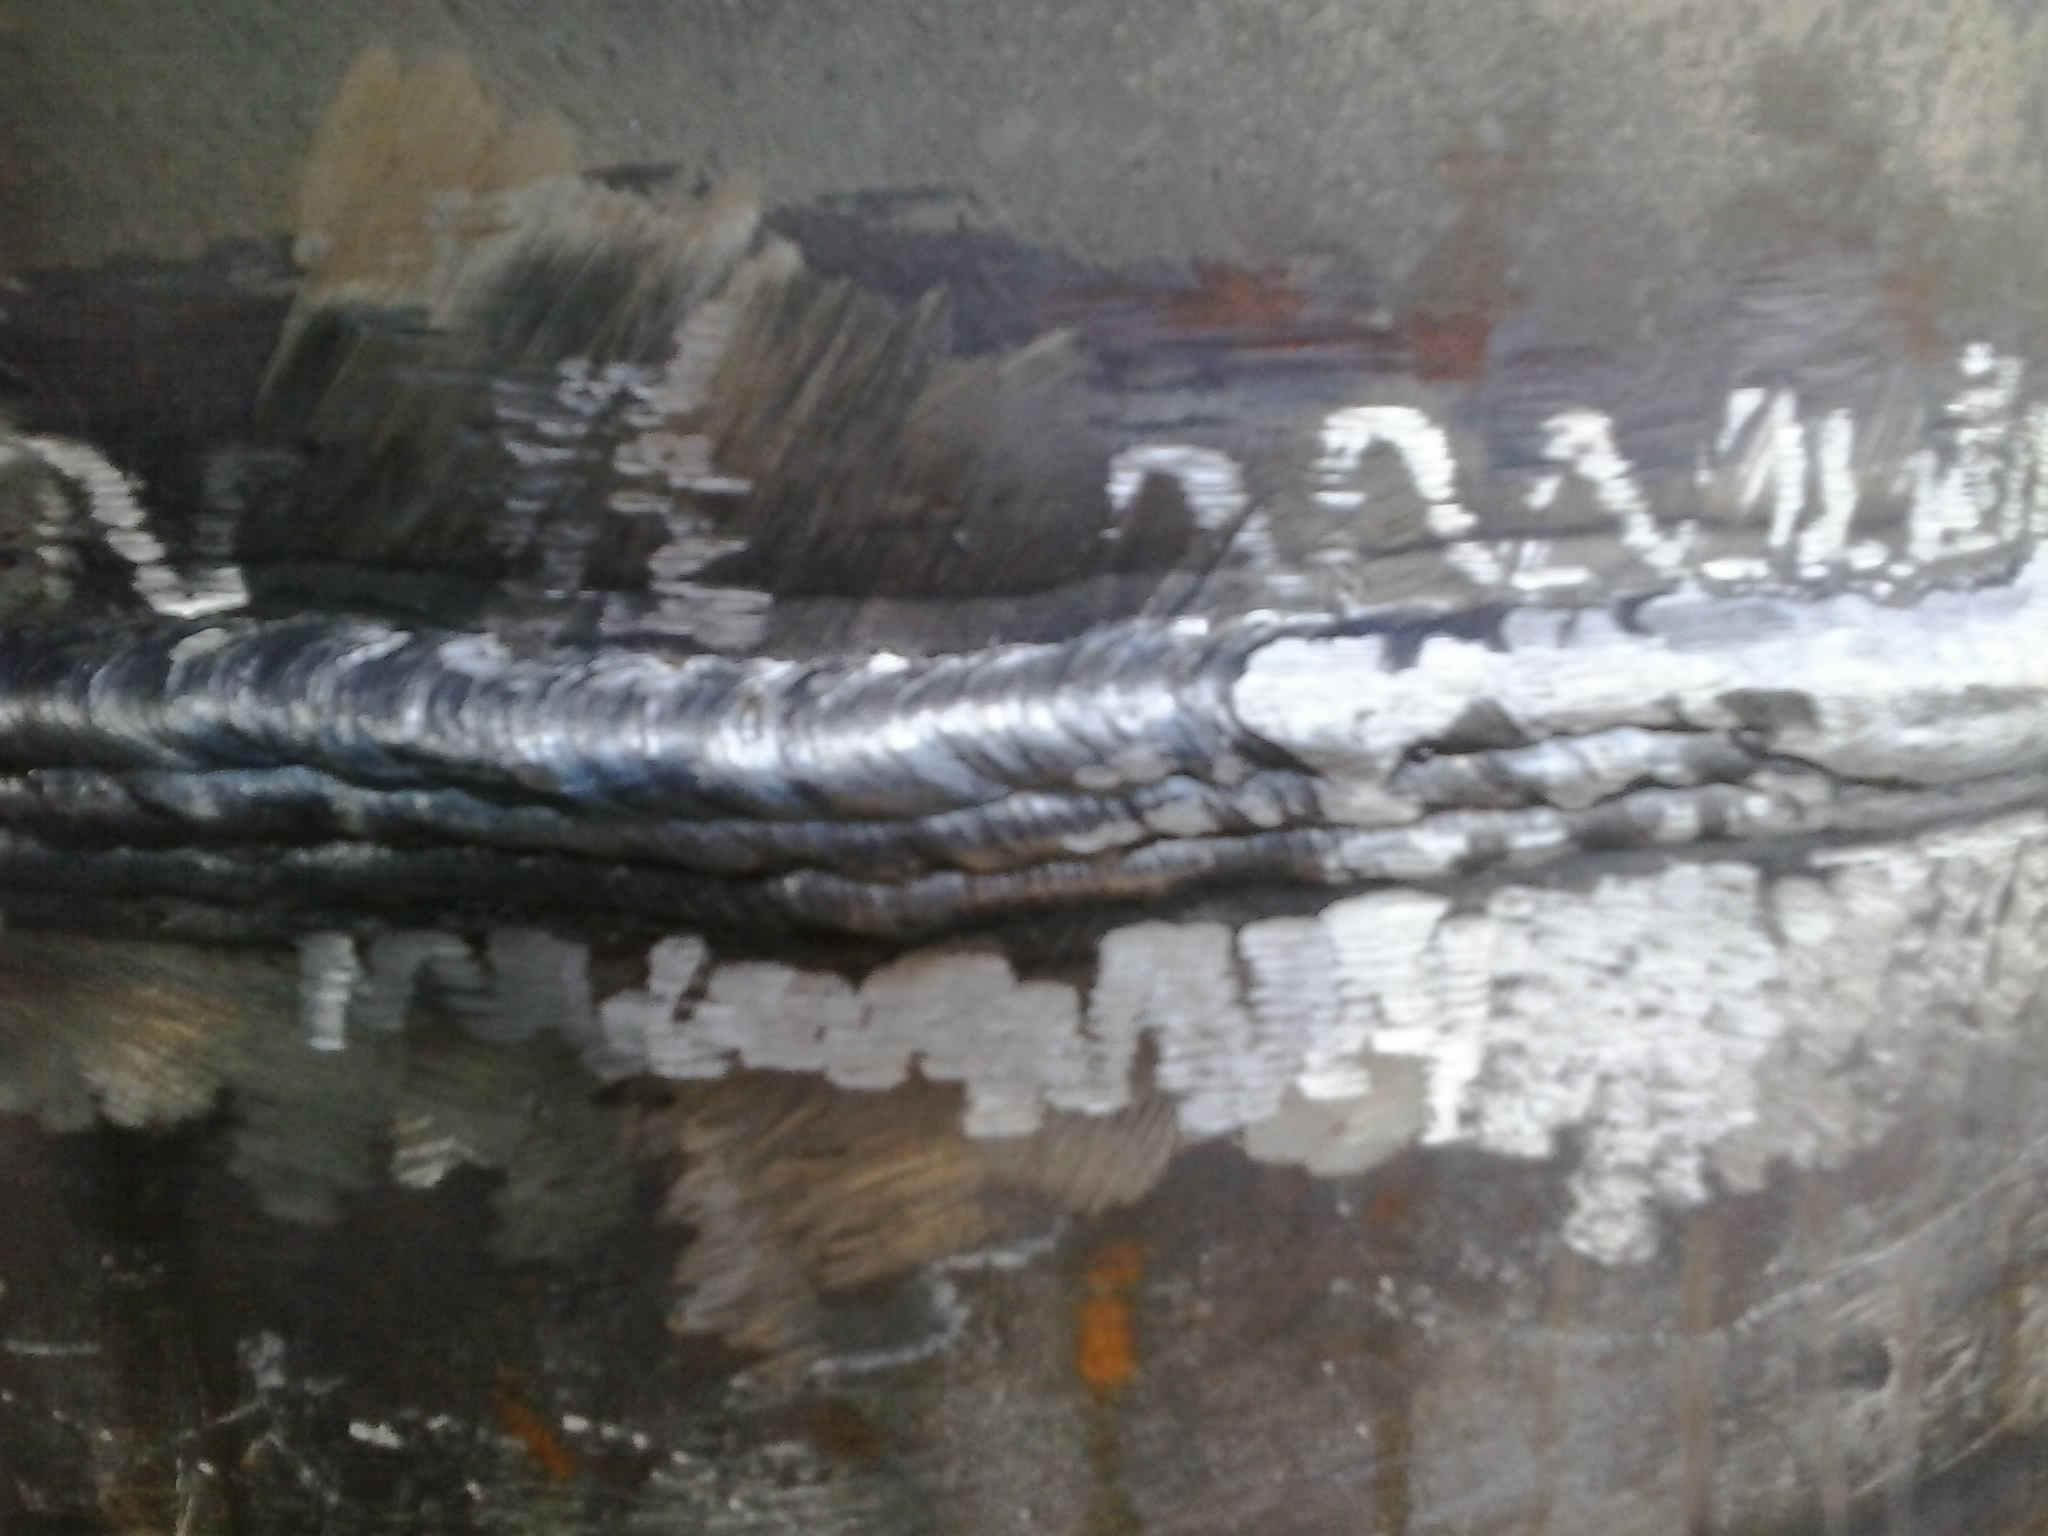
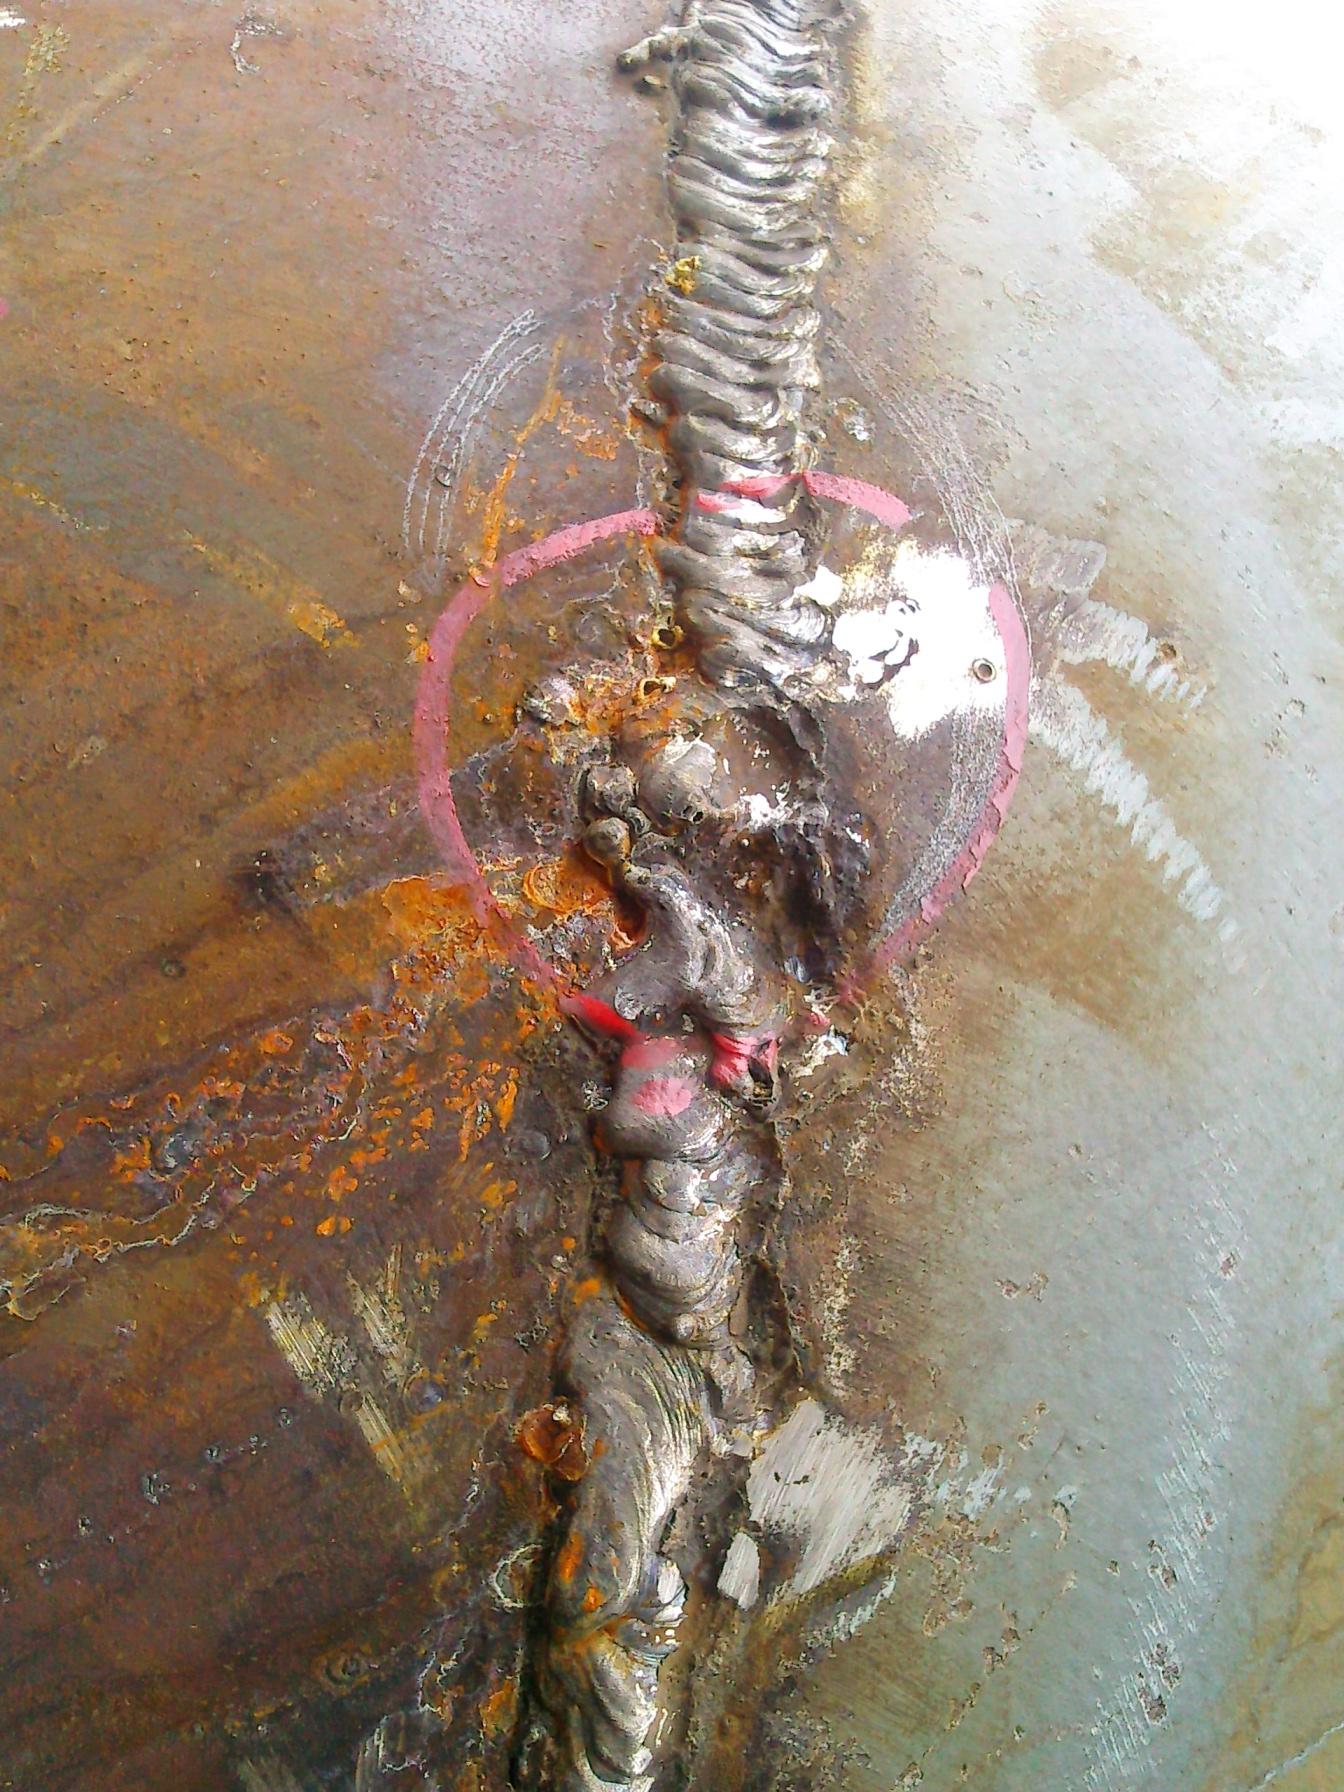
      ОПИСАНИЕ: несплошность, вызванная локальным разрушением шва при его охлаждении, или под действием на него нагрузок. Могут быть ориентированы в доль или поперек сварного шва и располагаться непосредственно в металле шва, по границе сплавления, в зоне термического влияния и в основном металле.
       
      ВНЕШНИЕ ПРИЗНАКИ: 
      горячие трещины имеют на изломе желто-оранжевый оттенок, а холодные трещины - блестящий металлический цвет. Дефект виден явно или через лупу небольшого увеличения при визуальном осмотре.


      Разветвленные трещины
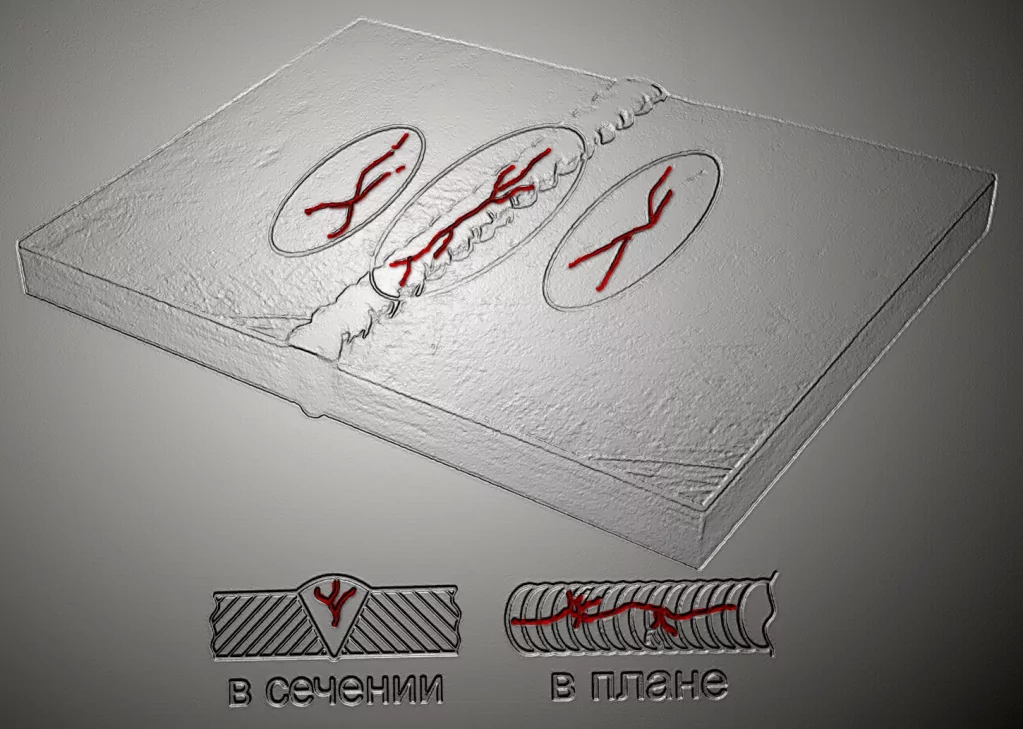
      Дефект не годен

      ОПИСАНИЕ: несплошность, вызванная локальным разрушением шва при его охлаждении, или под действием на него нагрузок. Могут быть ориентированы в доль или поперек сварного шва и располагаться непосредственно в металле шва, по границе сплавления, в зоне термического влияния и в основном металле.
       
      ВНЕШНИЕ ПРИЗНАКИ: 
      горячие трещины имеют на изломе желто-оранжевый оттенок, а холодные трещины - блестящий металлический цвет. Дефект виден явно или через лупу небольшого увеличения при визуальном осмотре.


      Несплавление по разделке шва
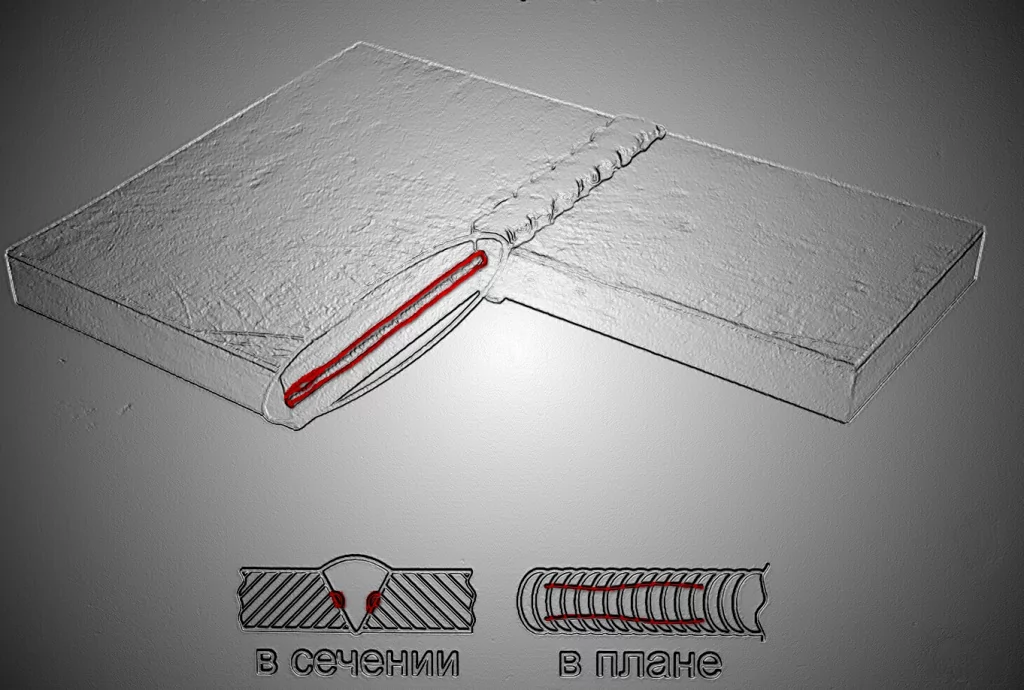
      Дефект сварного шва

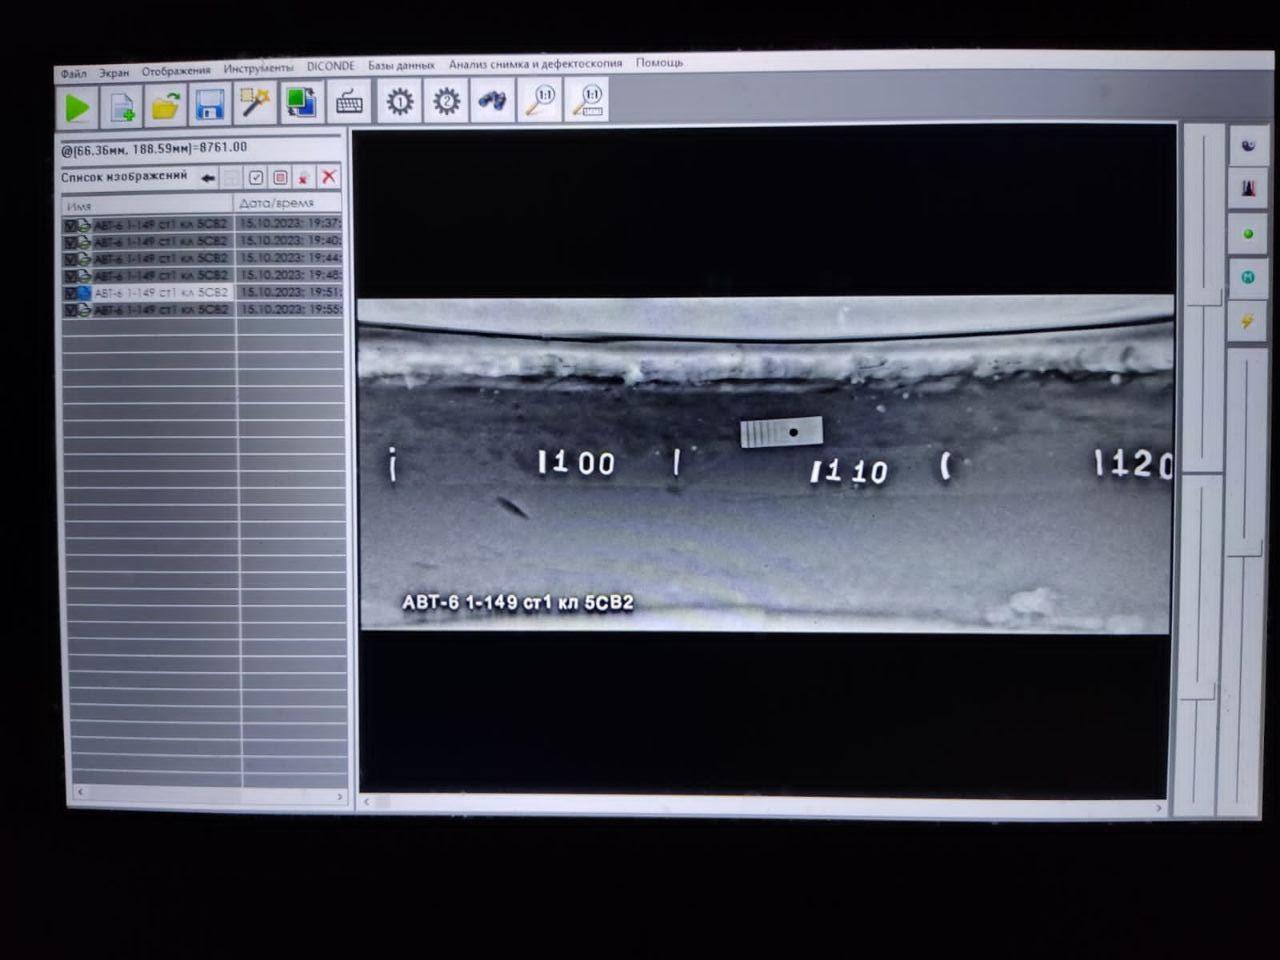
      ОПИСАНИЕ: несплошность, в виде отсутствия соединения между отдельными валиками сварного шва, обычно располагается вдоль оси шва.
       
      ВНЕШНИЕ ПРИЗНАКИ: 
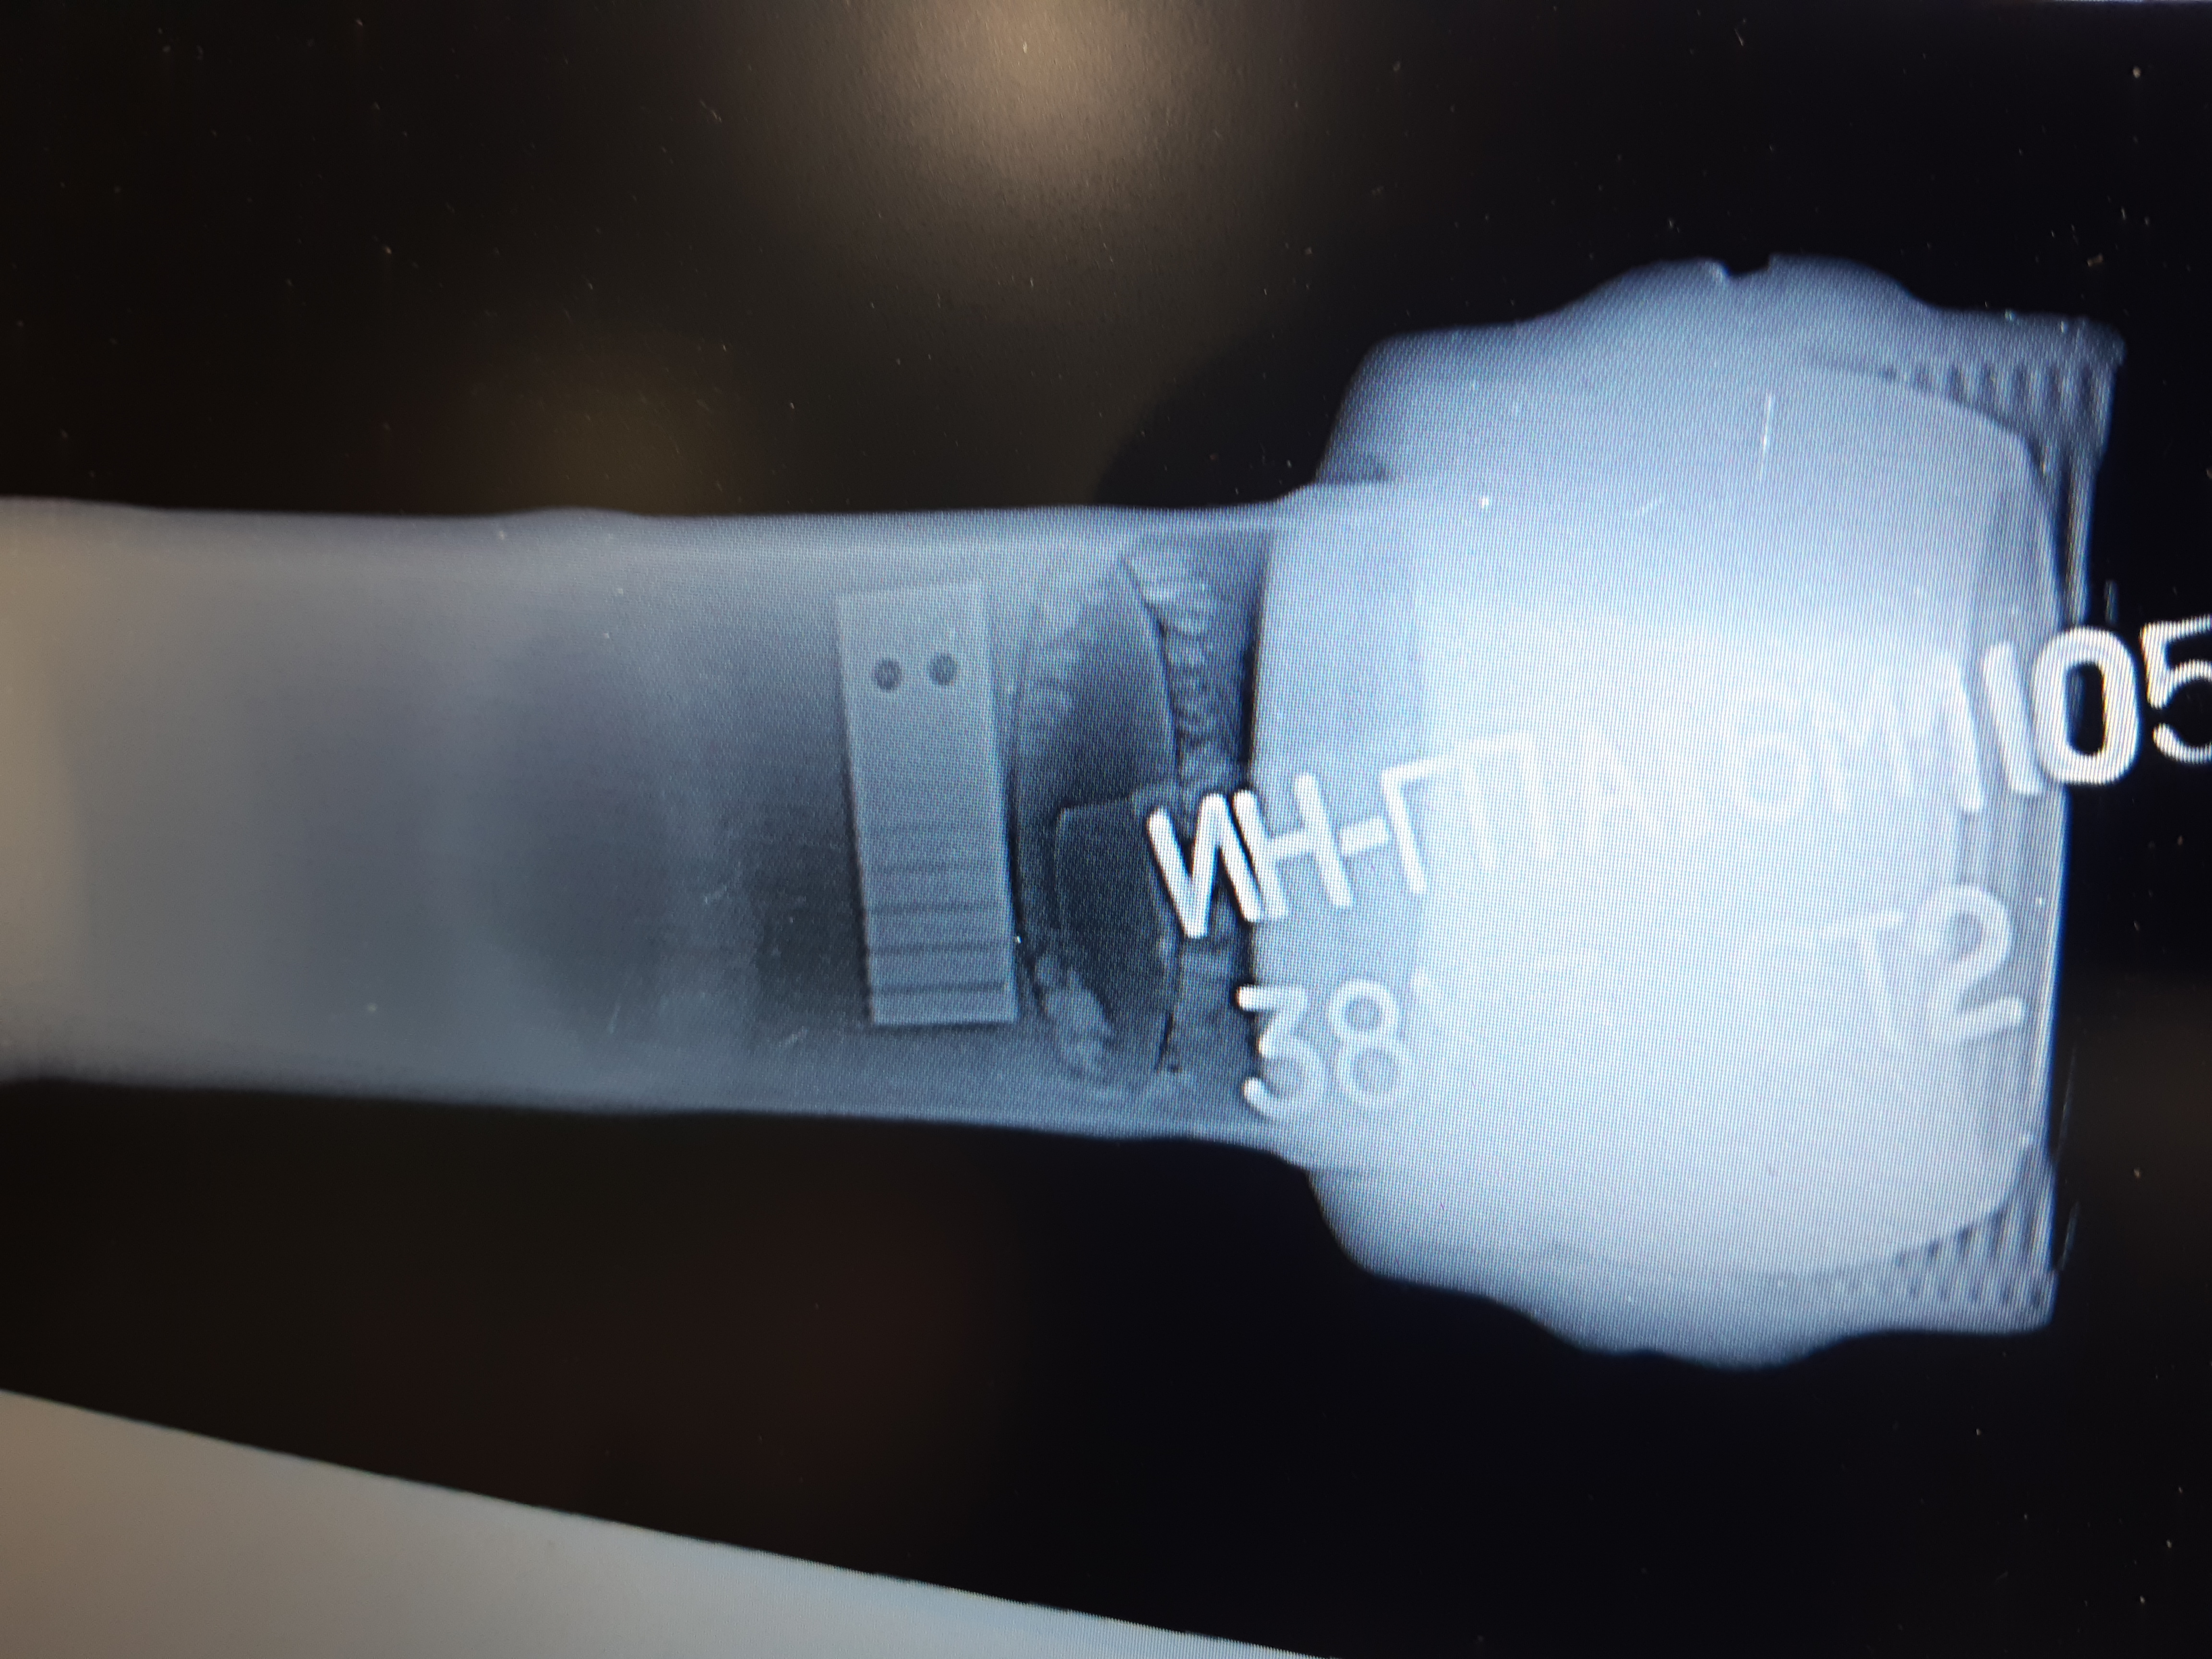
      отсутствуют так как дефект является внутренним и может быть обнаружен различными методами неразрушающего контроля.


      Несплавление между валиками
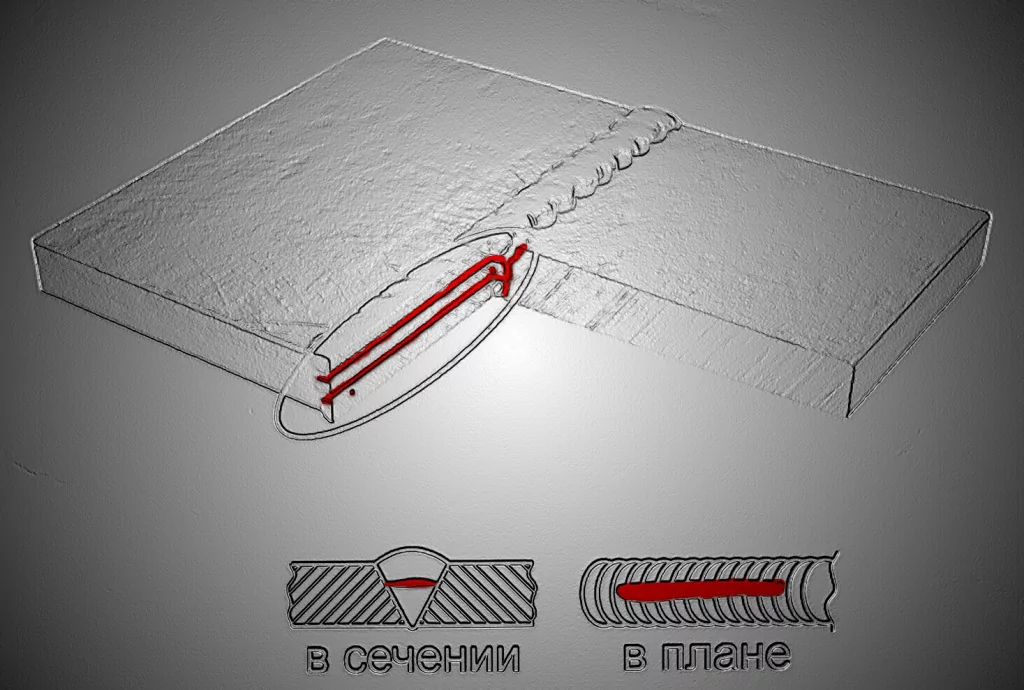
      Дефекты от сварщика


      ОПИСАНИЕ: несплошность, в виде отсутствия соединения между отдельными валиками сварного шва, обычно располагается вдоль оси шва.
       
      ВНЕШНИЕ ПРИЗНАКИ: 
      отсутствуют так как дефект является внутренним и может быть обнаружен различными методами неразрушающего контроля.


      Несплавление в корне шва
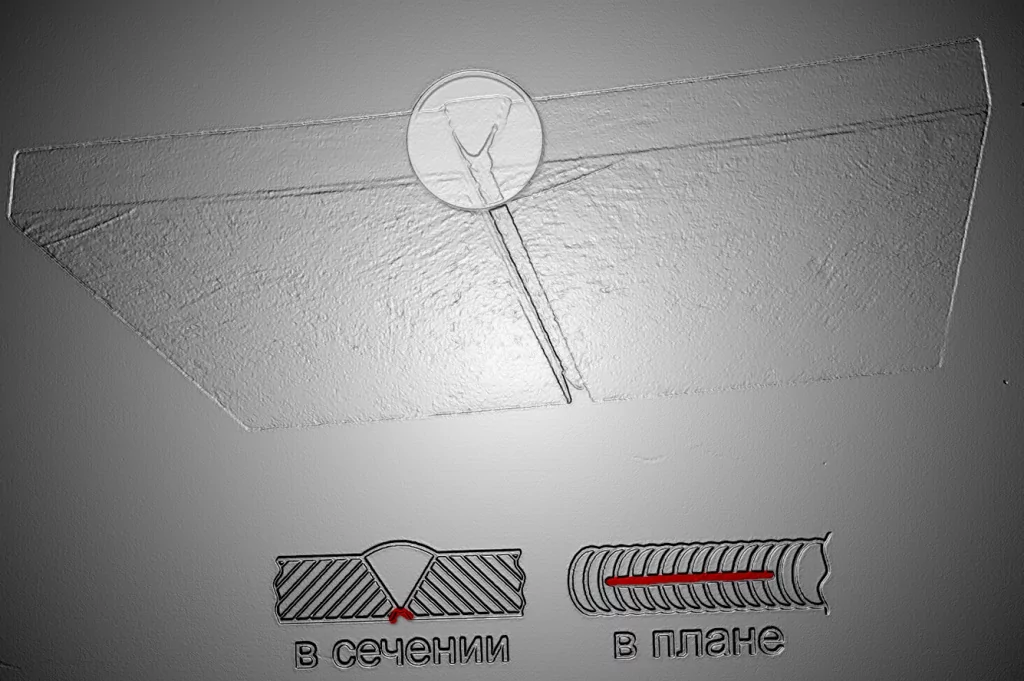
      Дефект сварного шва найдет дефектоскопист.

      ОПИСАНИЕ: несплошность, в виде отсутствия соединения между отдельными валиками сварного шва, обычно располагается вдоль оси шва.
       
      ВНЕШНИЕ ПРИЗНАКИ: 
      отсутствуют так как дефект является внутренним и может быть обнаружен различными методами неразрушающего контроля.


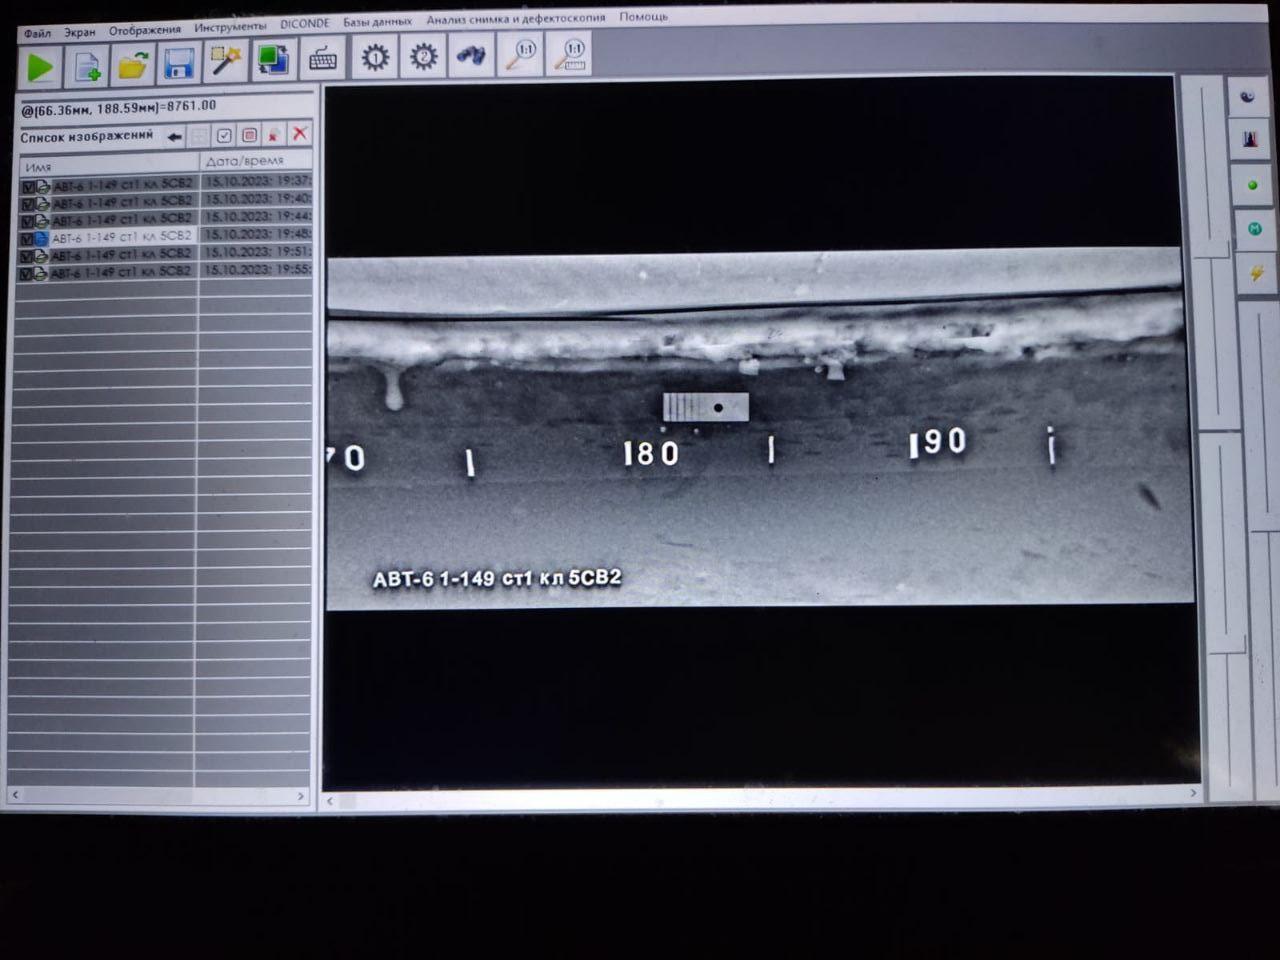
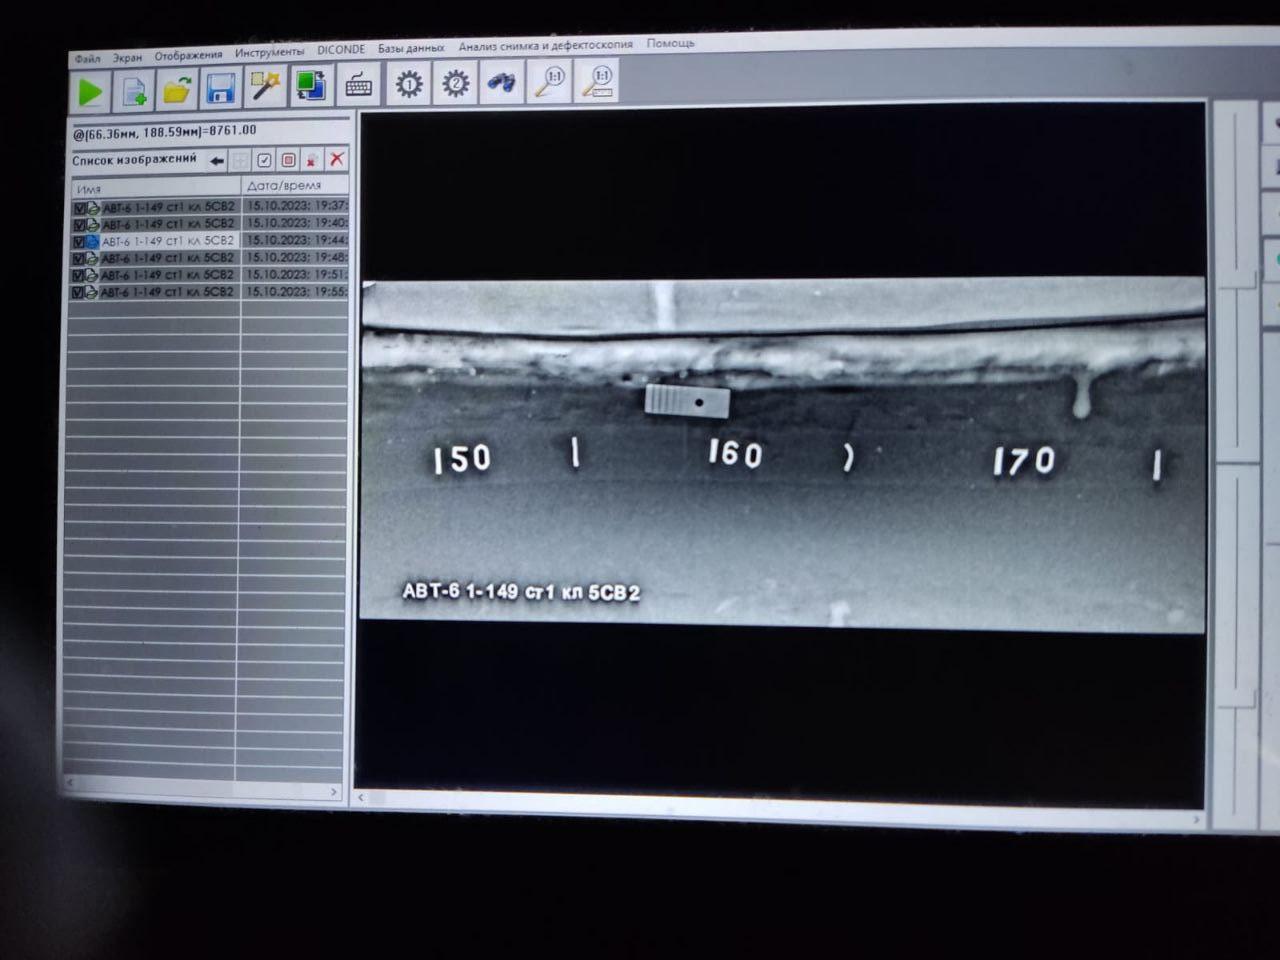
      Шлаковые включения (удлиненные)
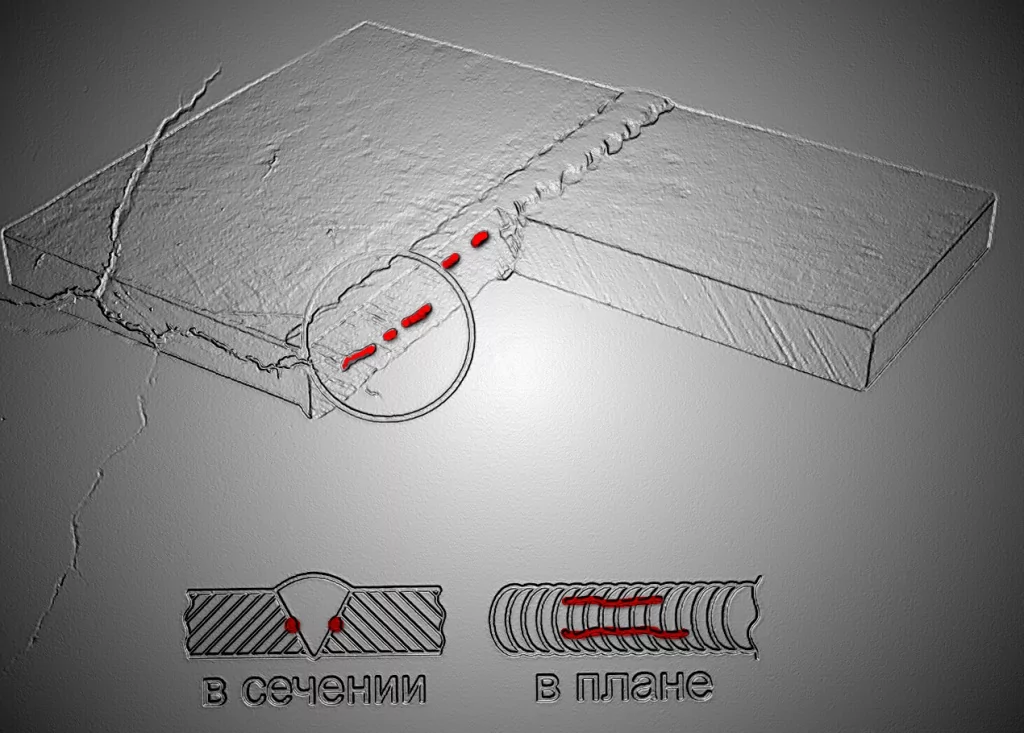
      шлак дефект шва попавший в металл


      ОПИСАНИЕ: шлак, попавший в металл сварного шва и имеющий вытянутую форму, обычно располагается вдоль разделки кромок сварного шва.
       
      ВНЕШНИЕ ПРИЗНАКИ: 
      отсутствуют так как дефект является внутренним и может быть обнаружен различными методами неразрушающего контроля.


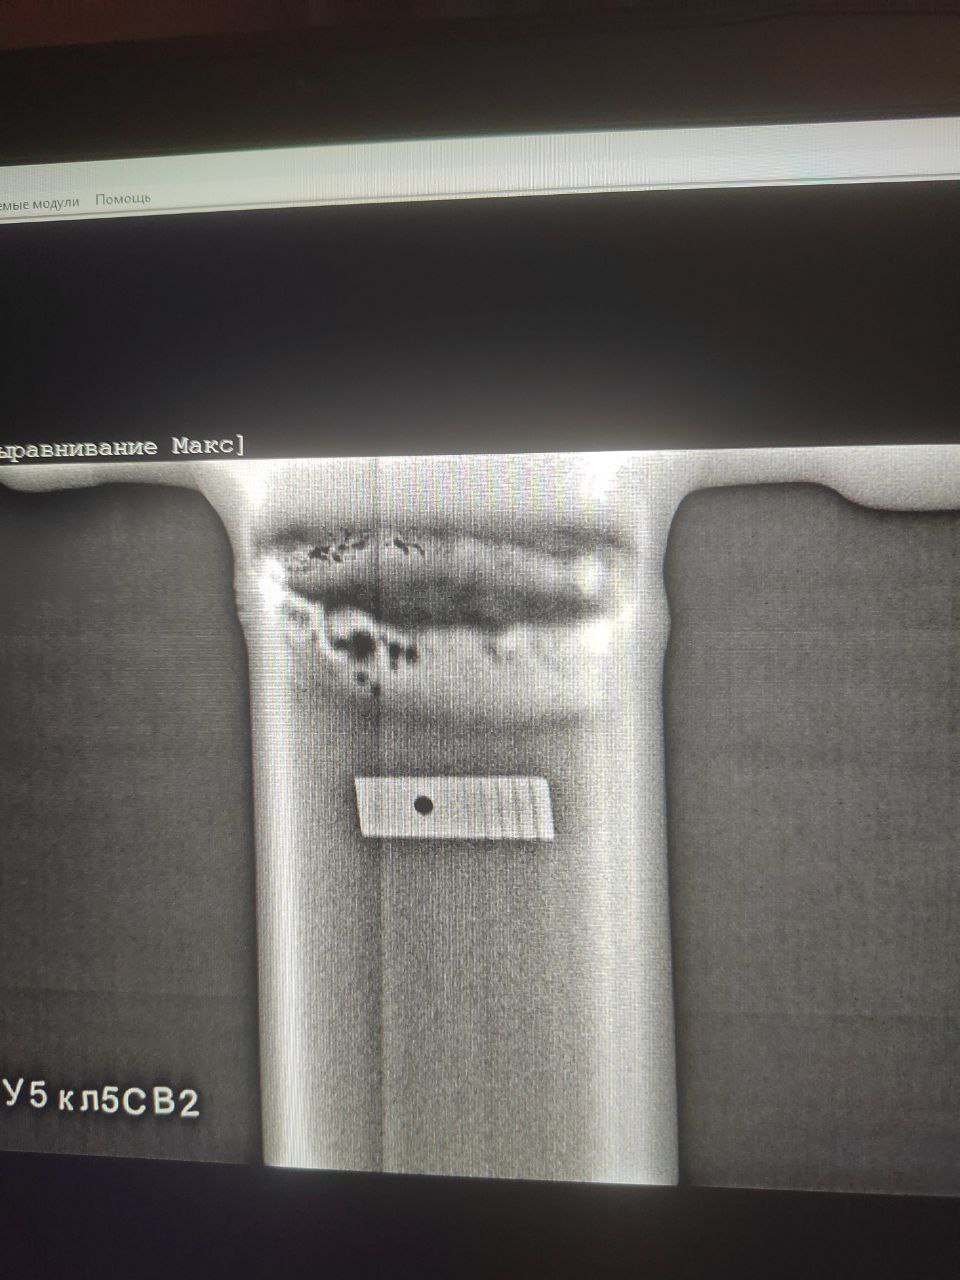
      Шлаковые включения (компактные)
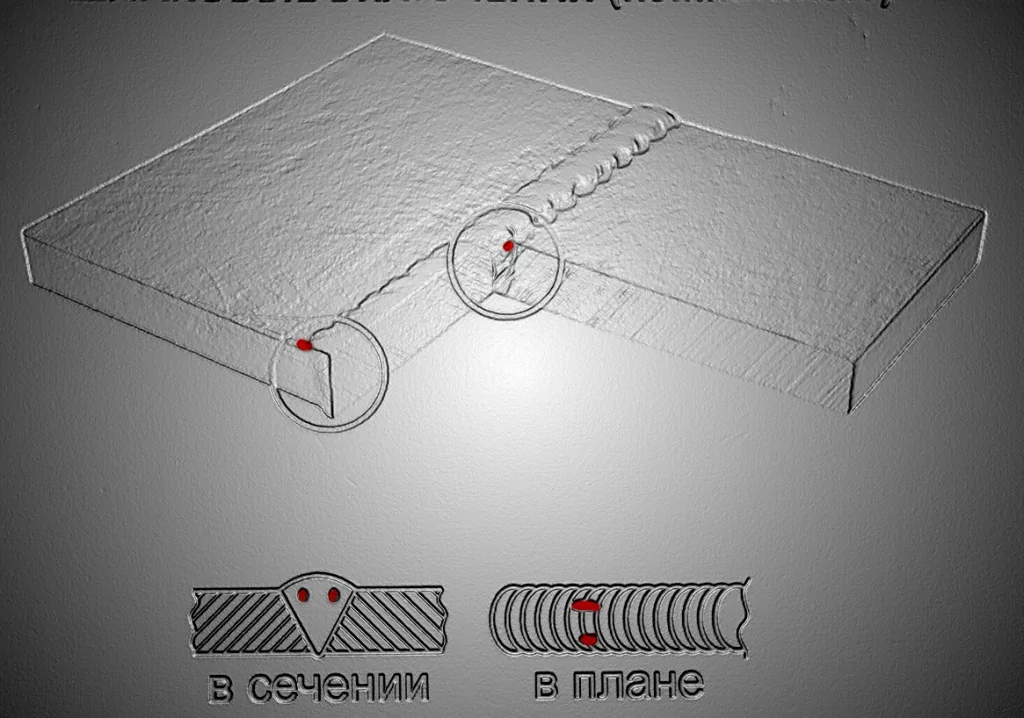
       Дефекты шва произвольной формы, шлак в сечении шва.

      ОПИСАНИЕ: шлак который попал в расплавленную сварную ванну имеет произвольную форму.
       
      ВНЕШНИЕ ПРИЗНАКИ: 
      отсутствуют так как дефект является внутренним и может быть обнаружен различными методами неразрушающего контроля.


      Шлаковые включения (цепочка)
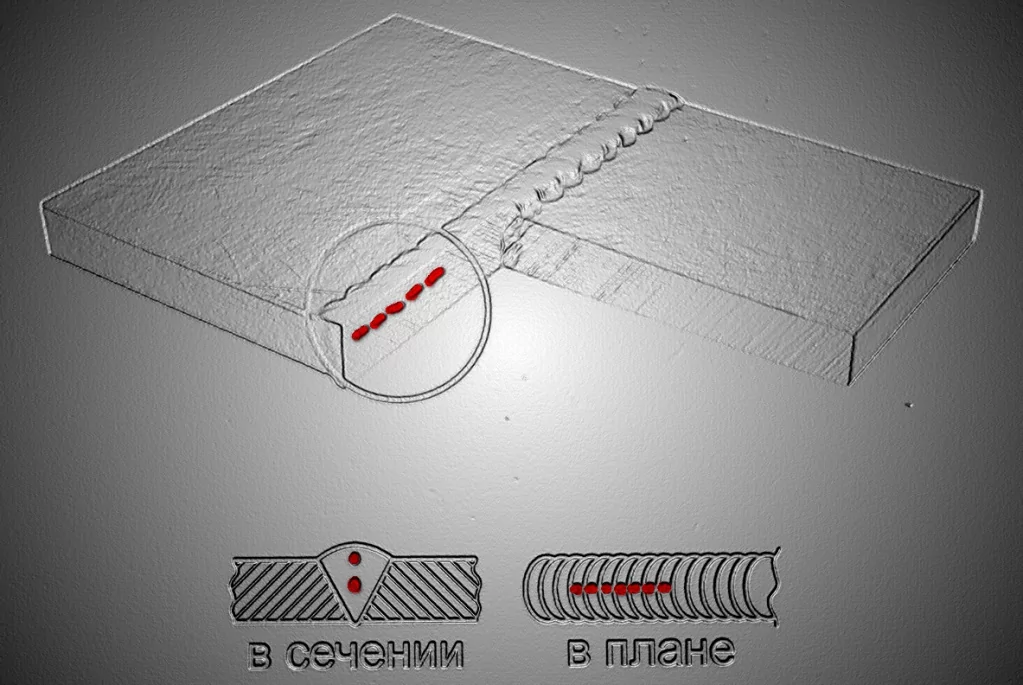
      Шлак дефект шва расположенный в ряд.


      ОПИСАНИЕ: шлак попавший в металл сварного шва в виде отдельных элементов, расположенных в ряд, обычно вдоль оси сварного шва, и имеющие шаг менее трех максимальных размеров наибольшего из них.
       
      ВНЕШНИЕ ПРИЗНАКИ: 
      отсутствуют так как дефект является внутренним и может быть обнаружен различными методами неразрушающего контроля.


      Шлаковые включения (скопление)
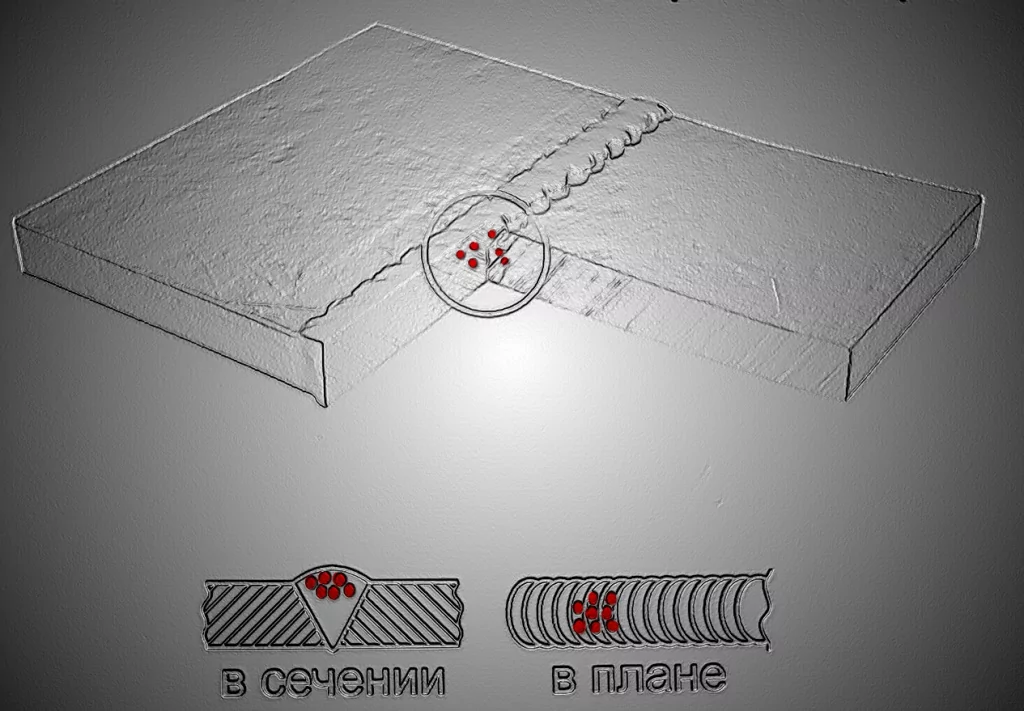
      Дефект шва, работа сварщика

      ОПИСАНИЕ: шлак, попавший в металл сварного шва в виде отдельных частиц (не менее трех), расположенных близко друг к дугу, с шагом не более трех максимальных размеров наибольшей из них.
       
      ВНЕШНИЕ ПРИЗНАКИ: 
      отсутствуют так как дефект является внутренним и может быть обнаружен различными методами неразрушающего контроля. Радиографический контроль.


      Свищ
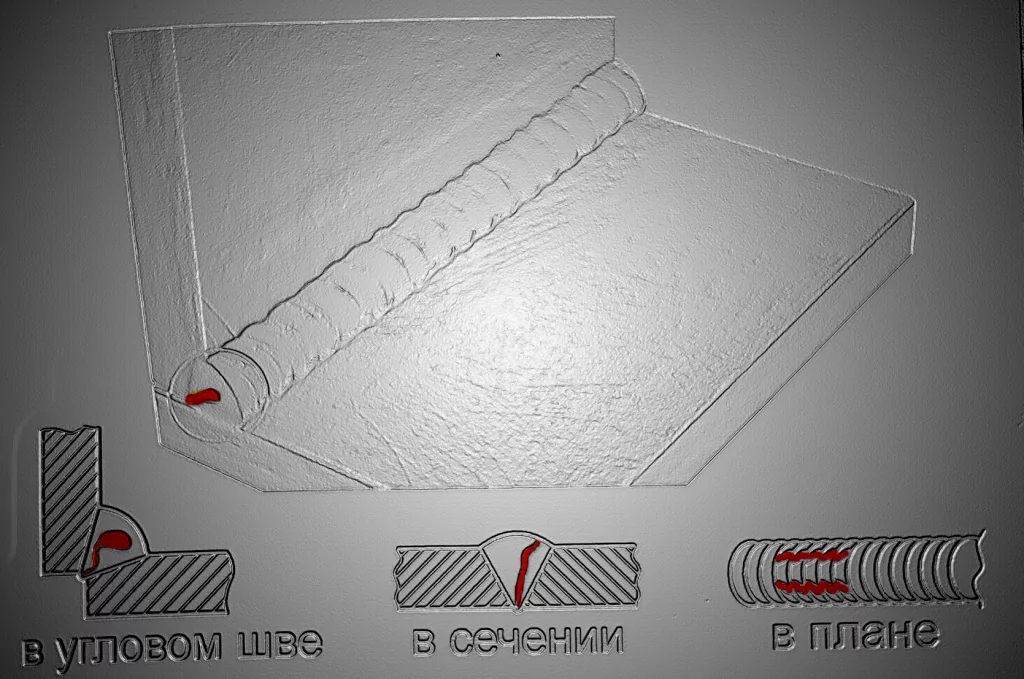
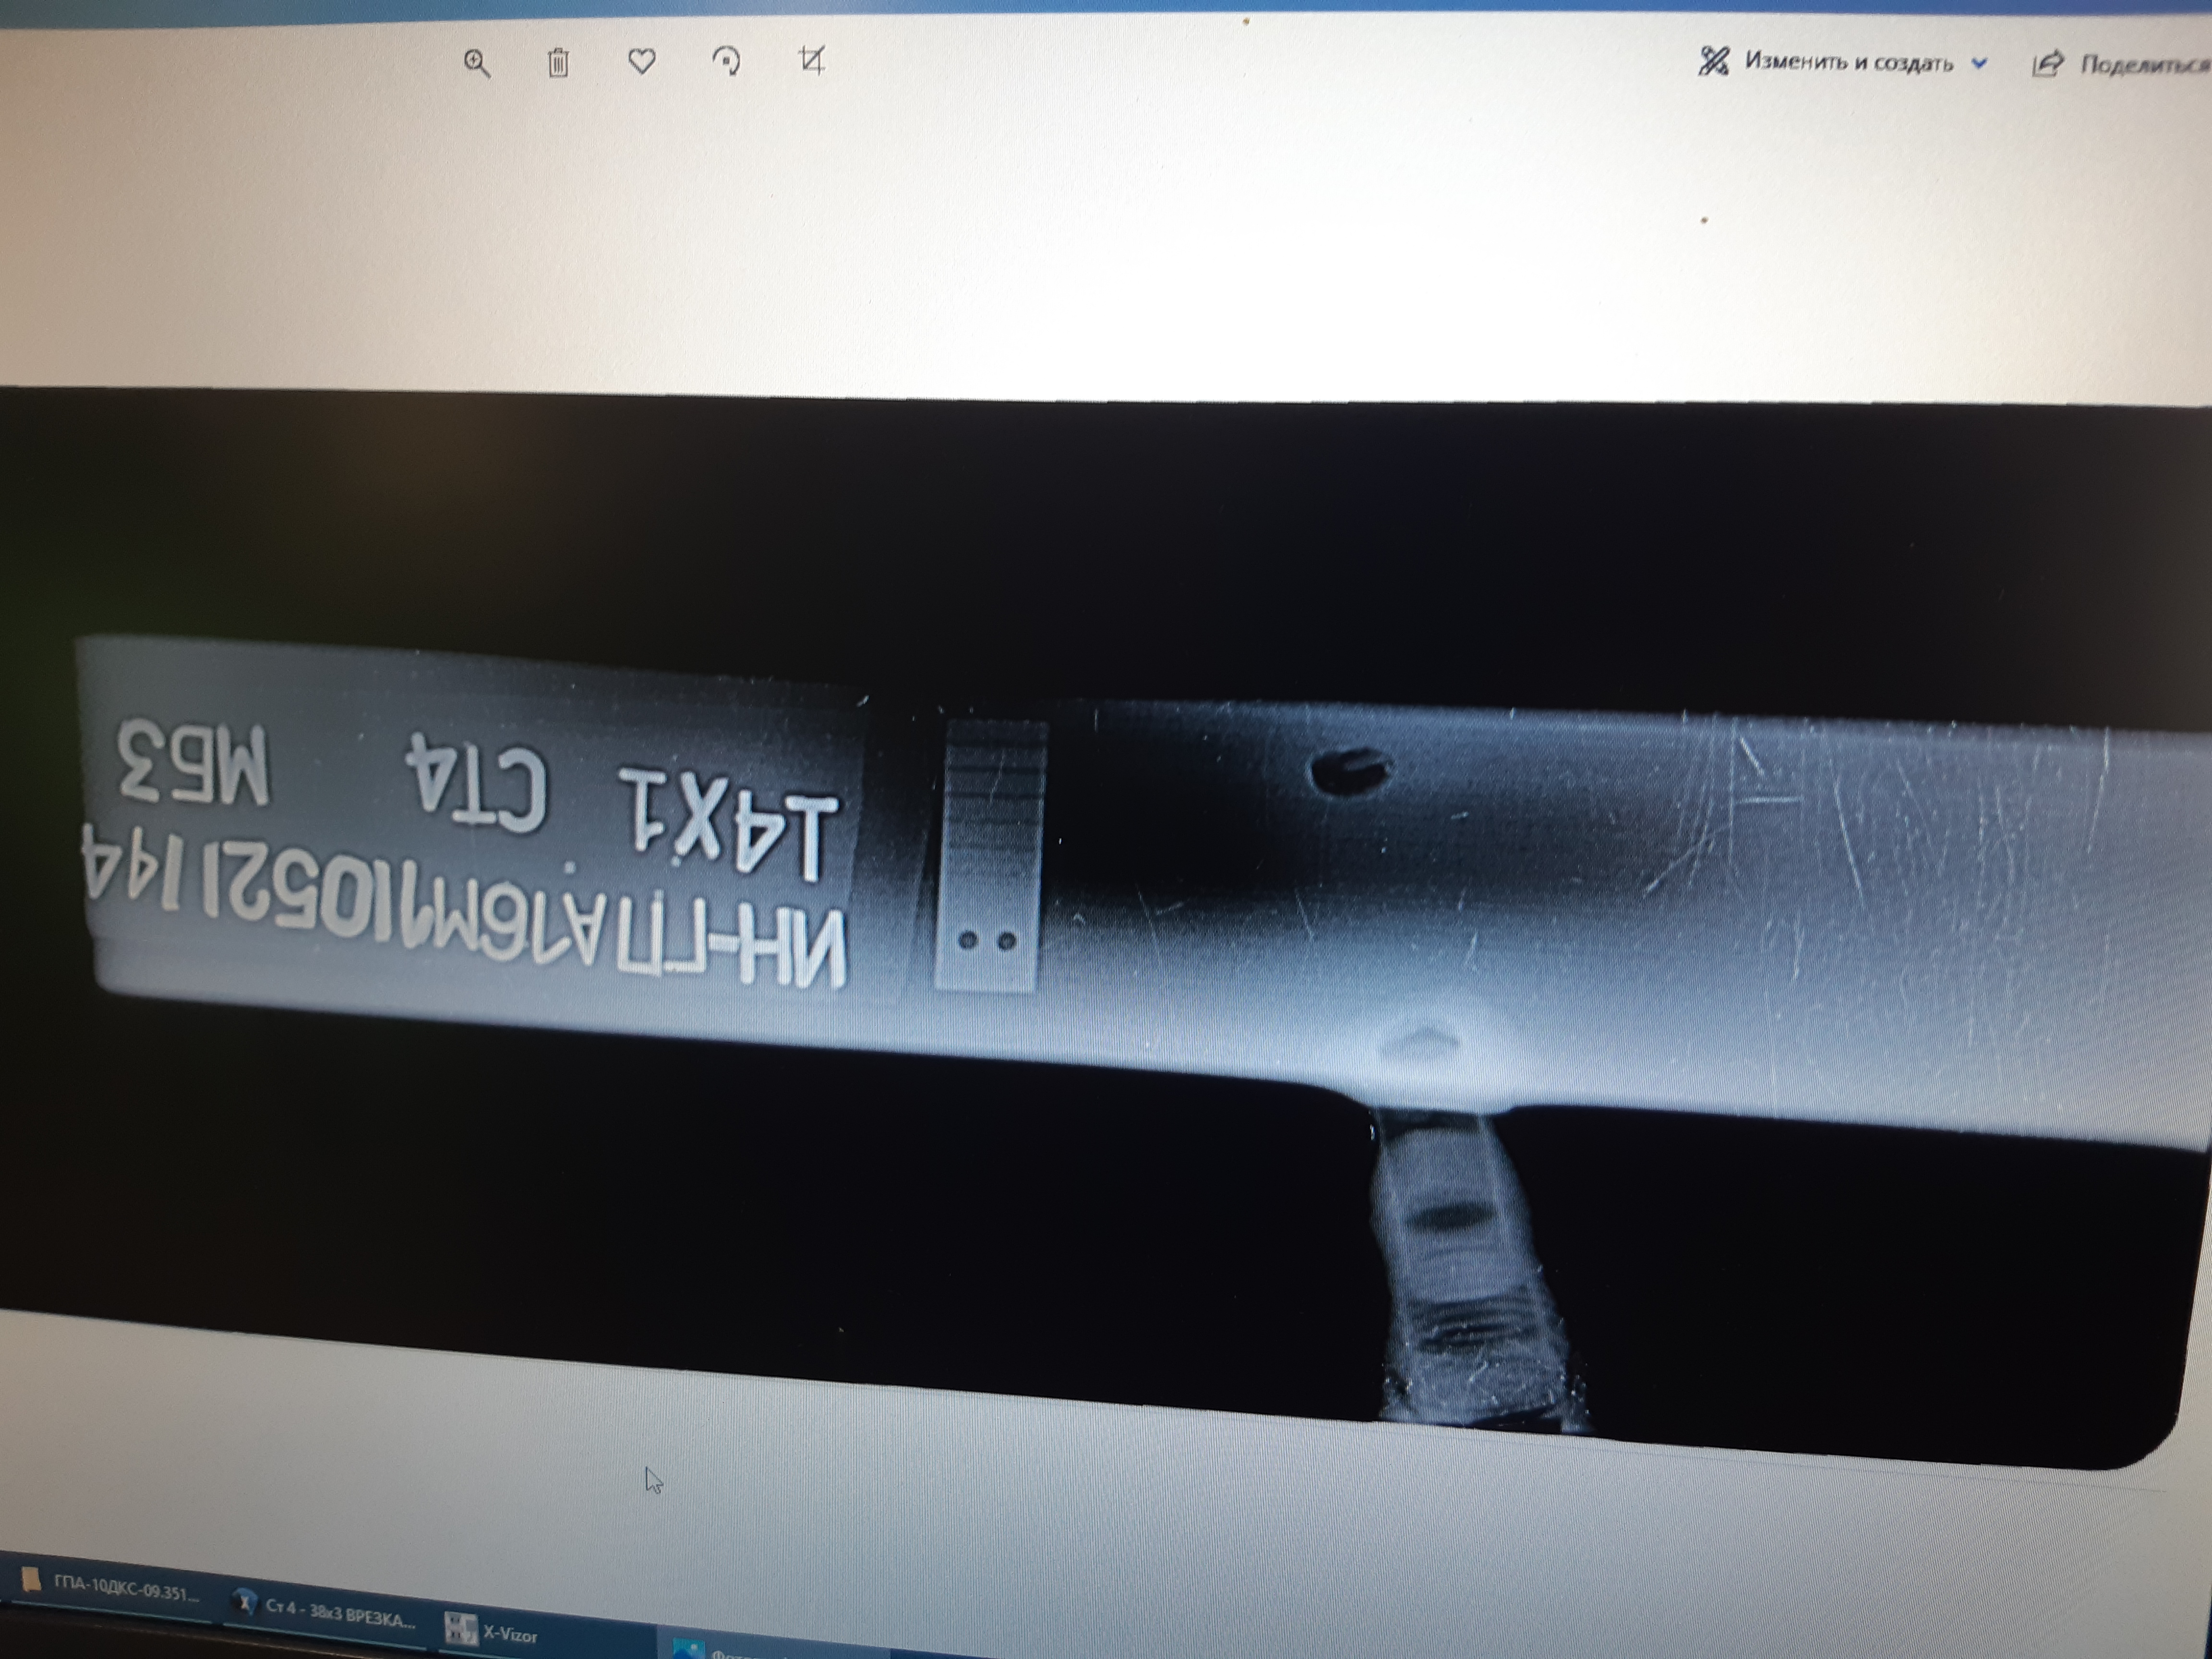
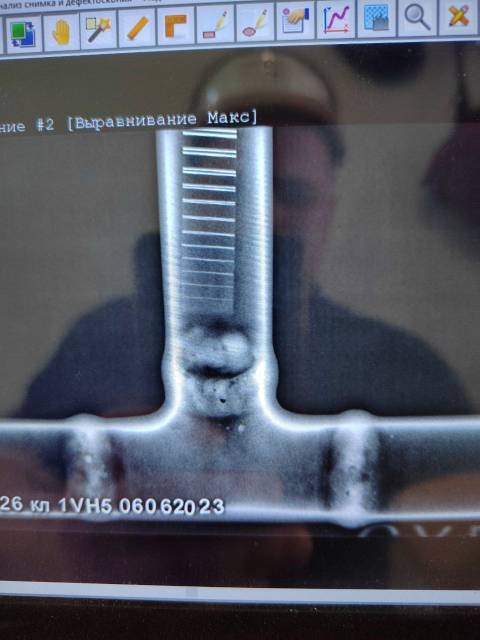
      Сквозной дефект шва.

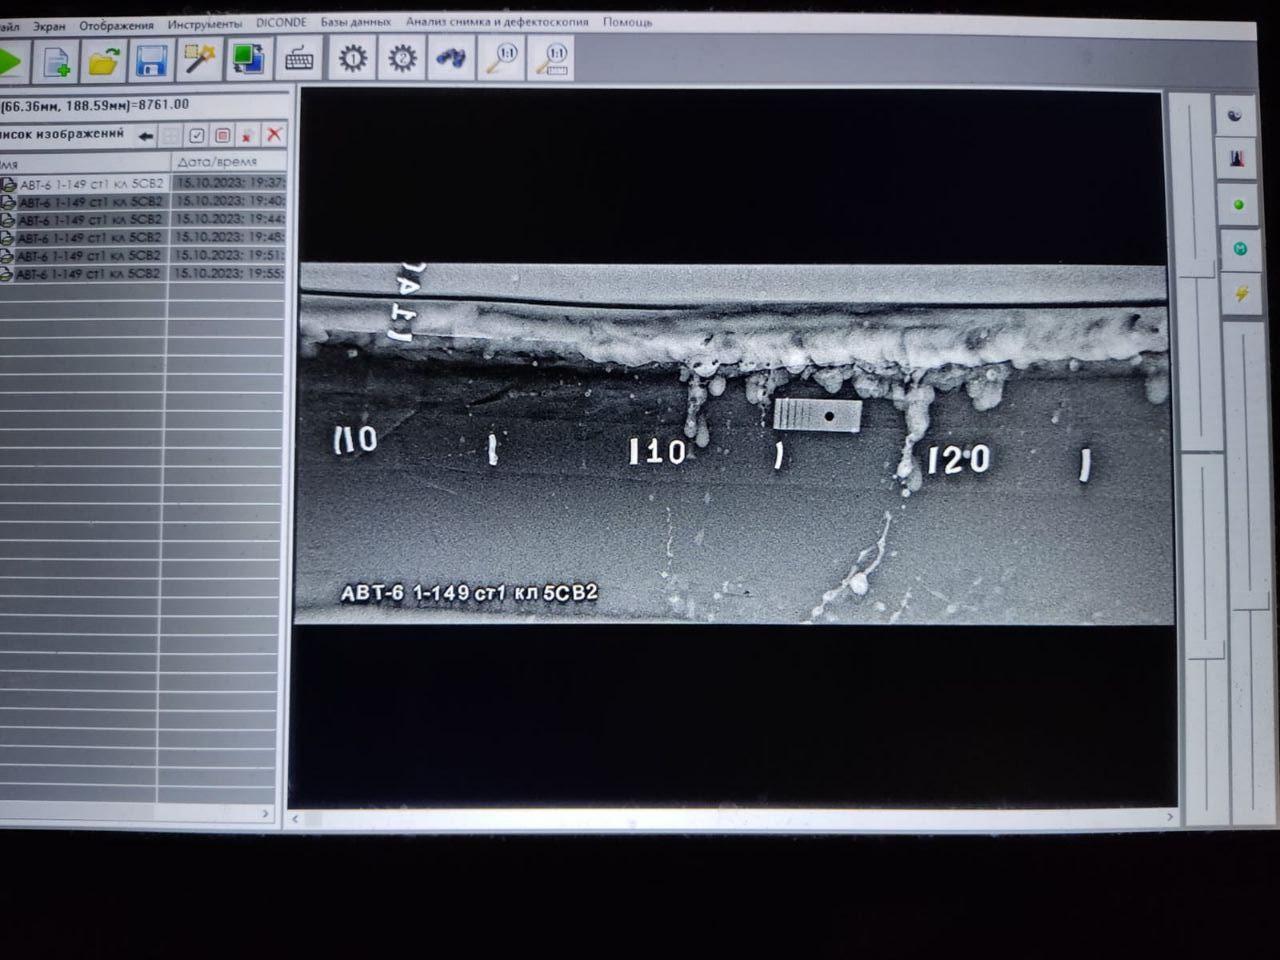
      ОПИСАНИЕ: несплошность в виде трубчатой полости в металле сварного шва, образовавшаяся из-за выделения газа, Форма и расположение свища зависит от режима остывания и вида глаз.
       
      ВНЕШНИЕ ПРИЗНАКИ: 
      отсутствуют так как дефект является внутренним и может быть обнаружен различными методами неразрушающего контроля. Радиографический контроль.


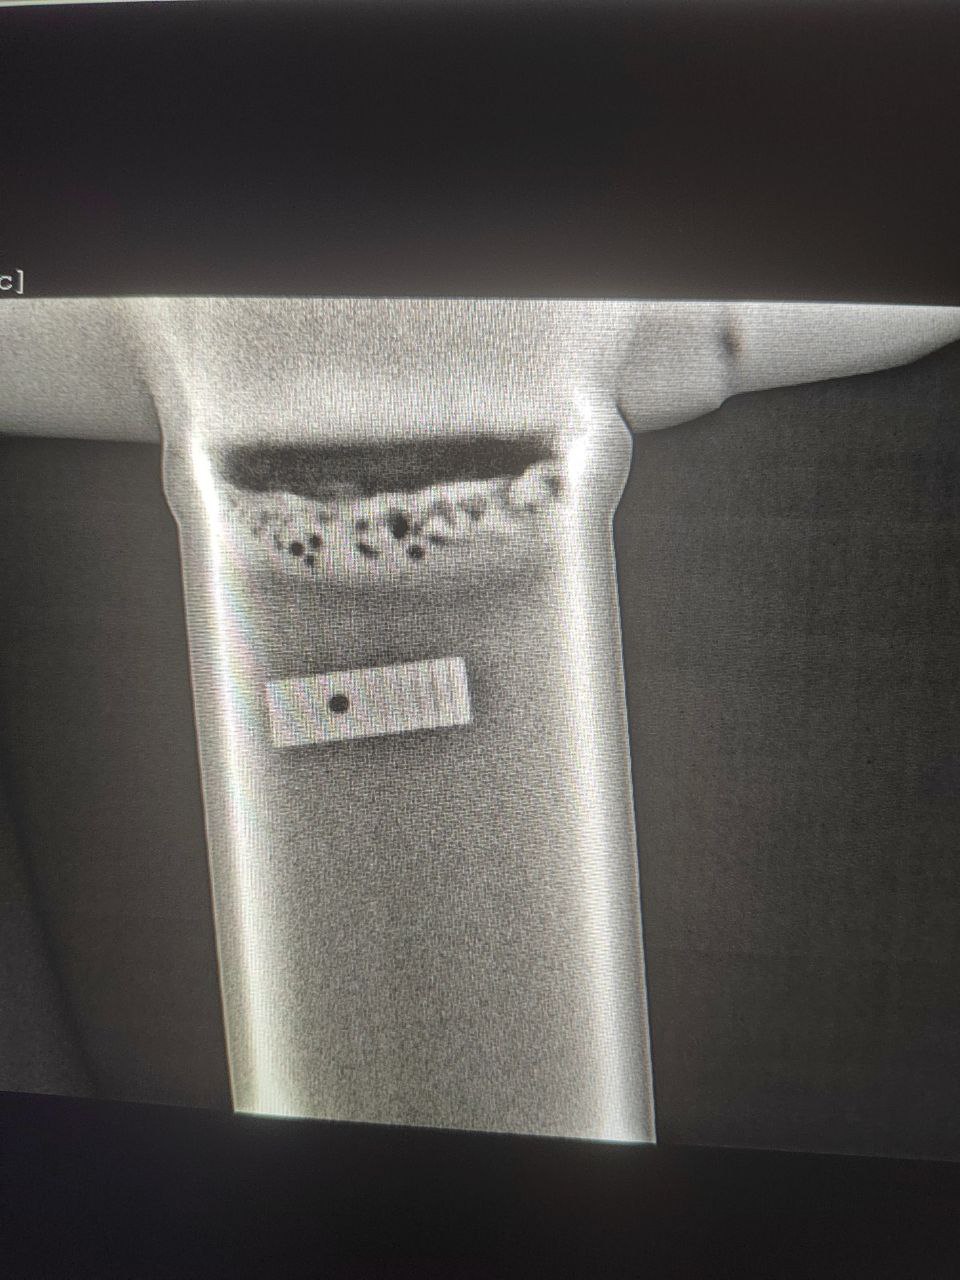
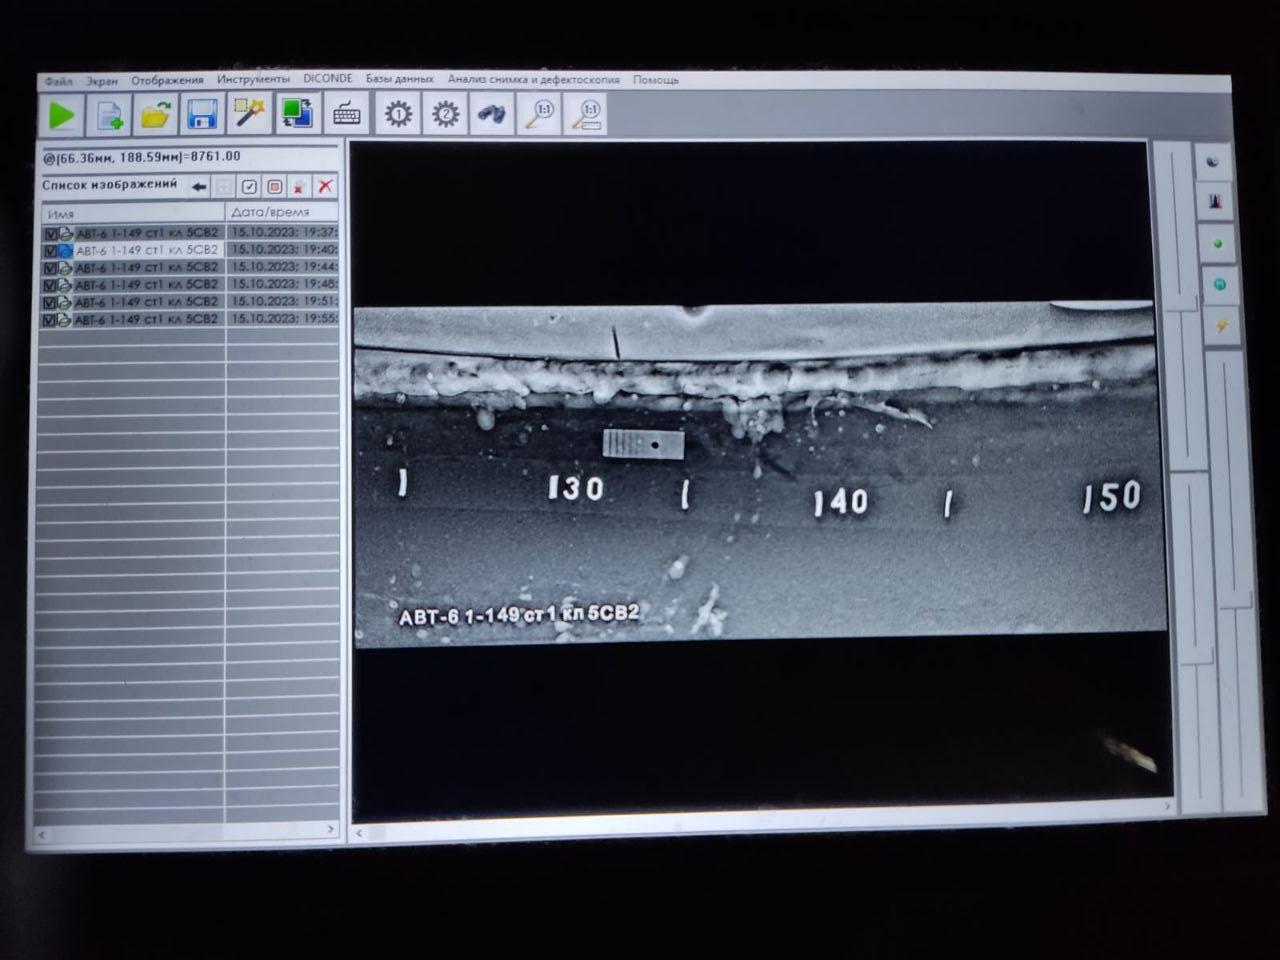
      Цепочка пор
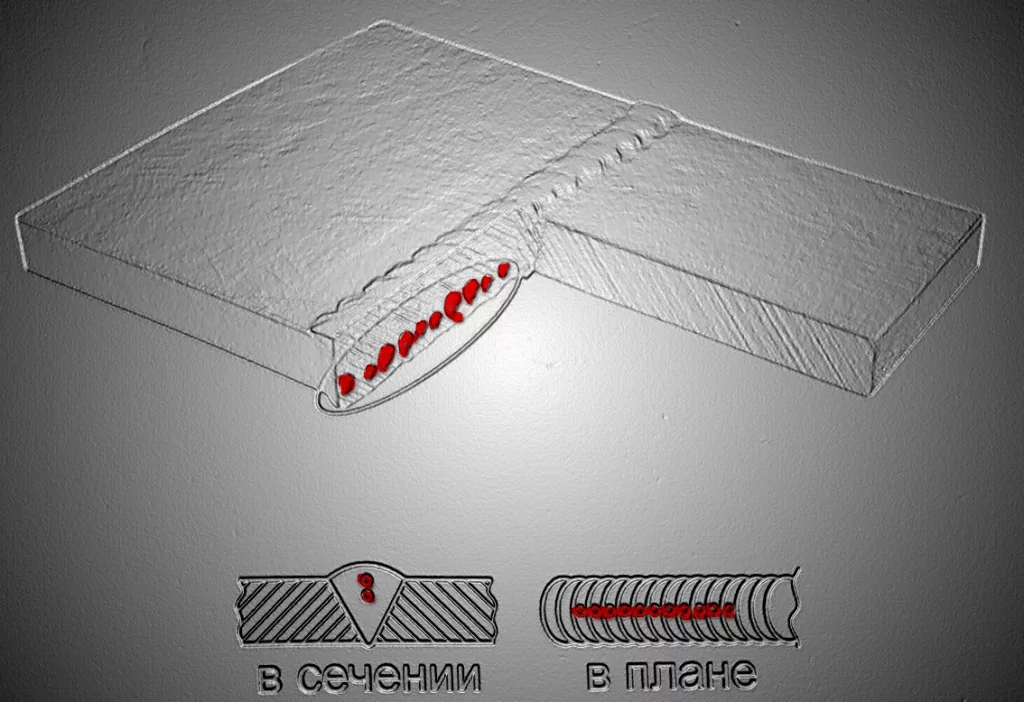
      Газовый дефект

      ОПИСАНИЕ: несплошности расположенные в ряд, обычно в доль оси сварного шва и имеющие шаг менее трех максимальных размеров наибольшей из пор.
       
      ВНЕШНИЕ ПРИЗНАКИ: 
      отсутствуют так как дефект является внутренним и может быть обнаружен различными методами неразрушающего контроля.
      Нормы допустимых пор, выявляемых при контроле. 

      Канальная пора
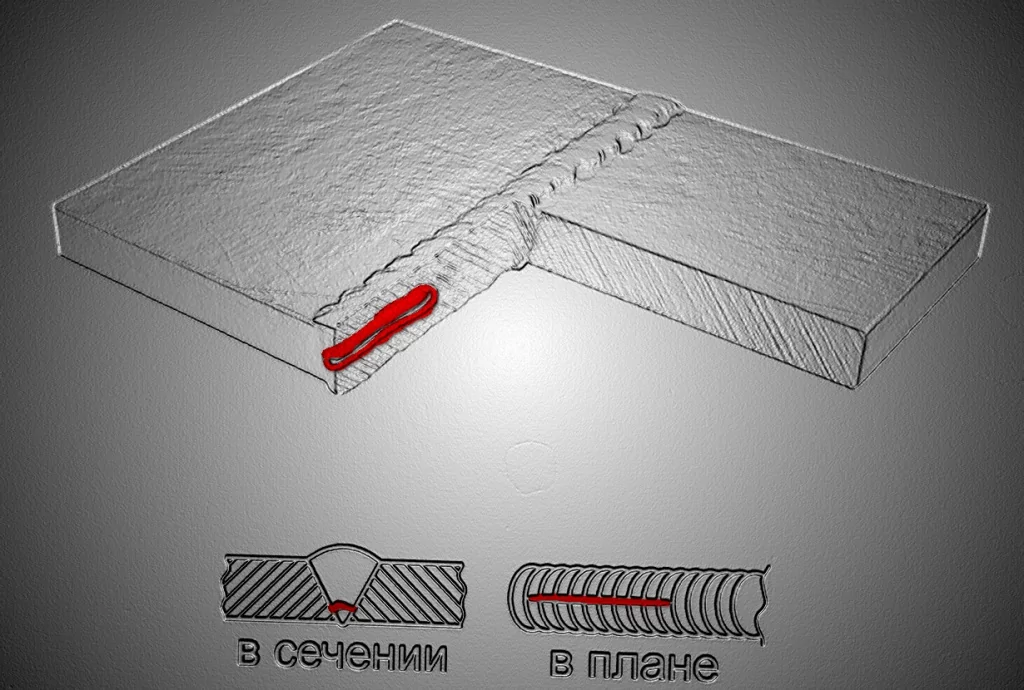
      Удлиненный дефект шва

      ОПИСАНИЕ: дефект (несплошность), имеющий вытянутую форму, чаще всего ориентирован вдоль оси сварного шва. Длина такой несплошности может составлять до нескольких сантиметров.
       
      ВНЕШНИЕ ПРИЗНАКИ: 
      отсутствуют так как дефект является внутренним и может быть обнаружен различными методами неразрушающего контроля. Радиографический контроль.

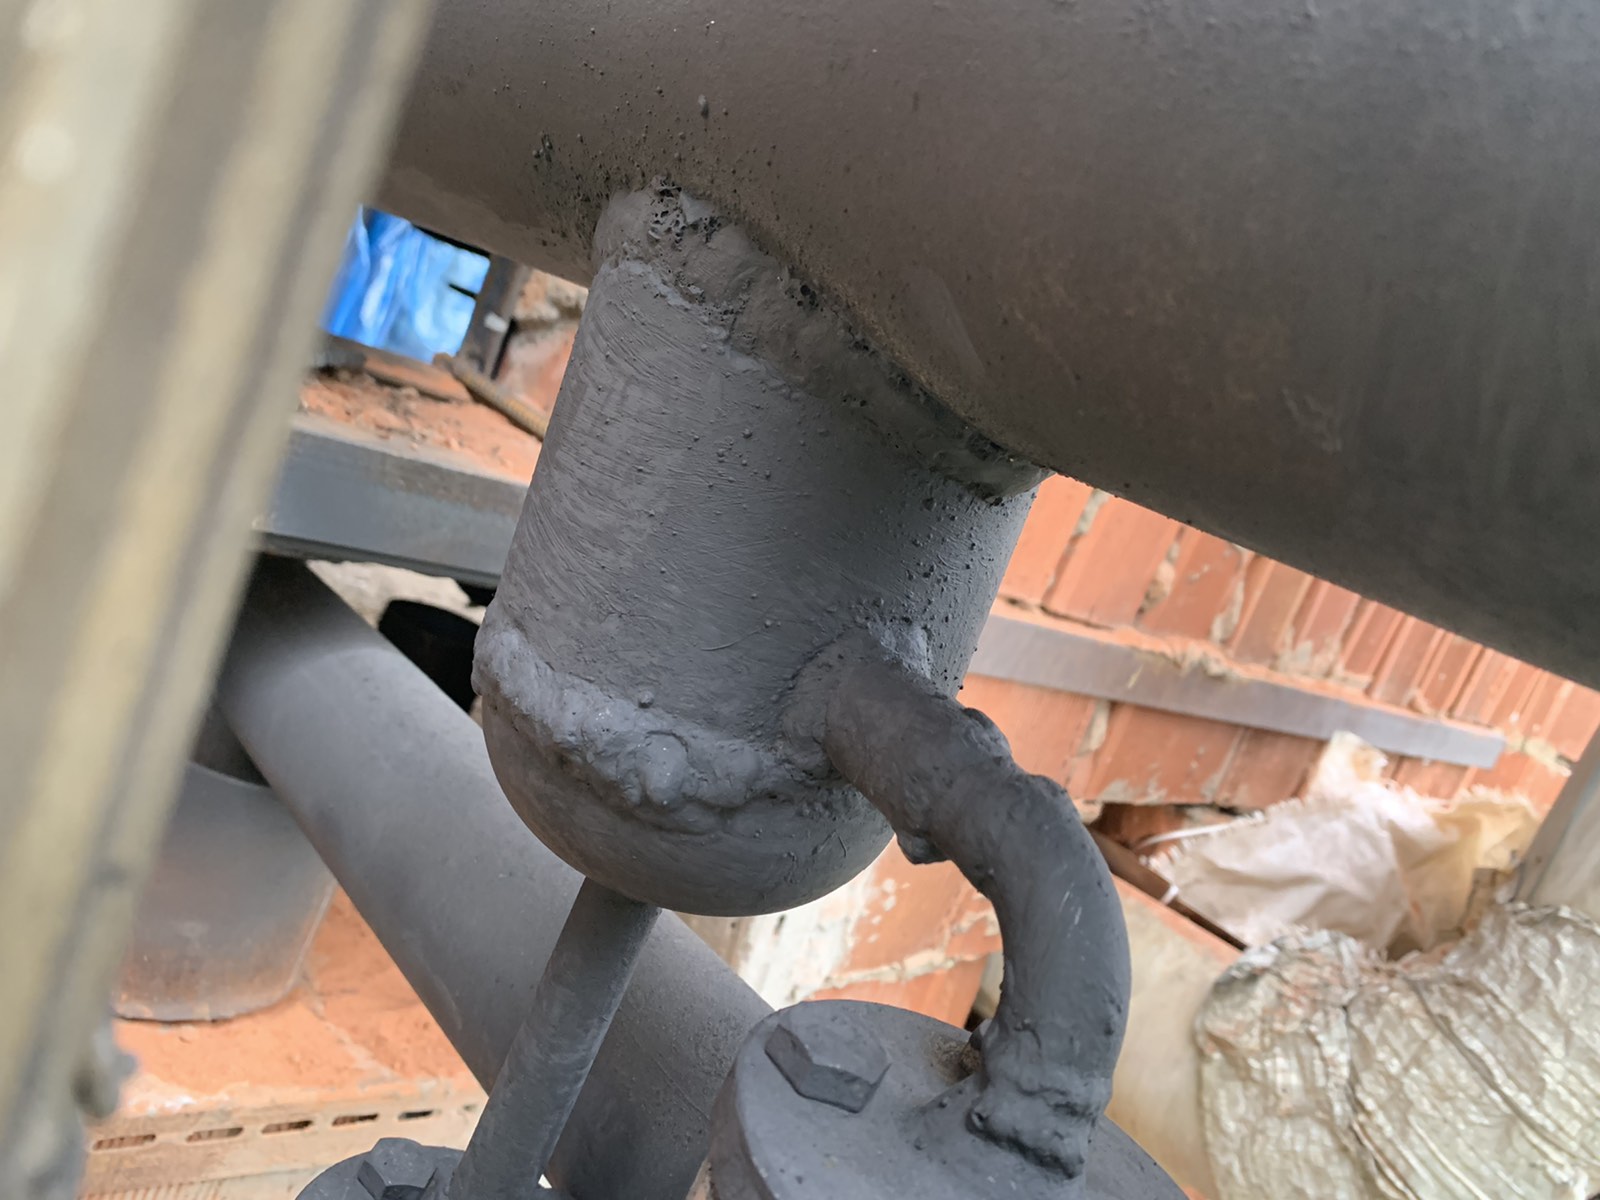
      Скопление пор
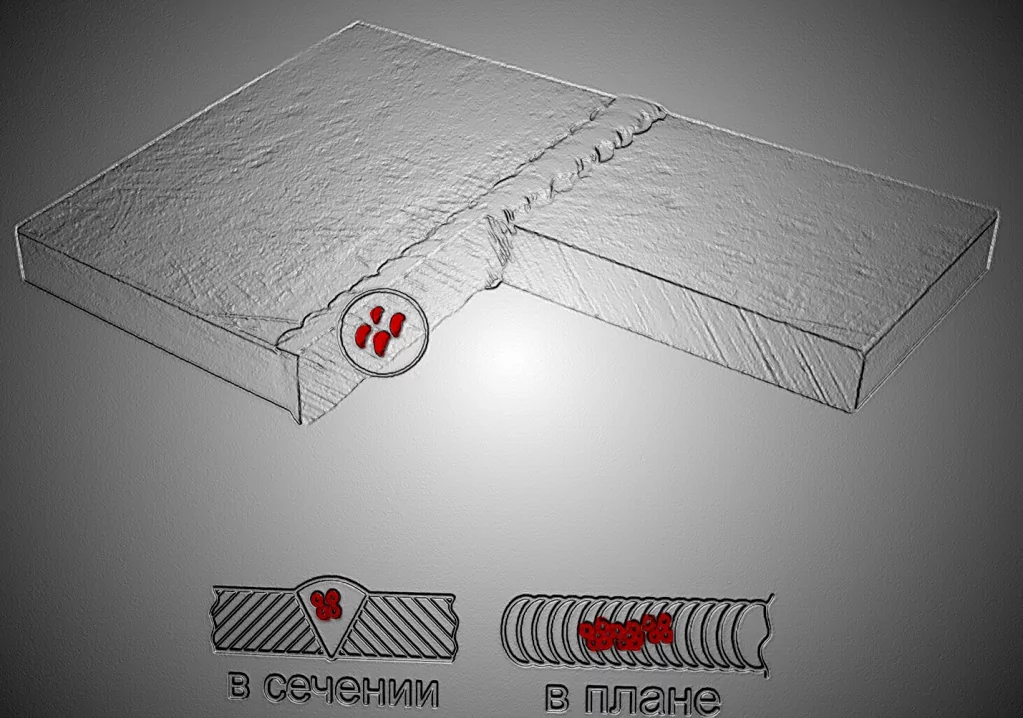
      Дефекты шва трубопровода и металлоконструкций.

      ОПИСАНИЕ: дефект (несплошность) в виде газовых полостей (не менее трех), расположенных, близко друг к другу, с шагом не более трех максимальных размеров наибольшей из них.
       
      ВНЕШНИЕ ПРИЗНАКИ: 
      отсутствуют так как дефект является внутренним и может быть обнаружен различными методами неразрушающего контроля. Радиографический контроль.


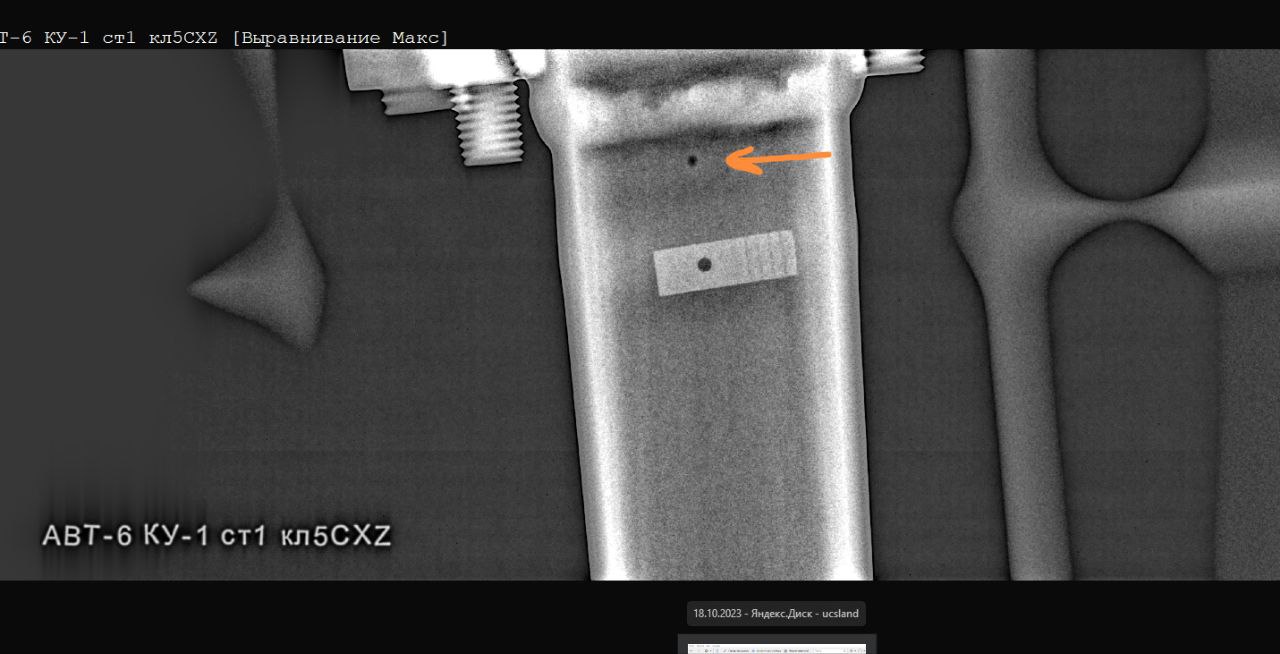
      Сферические и радиальные поры
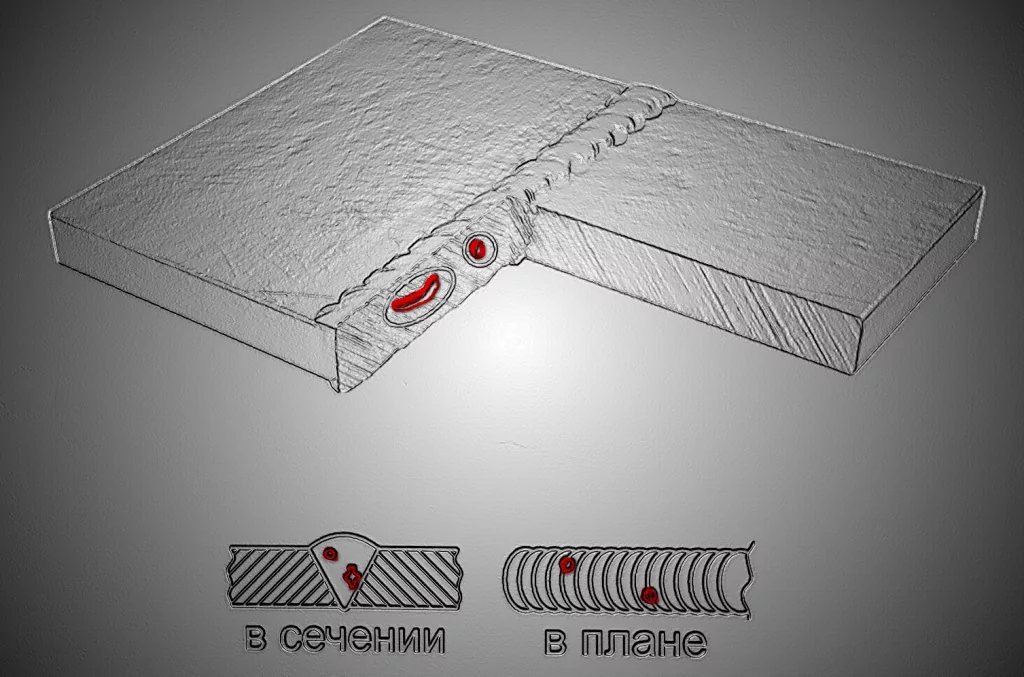
      Дефект сварщика, и как исправить шов.


      ОПИСАНИЕ: несплошность образованная задержанными в расплавленном металле газами. Чаще всего данный дефект имеет сферическую форму..
       
      ВНЕШНИЕ ПРИЗНАКИ: 
      отсутствуют так как дефект является внутренним и может быть обнаружен различными методами неразрушающего контроля. Радиографический контроль.


      Удлиненные поры
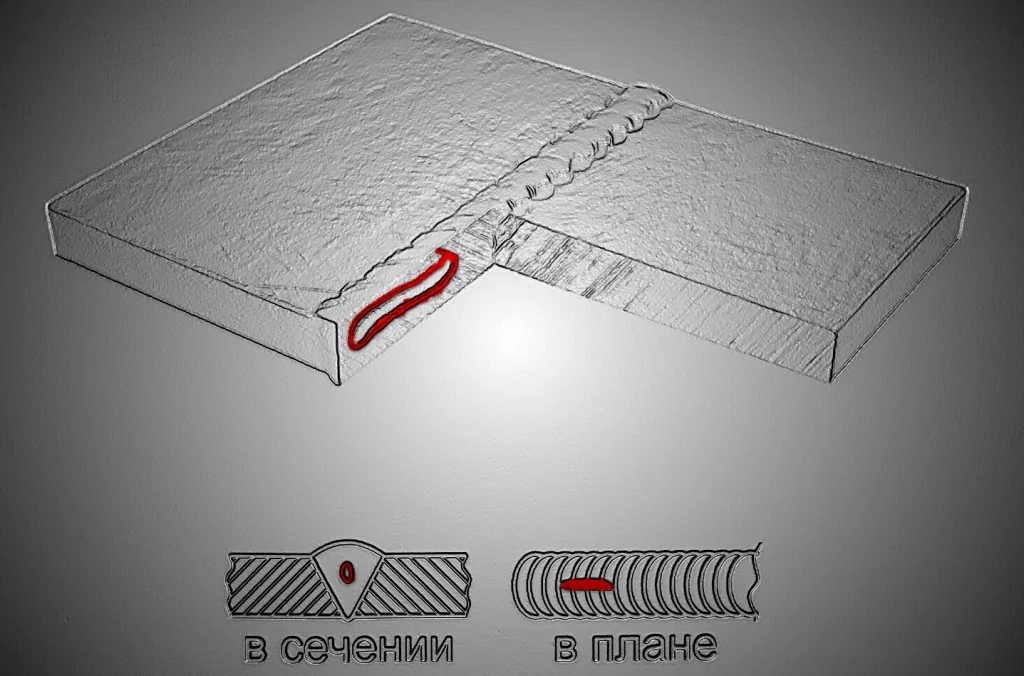
      несплошность шва


      ОПИСАНИЕ: несплошность вытянутую форму, чаще всего ориентирована в доль оси сварного шва.
      Длина такой несплошности, обычно не менее чем в два раза превышает высоту.
       
      ВНЕШНИЕ ПРИЗНАКИ: 
      отсутствуют так как дефект является внутренним и может быть обнаружен различными методами неразрушающего контроля. Радиографический контроль.

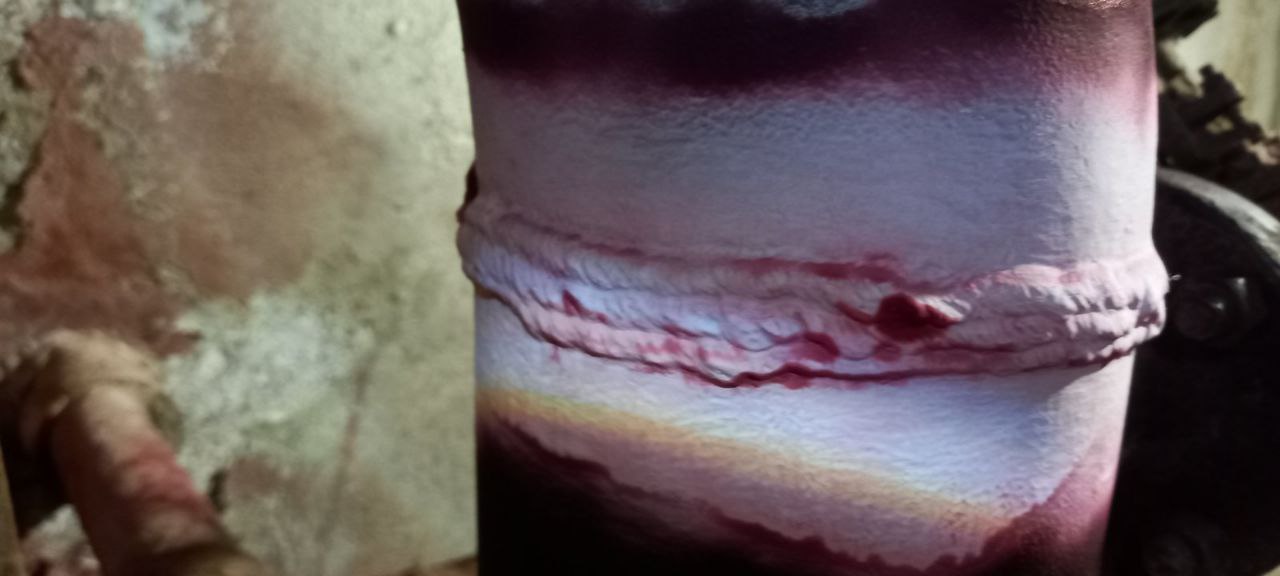
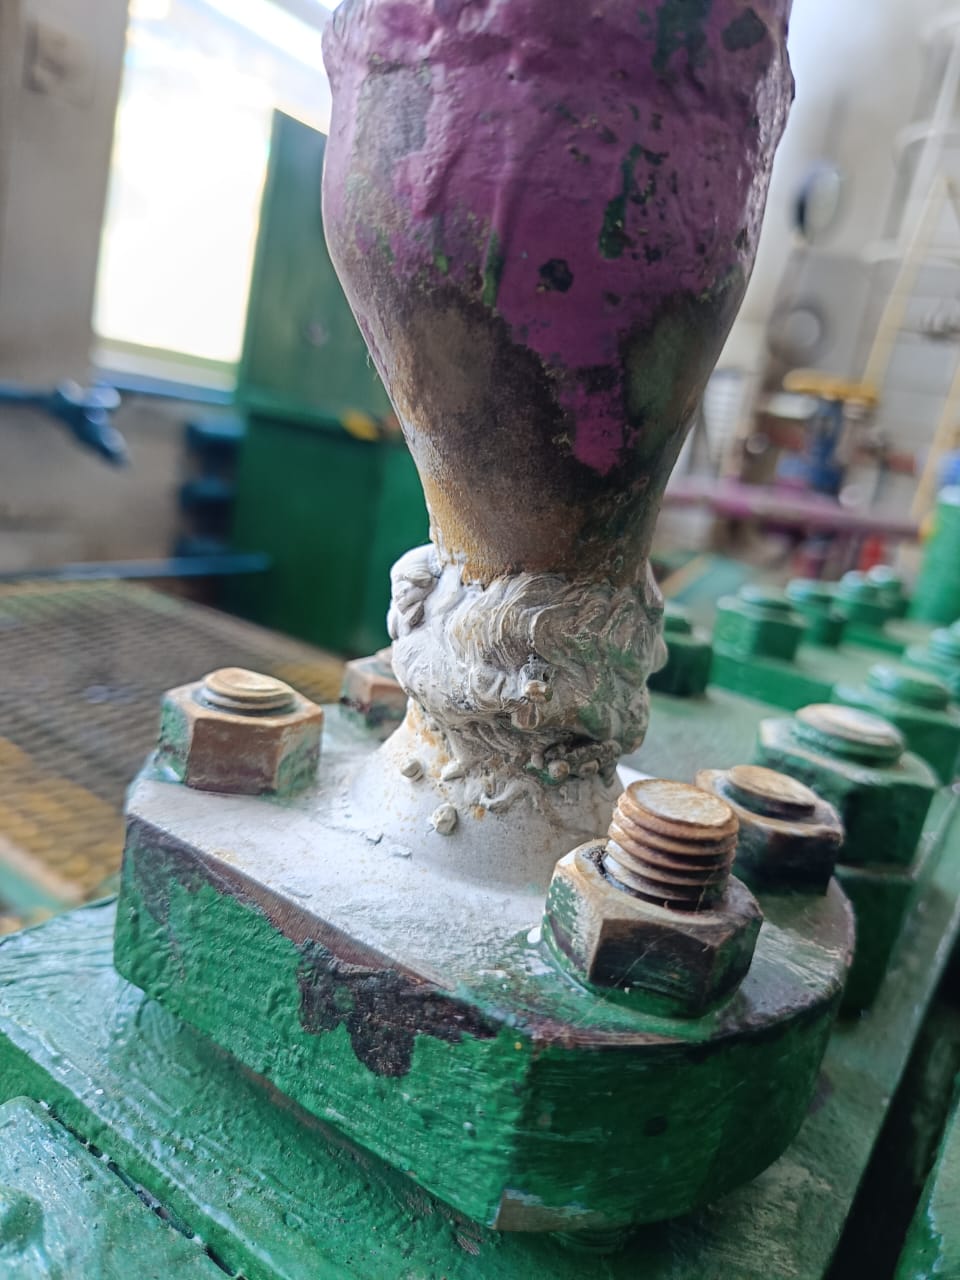
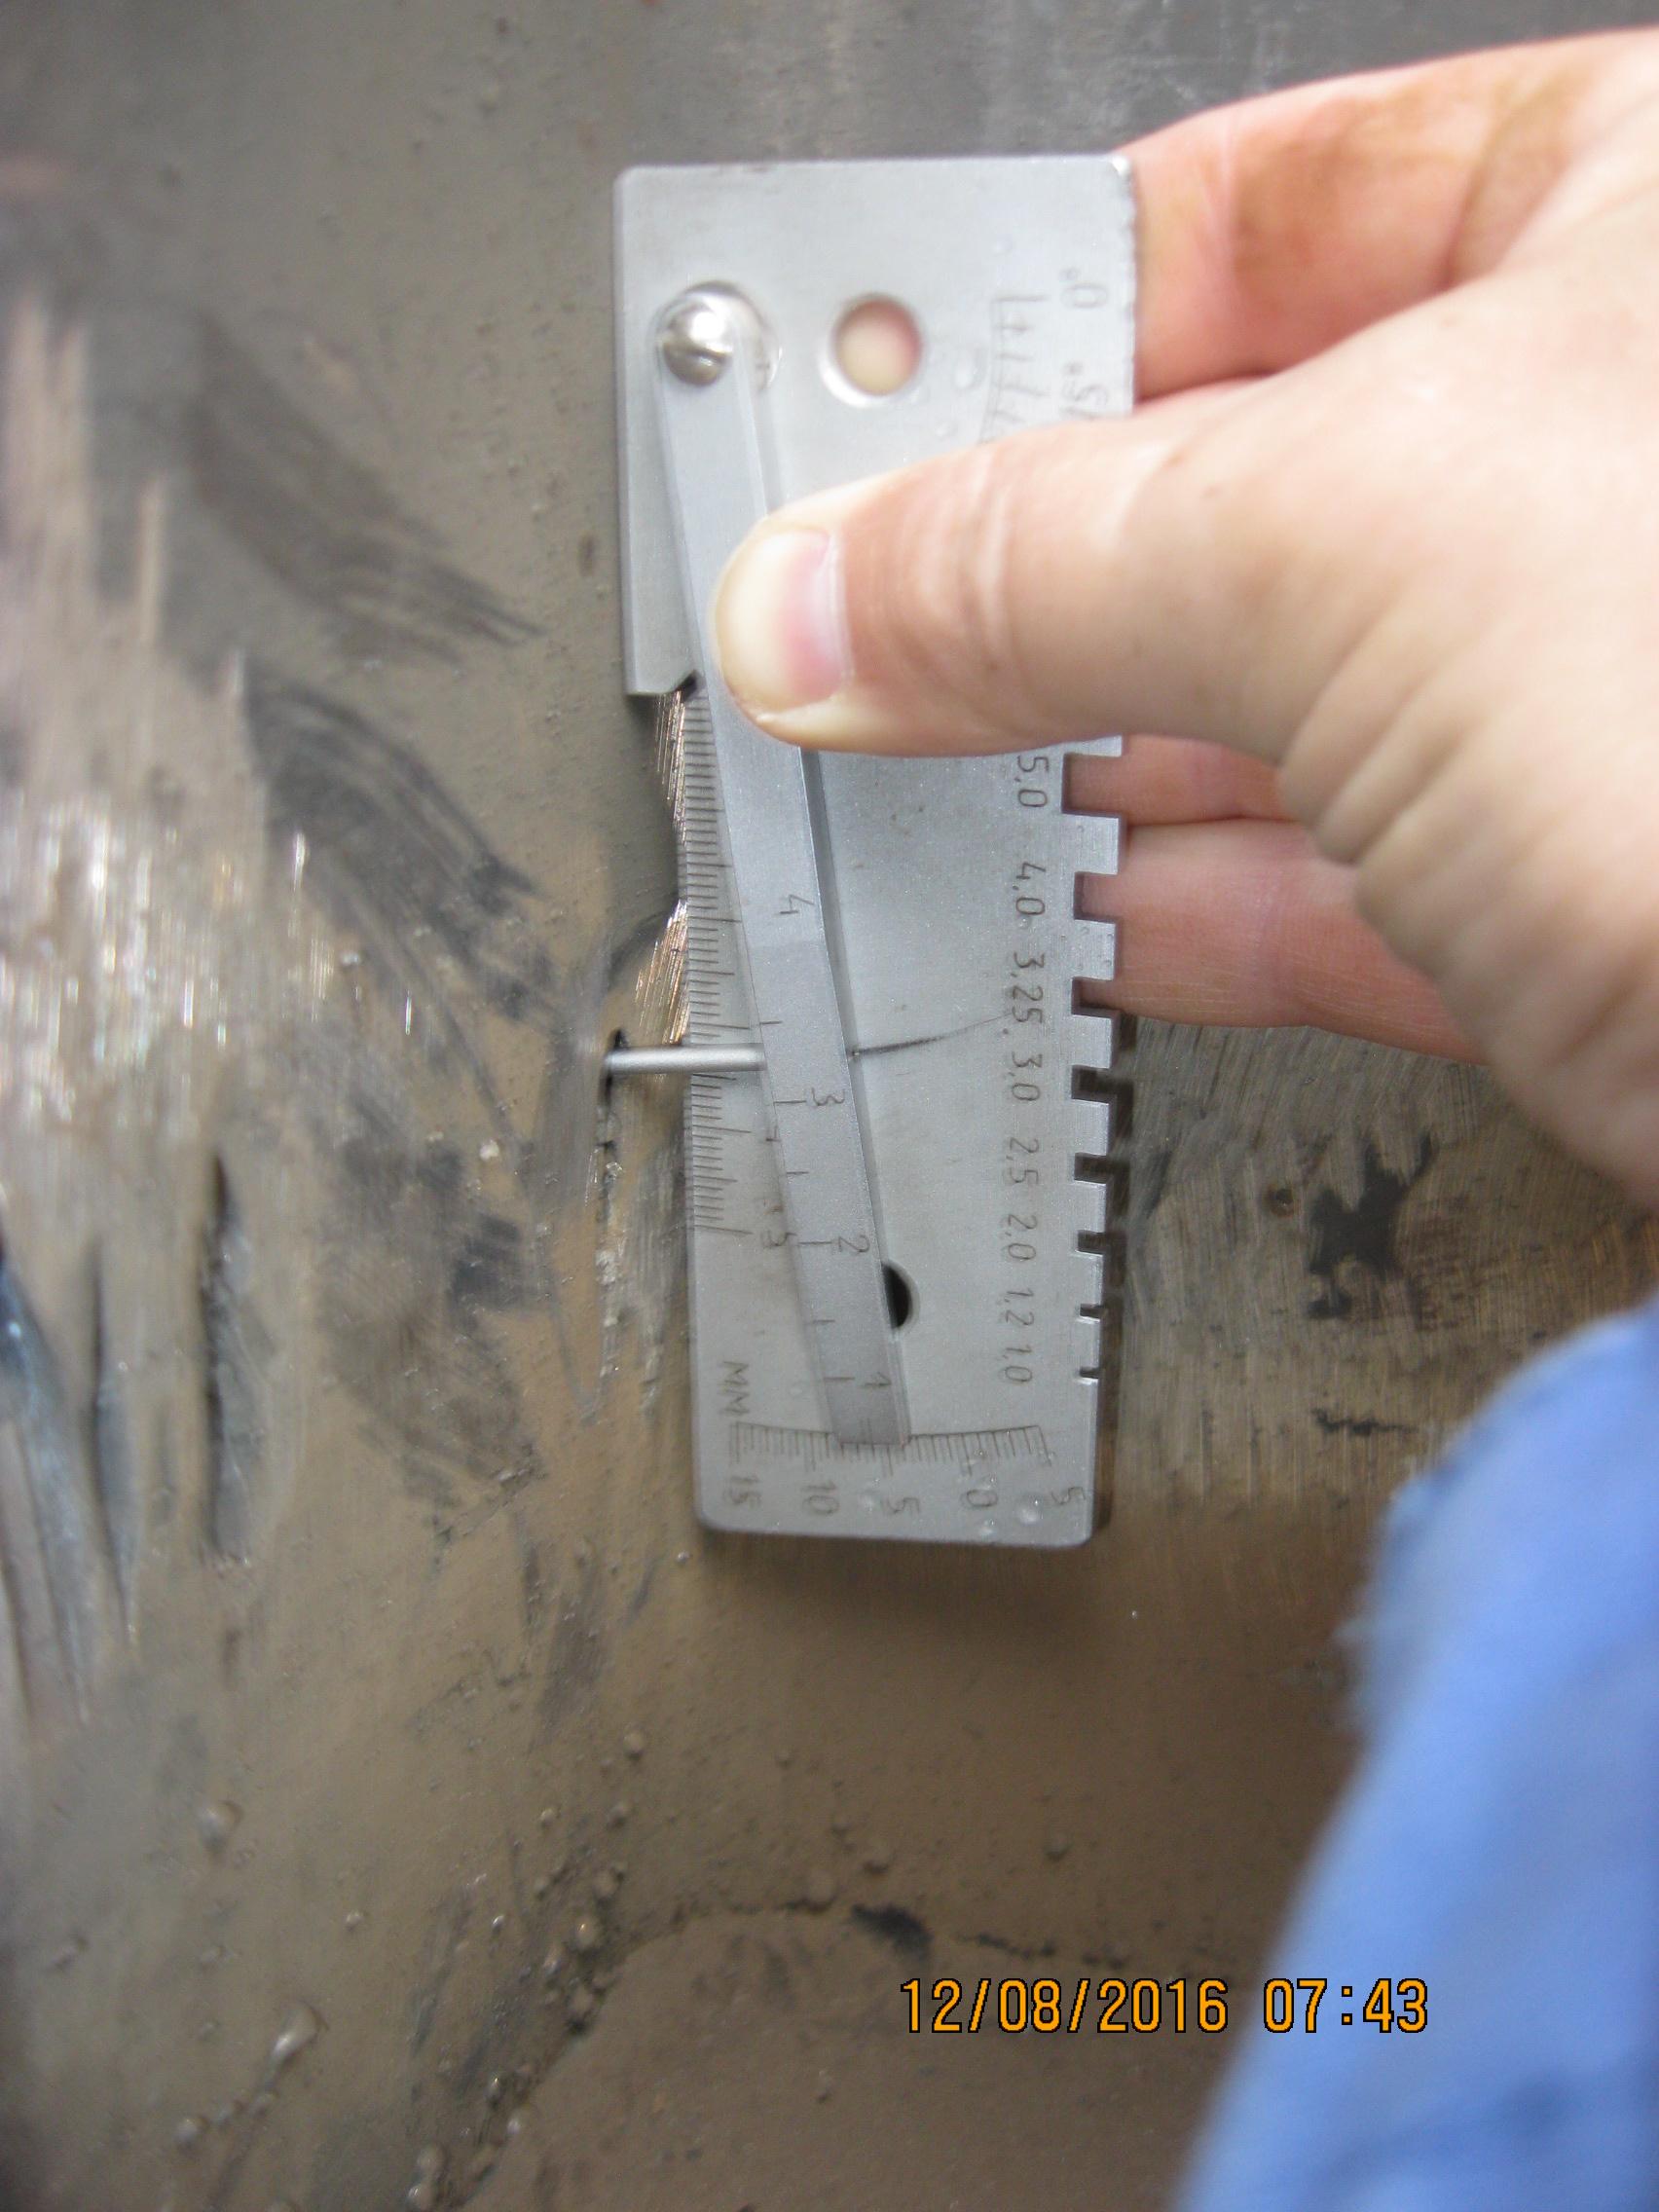
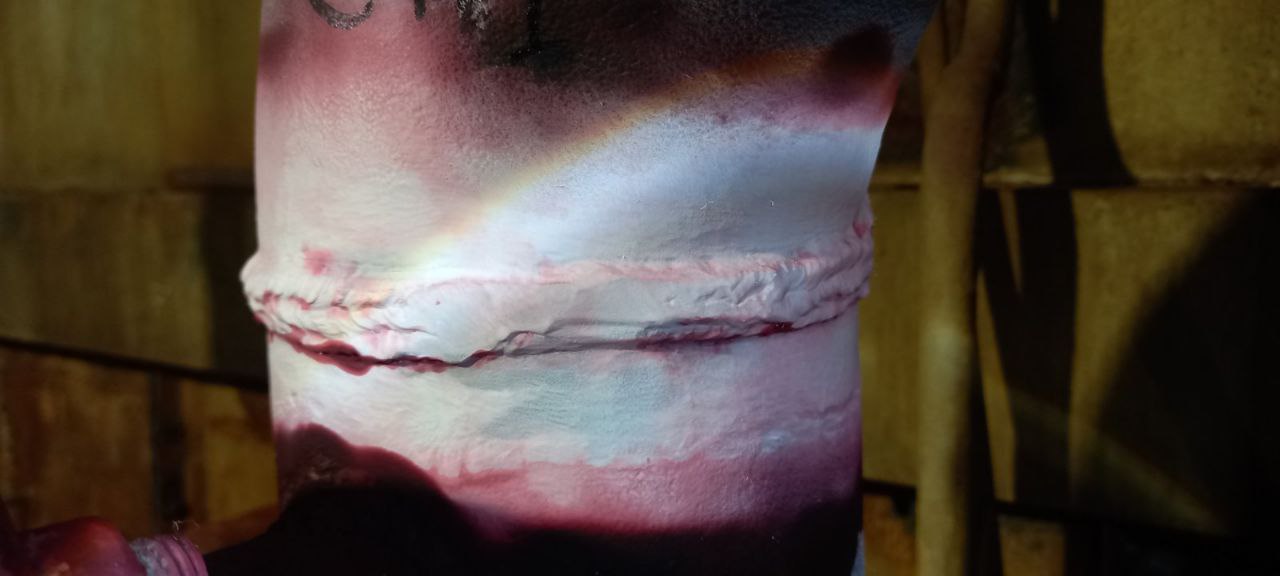
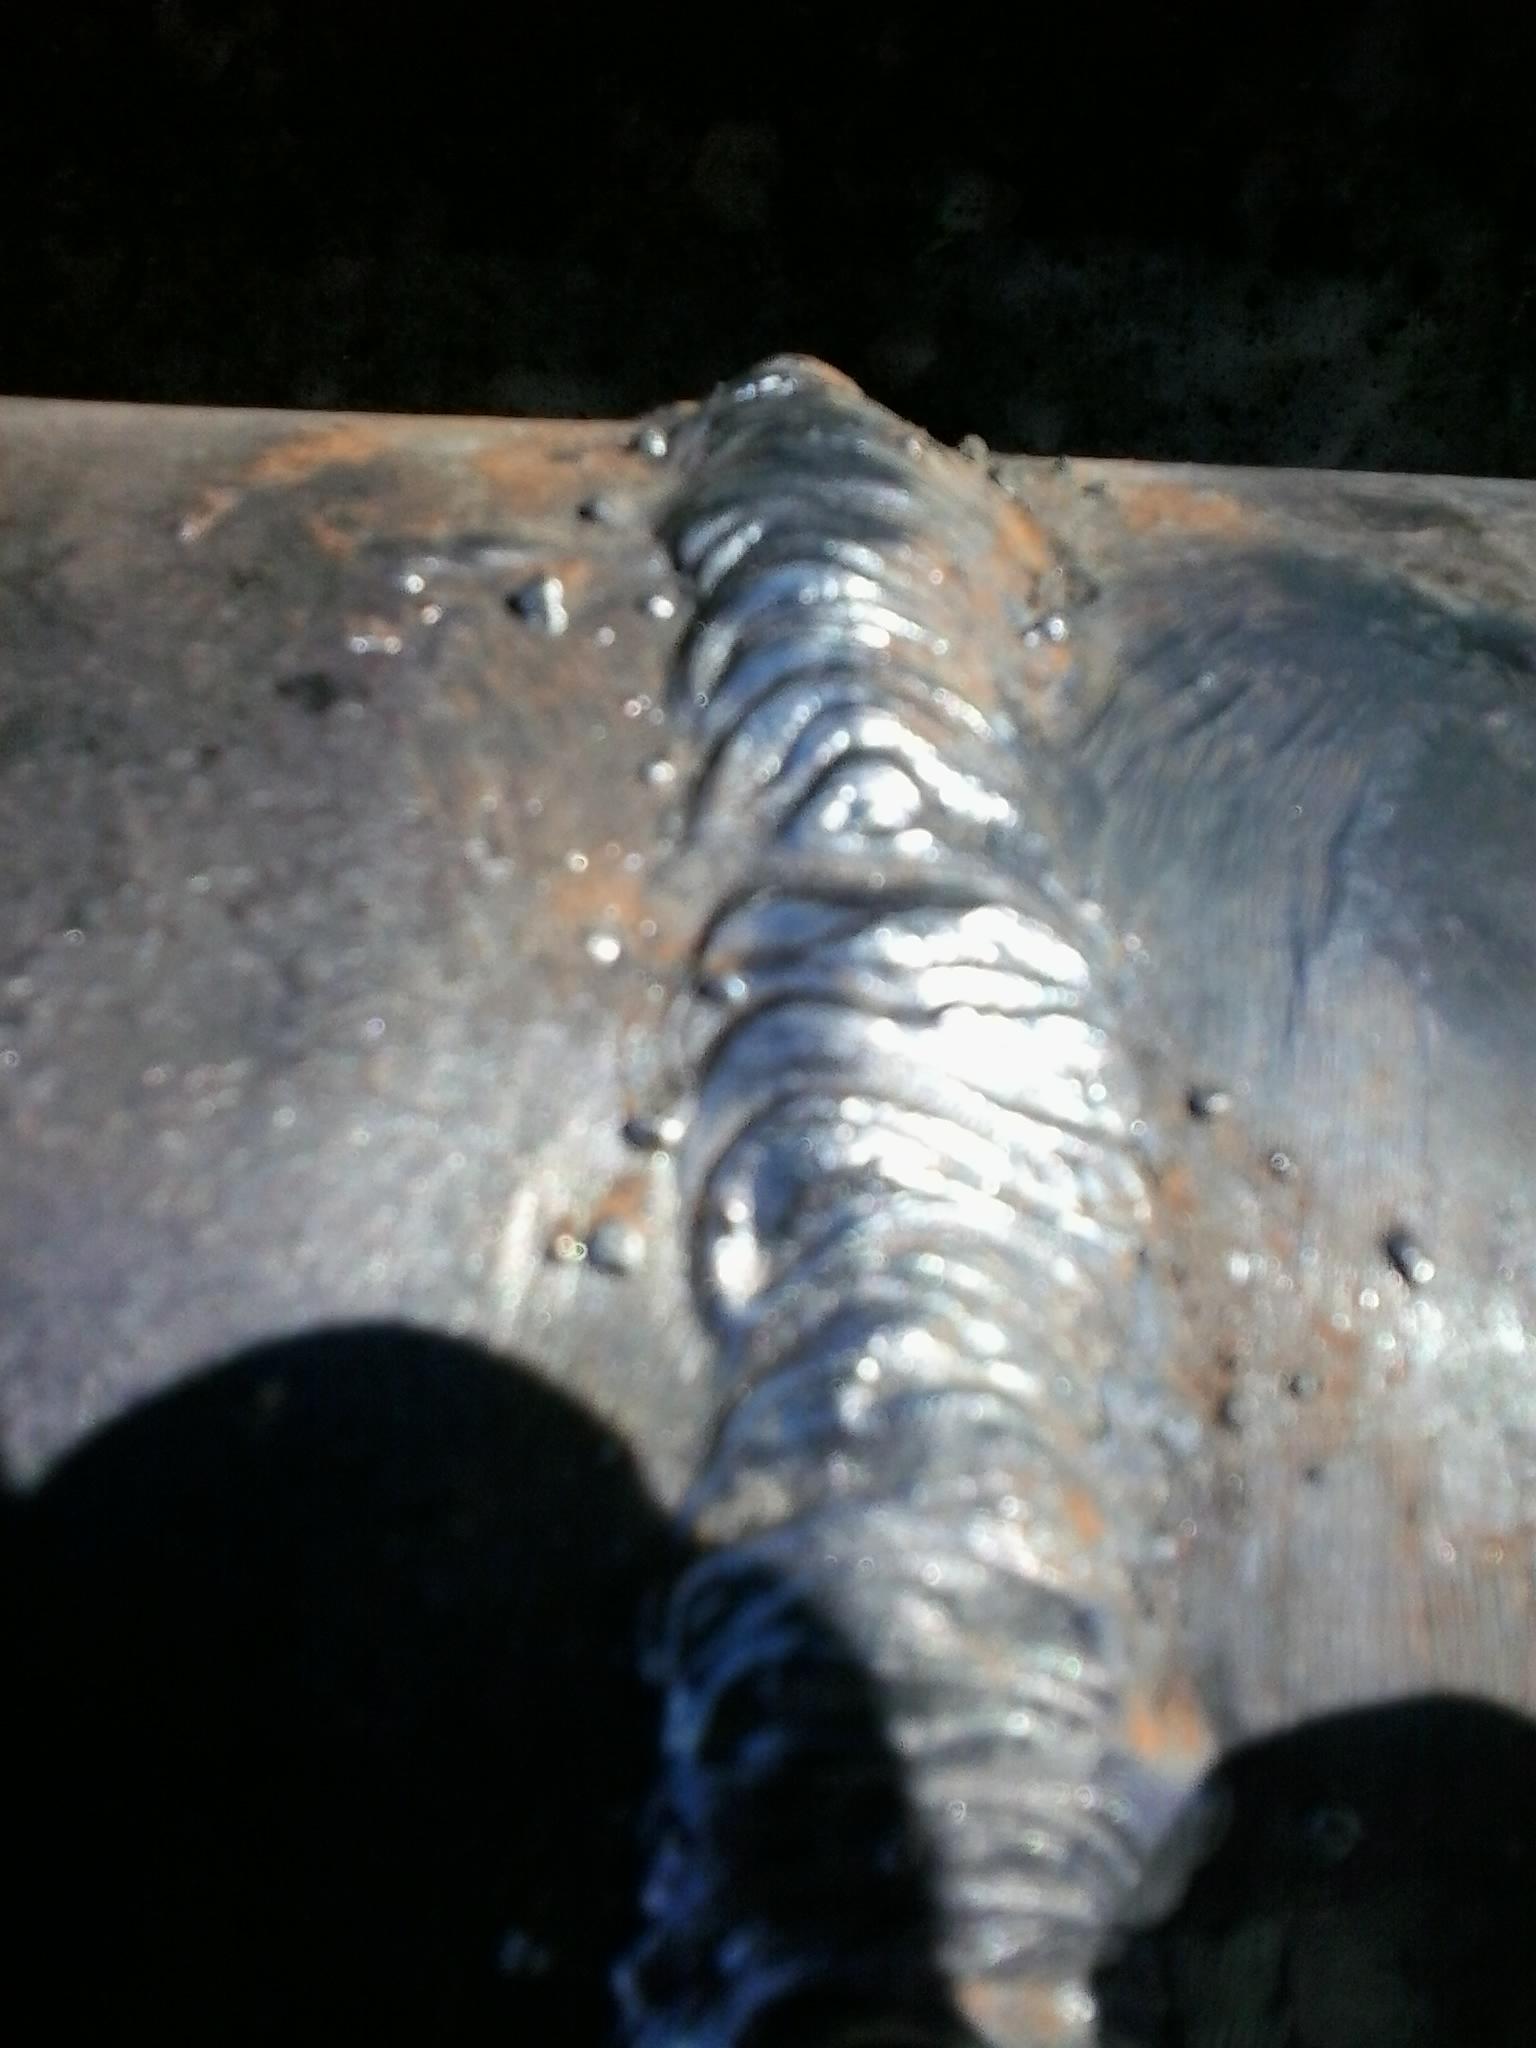
      Подрезы
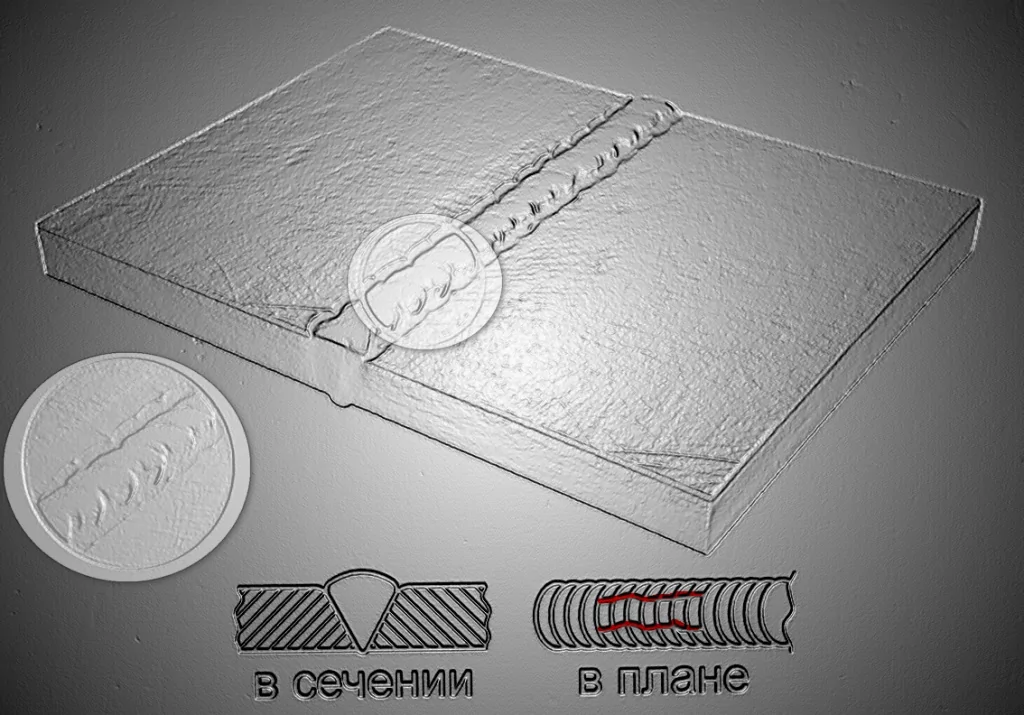
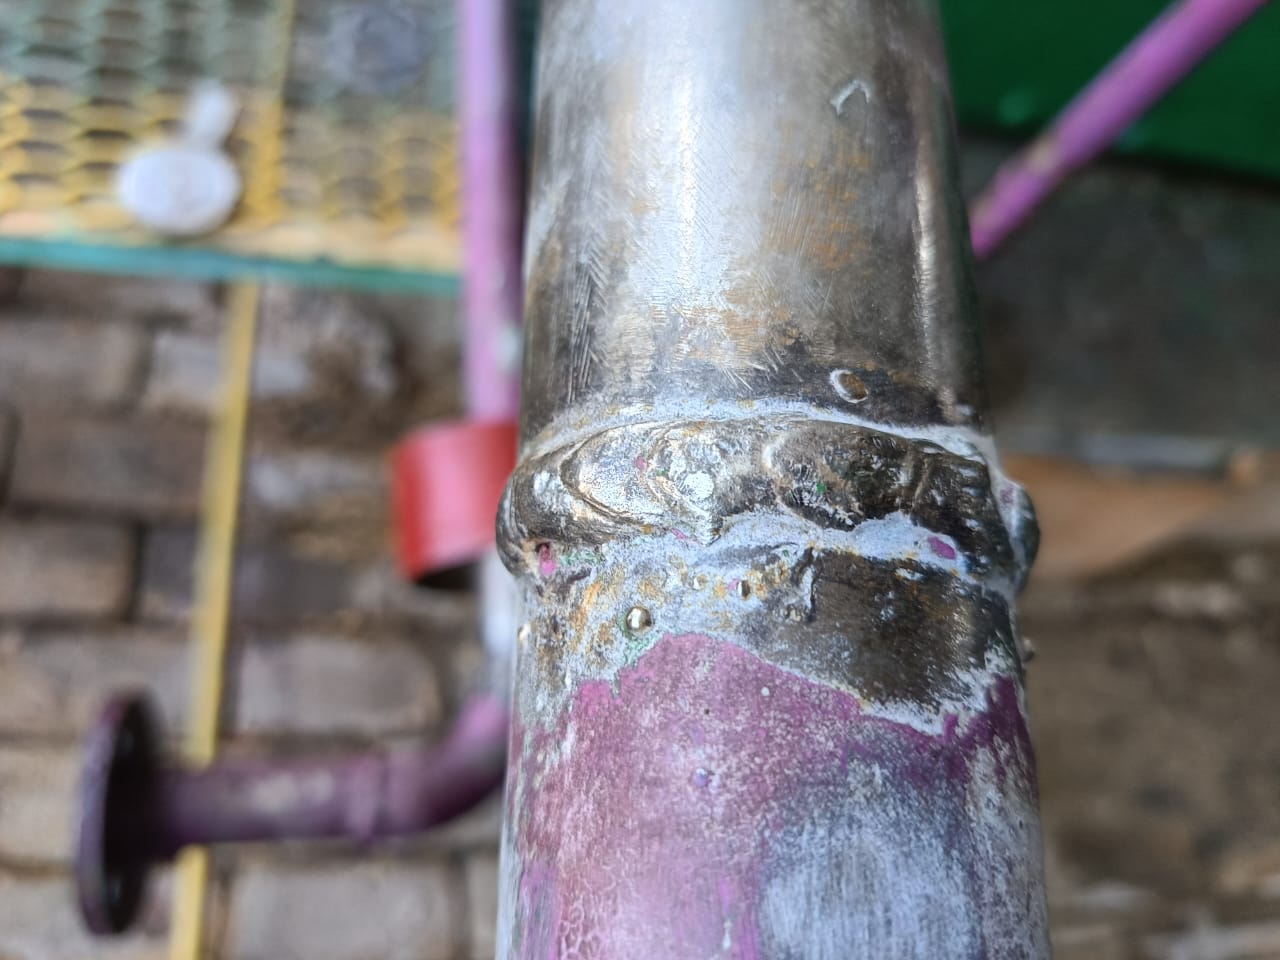
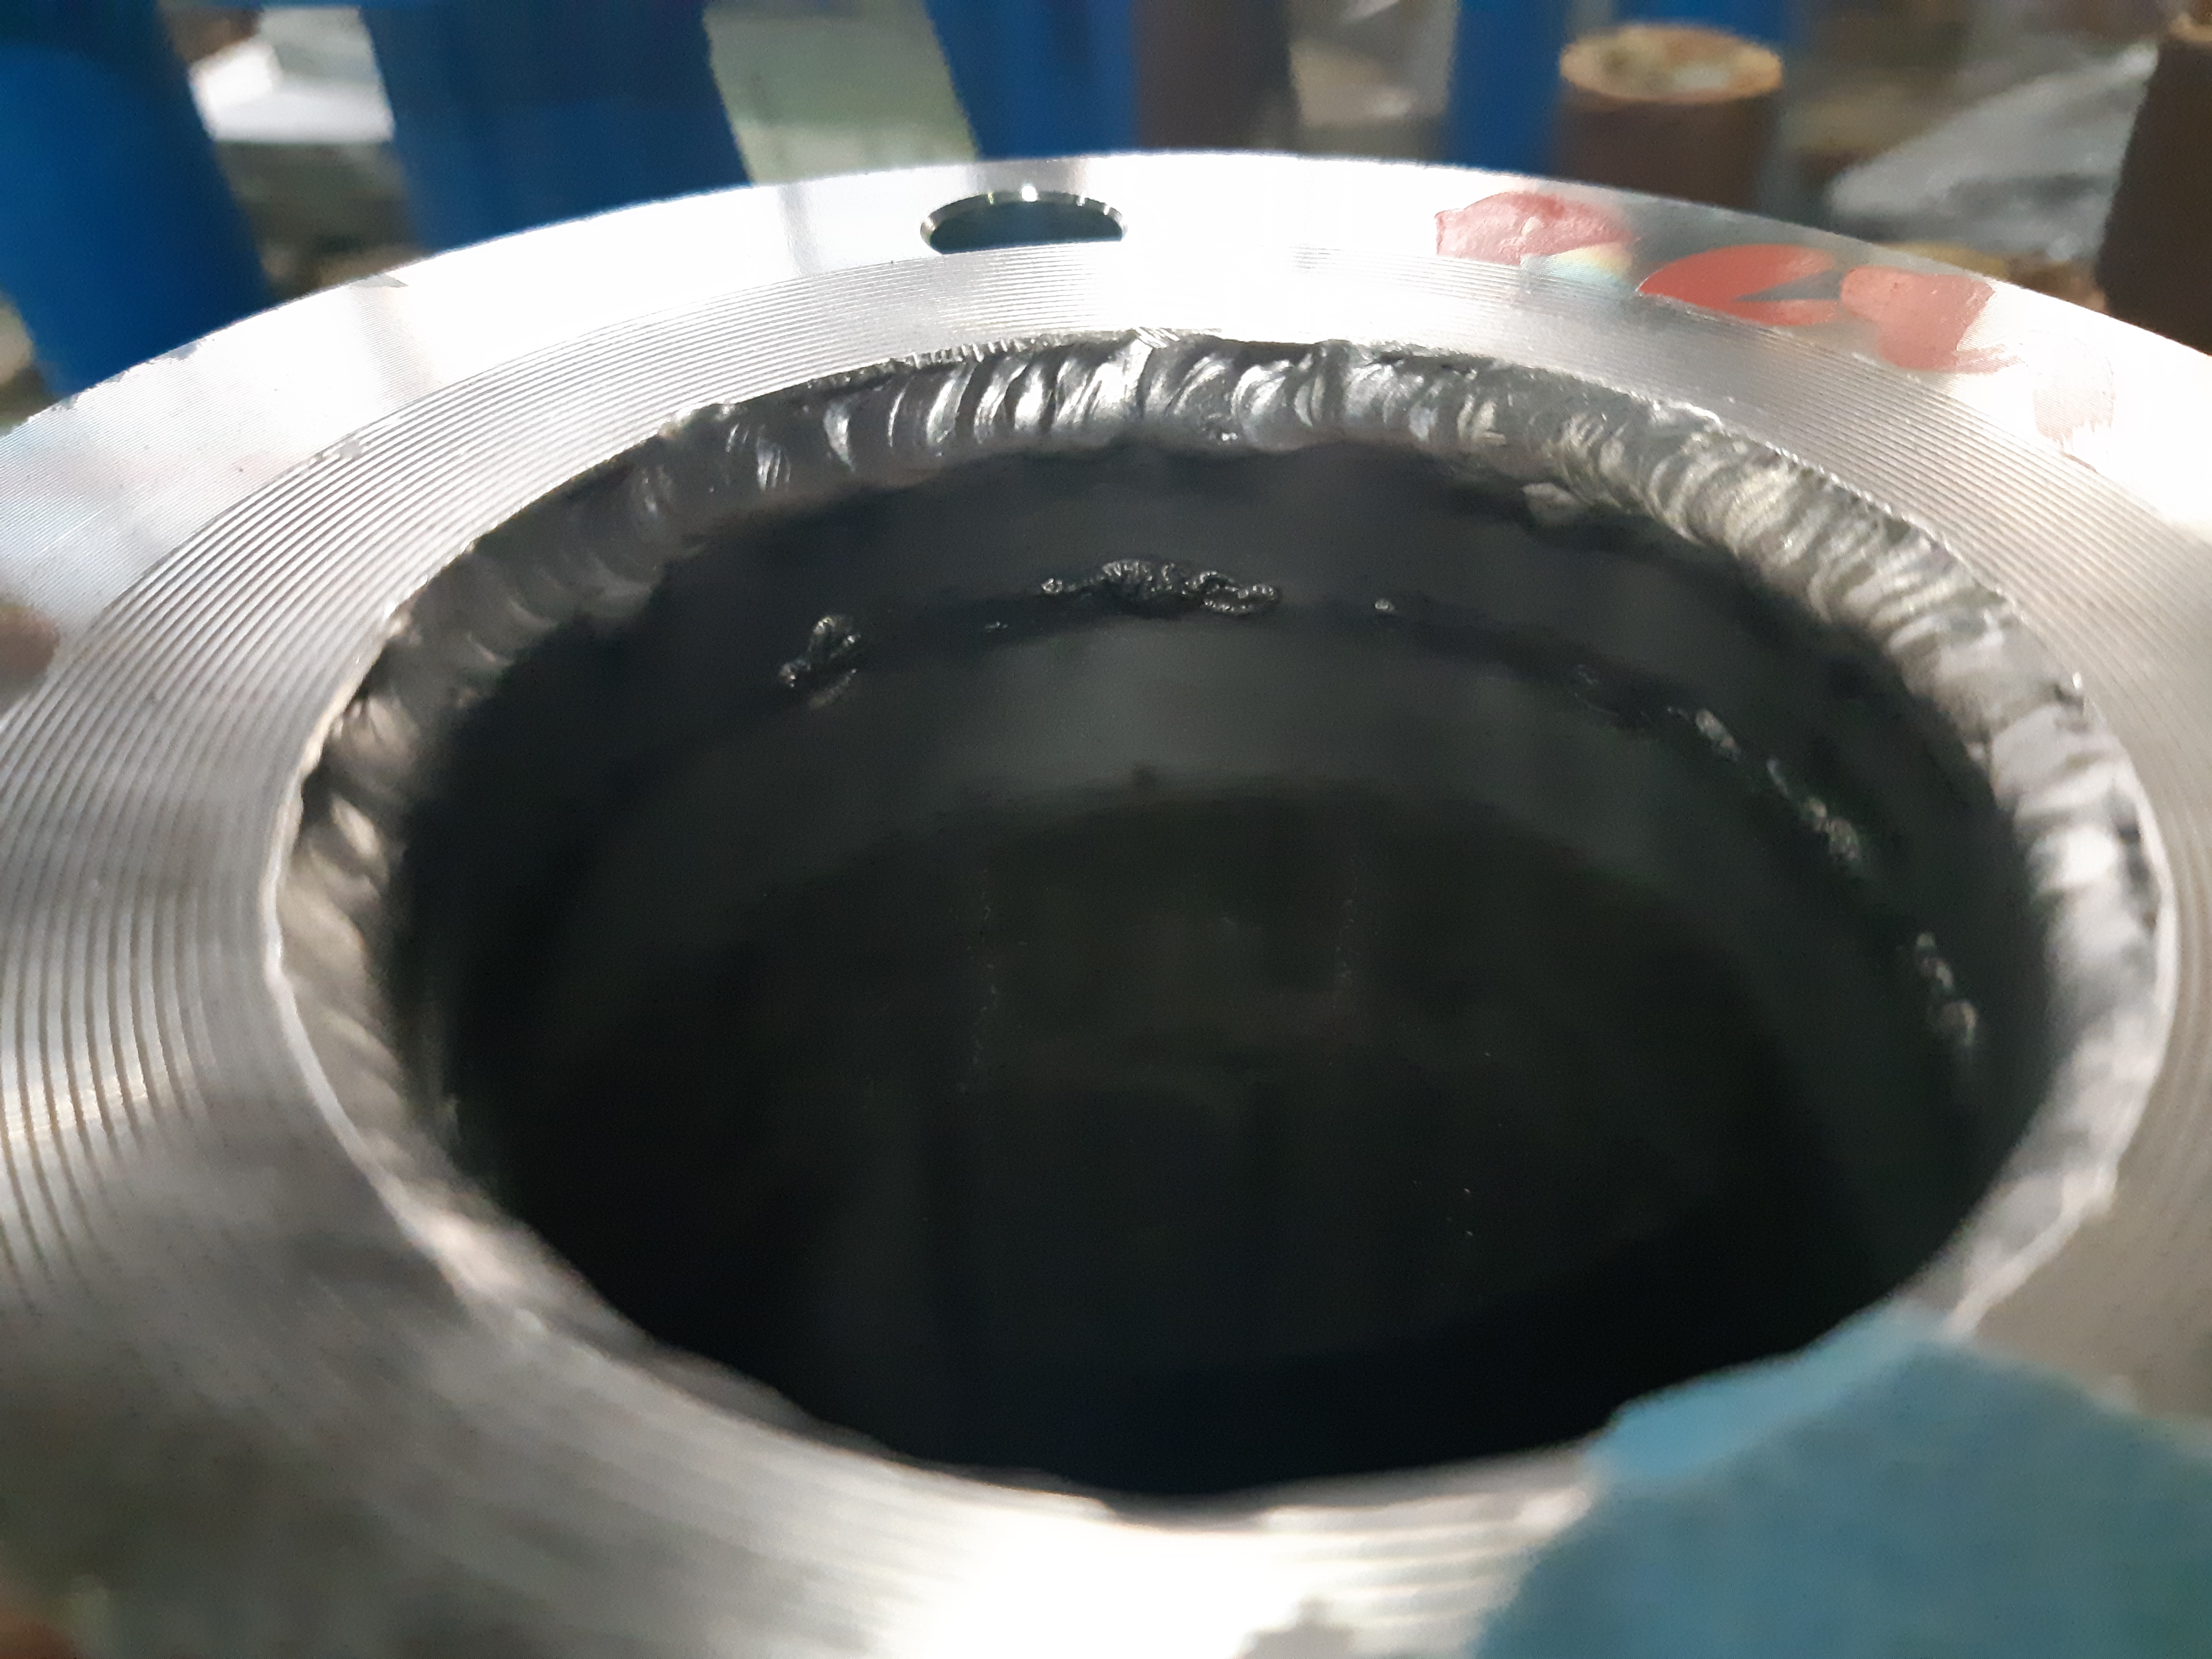
      Подрезы - это углубления в основном металле, расположенные по краям сварного шва

      ОПИСАНИЕ: продольное углубление в месте перехода металла внешнего или внутреннего валика сварного шва к основному металлу.
       
      ВНЕШНИЕ ПРИЗНАКИ: 
      Подрезы появляются из-за излишне большой силы сварочного тока и из-за большой длины электрической дуги, т.к. в этом случае ширина сварного увеличивается и края сварных кромок оплавляются сильнее. При сварке угловых швов подрезы, чаще всего, получаются при смещении электрода очень близко к горизонтальной стенке.

      Дефект может выявлен при визуально-измерительном контроле.


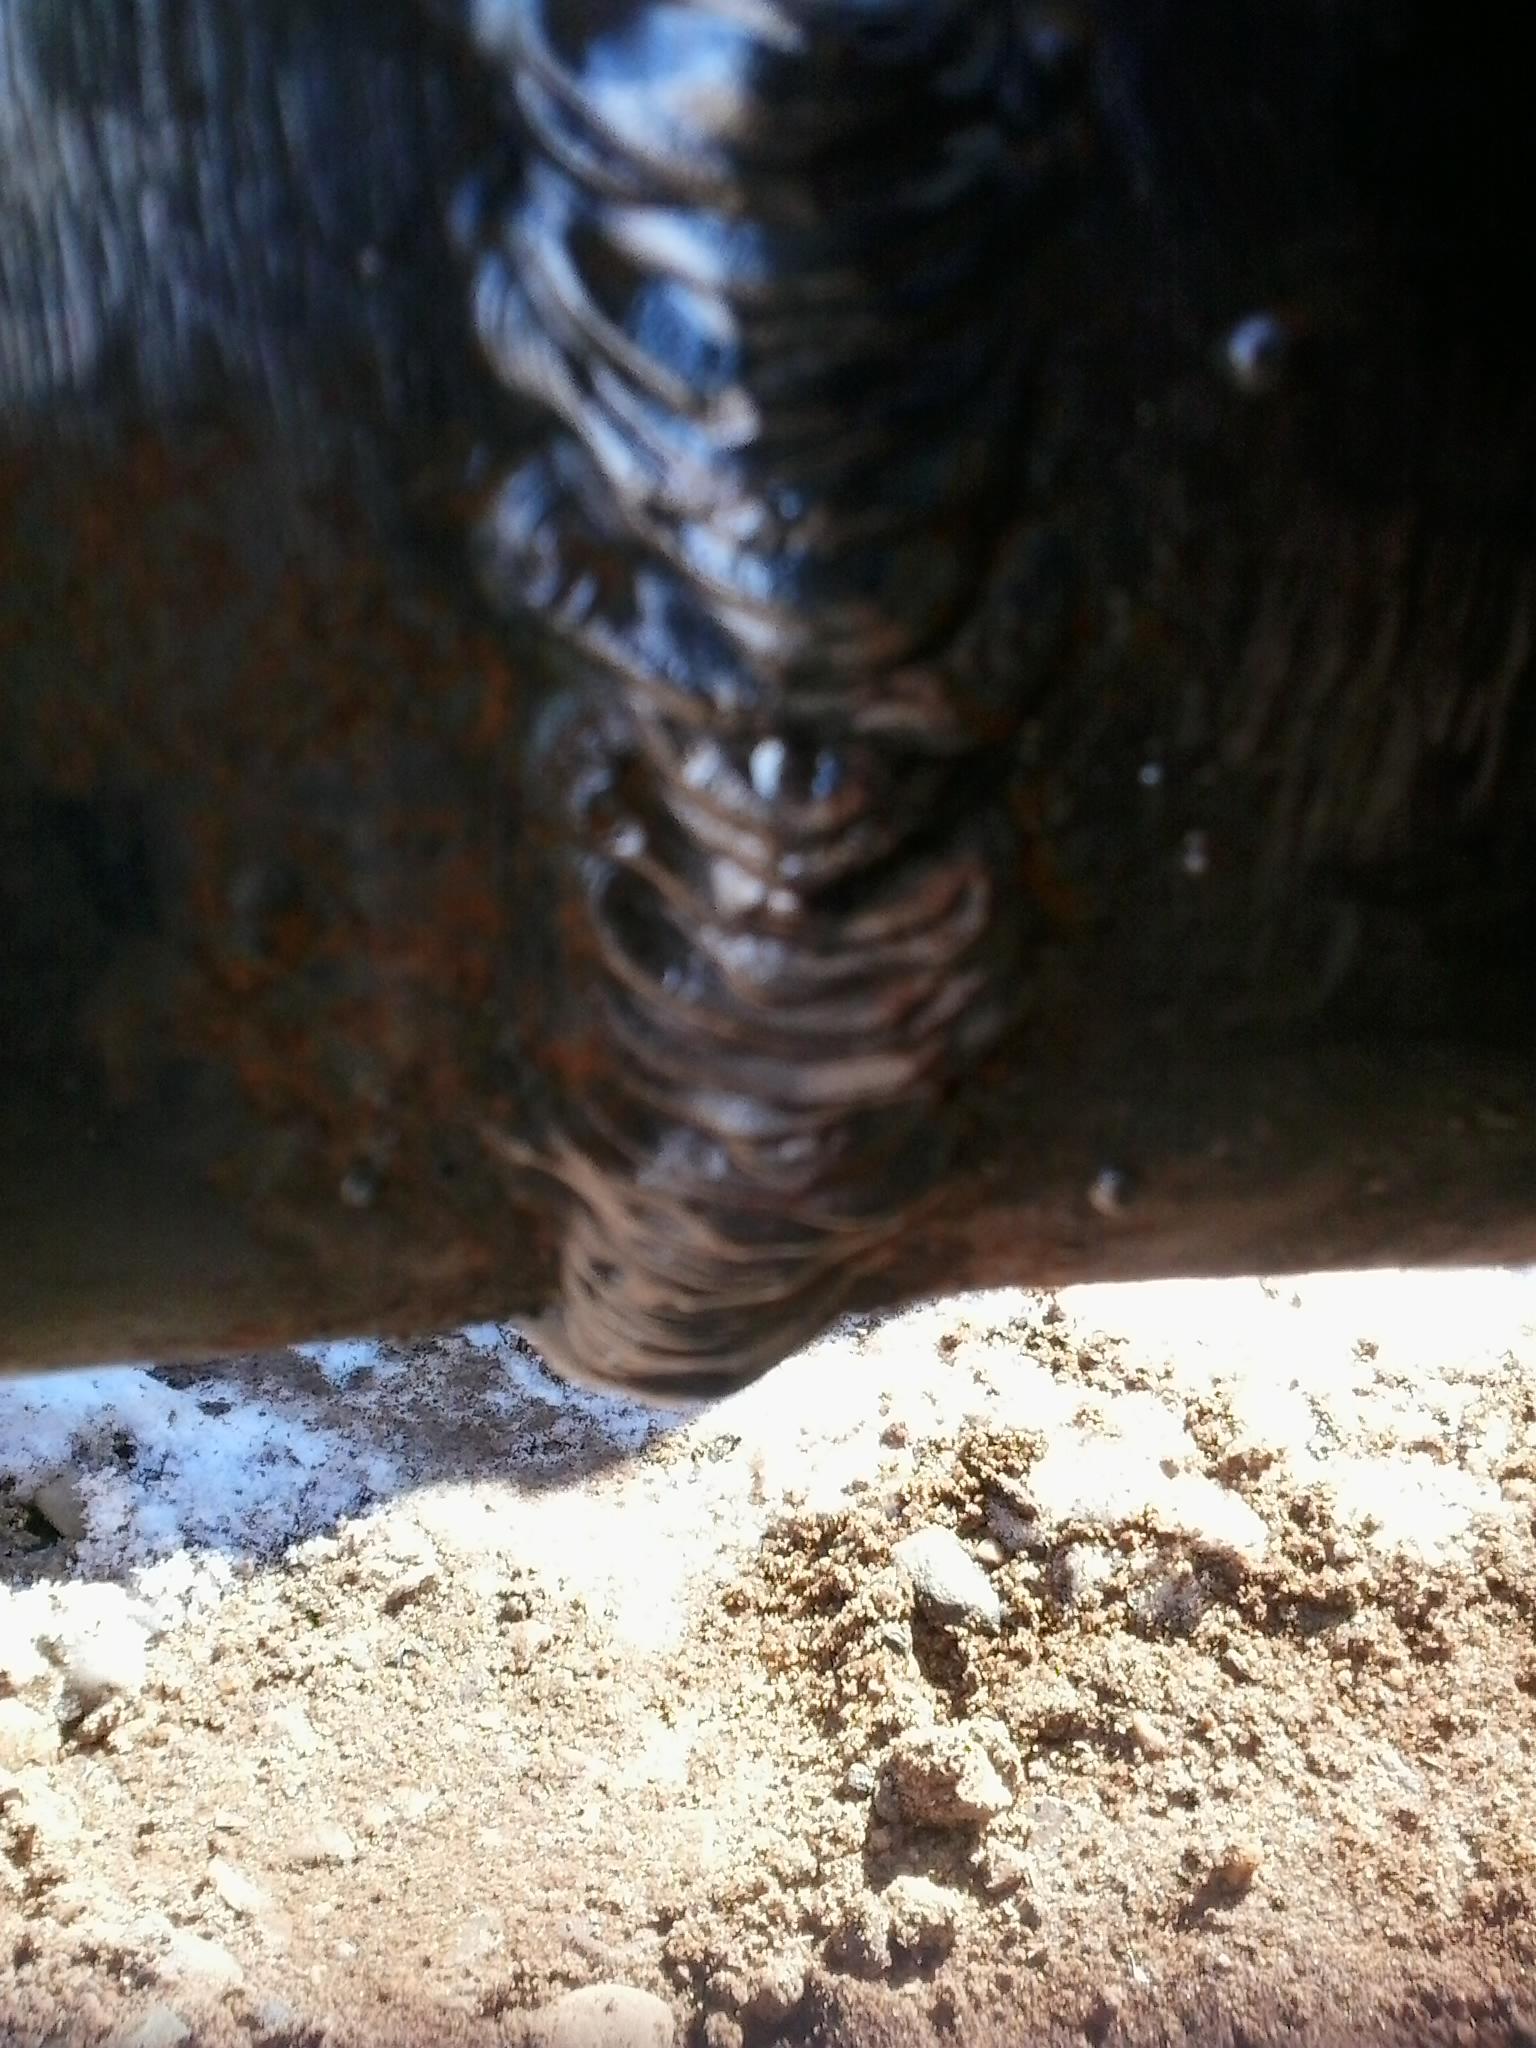
      Превышение проплава
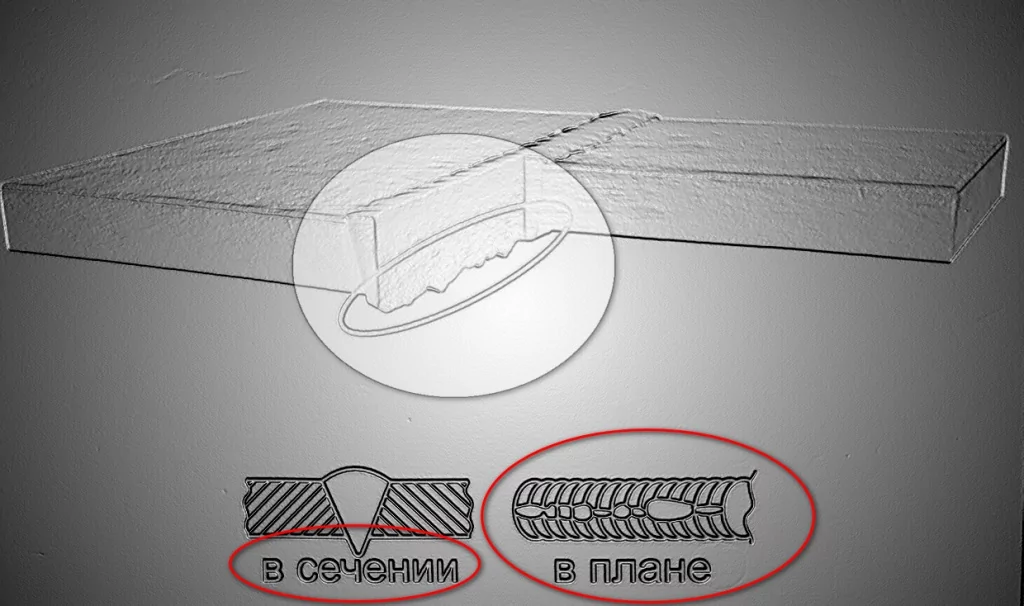
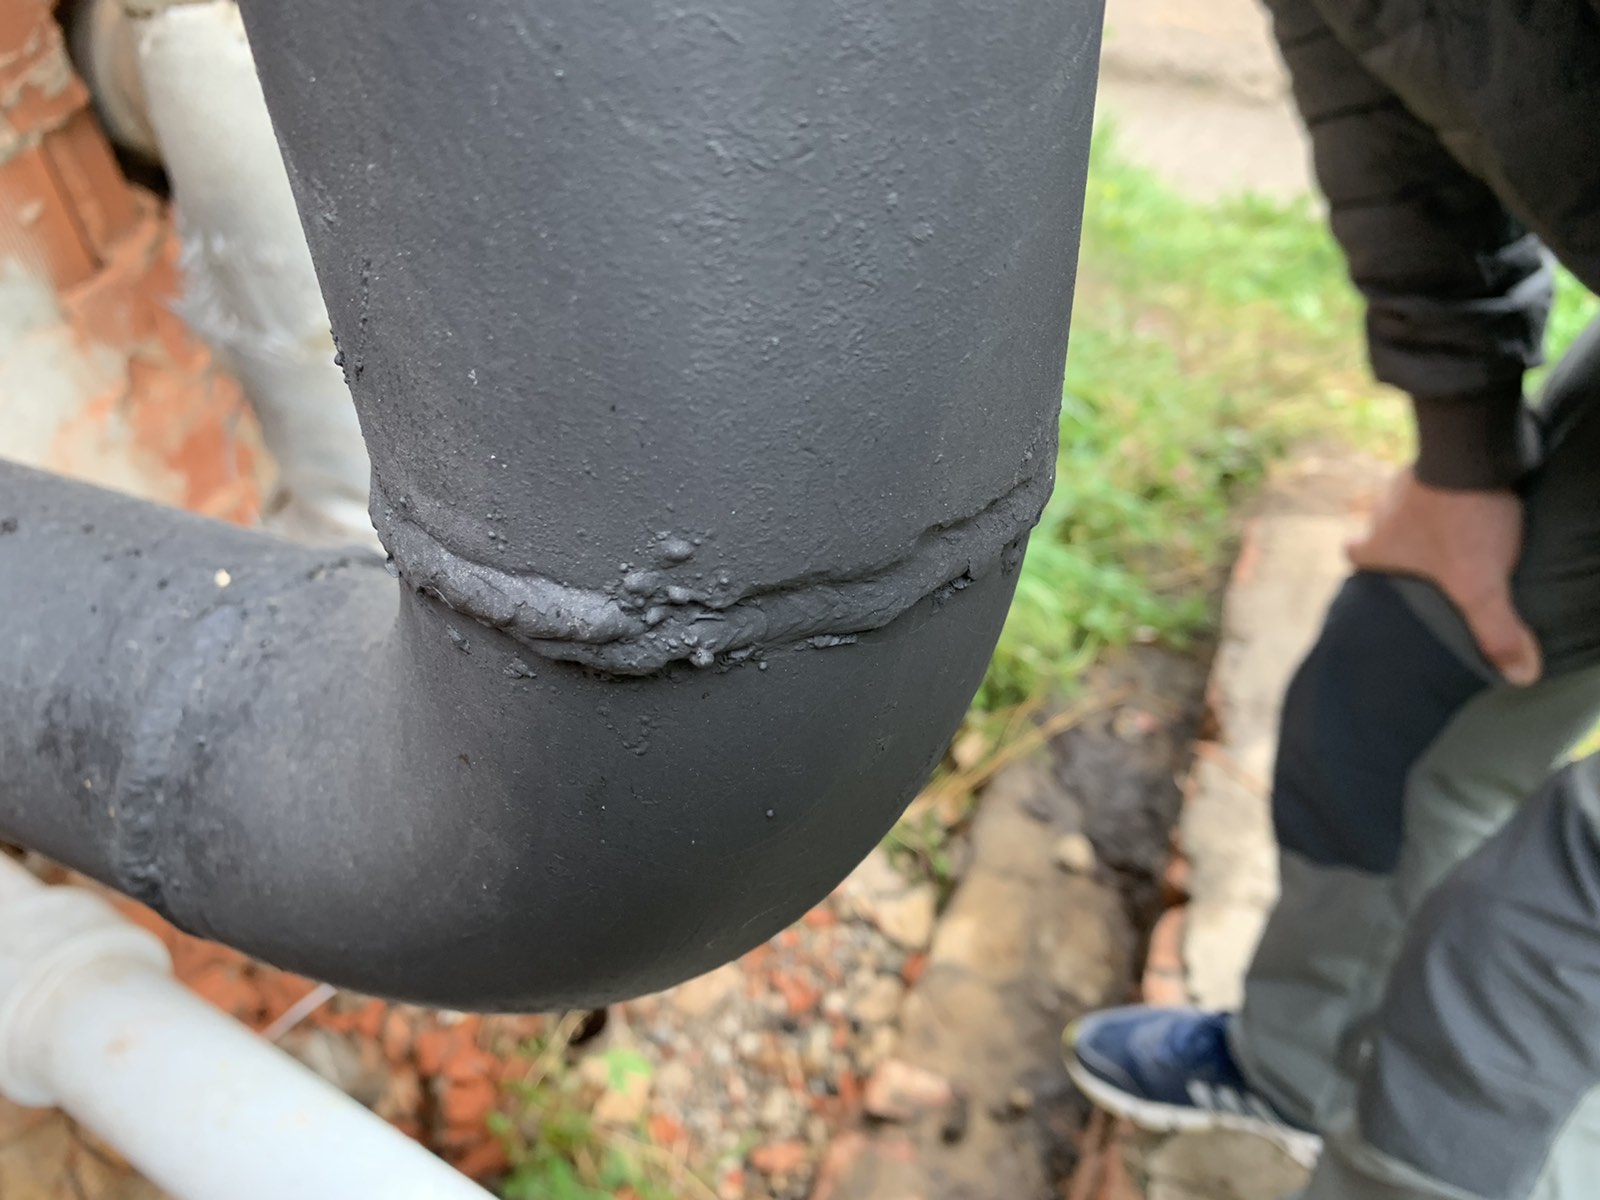
      Выпуклость (превышение проплавления) корня шва

      ОПИСАНИЕ: избыток наплавленного металла на обратной стороне стыкового сварного шва. Допустимо на неответственных сварных конструкций.
       
      ВНЕШНИЕ ПРИЗНАКИ: 
      Сильная выпуклость со стороны корня шва при сварке стыкового соединения в нижнем положении. Дефект может быть обнаружен при визуально измерительном контроле.

      Что является признаком наличия дефекта при контроле изделий - нарушение нормативно технической документации (допусков контроля)


      Смещение кромок (линейное смещение)
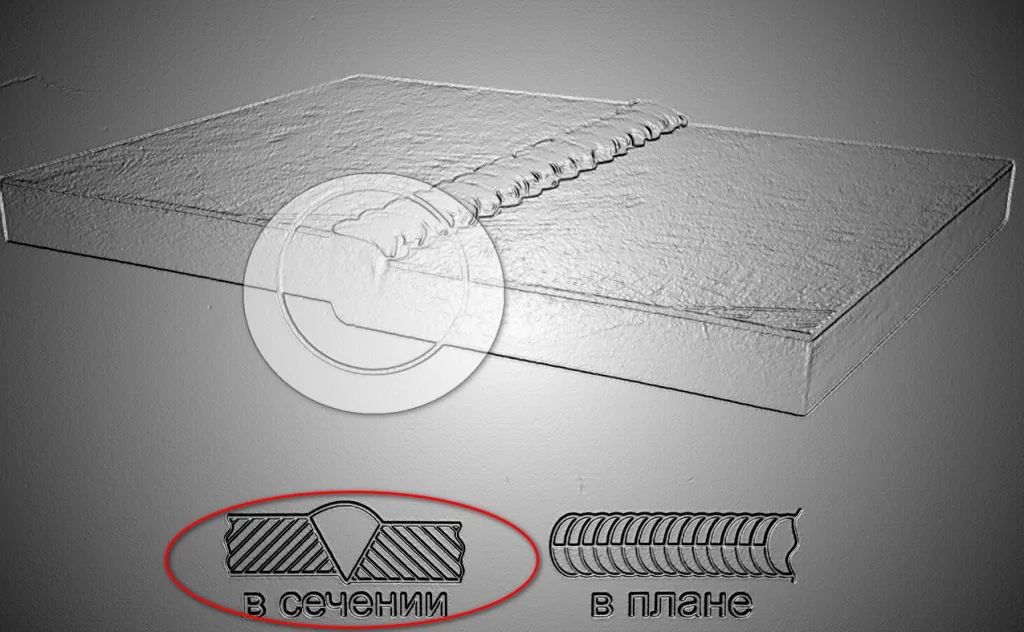
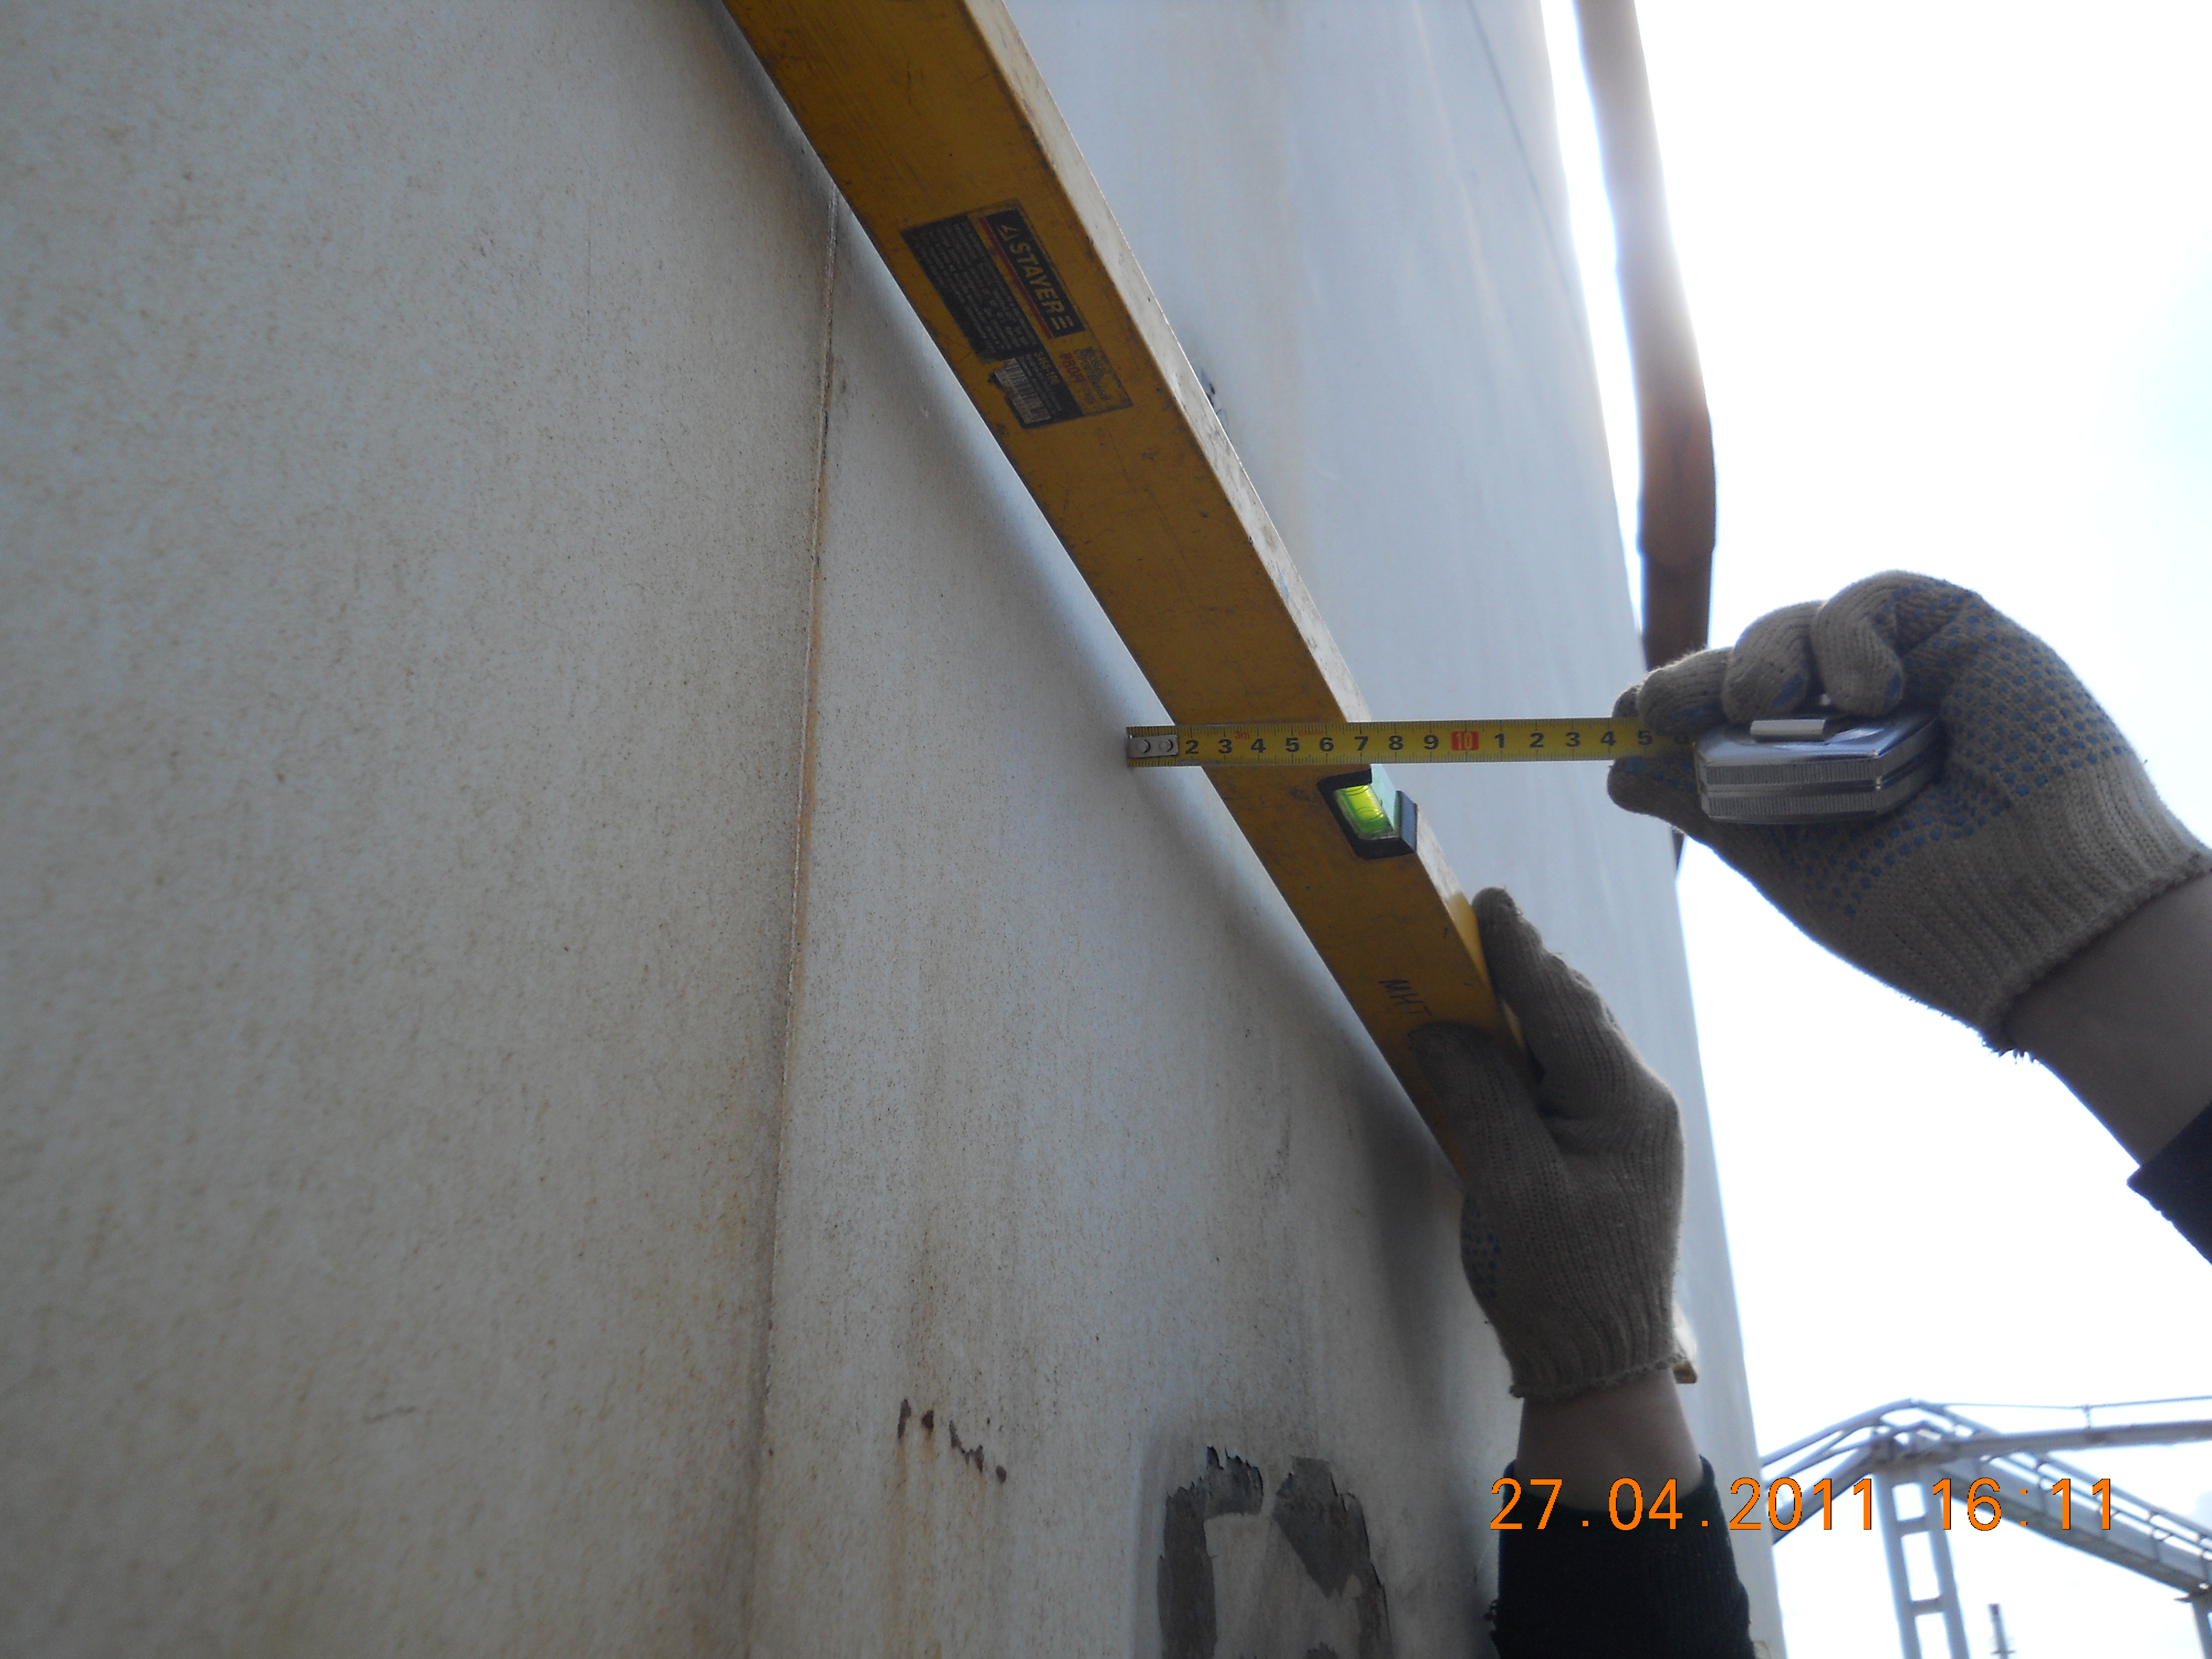
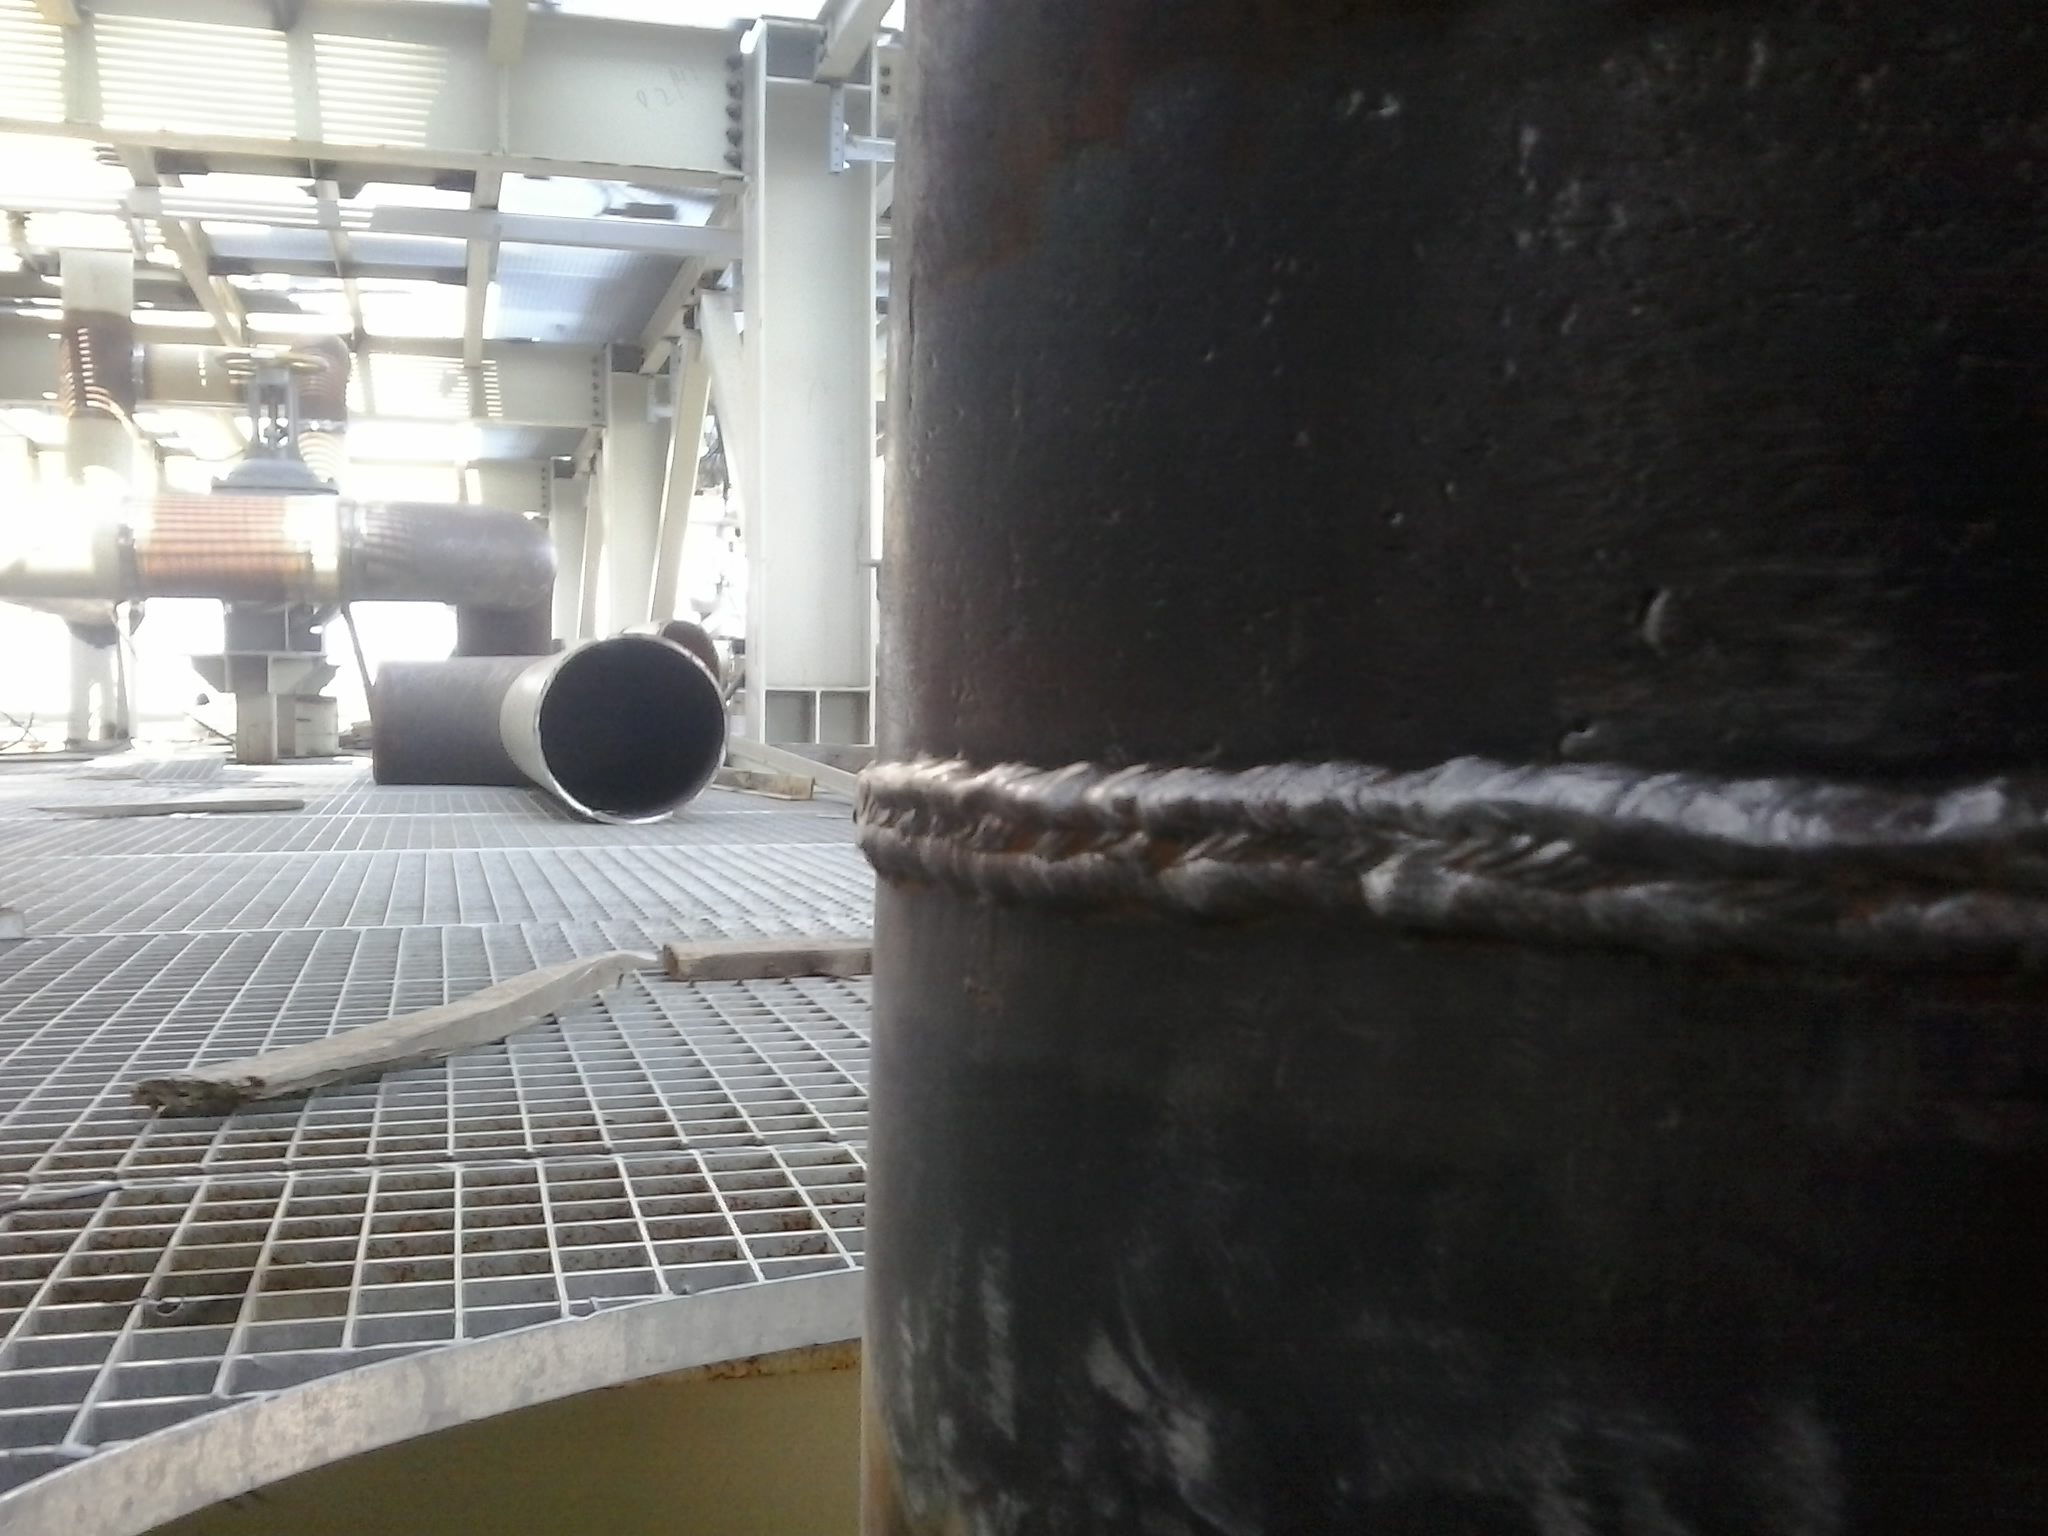
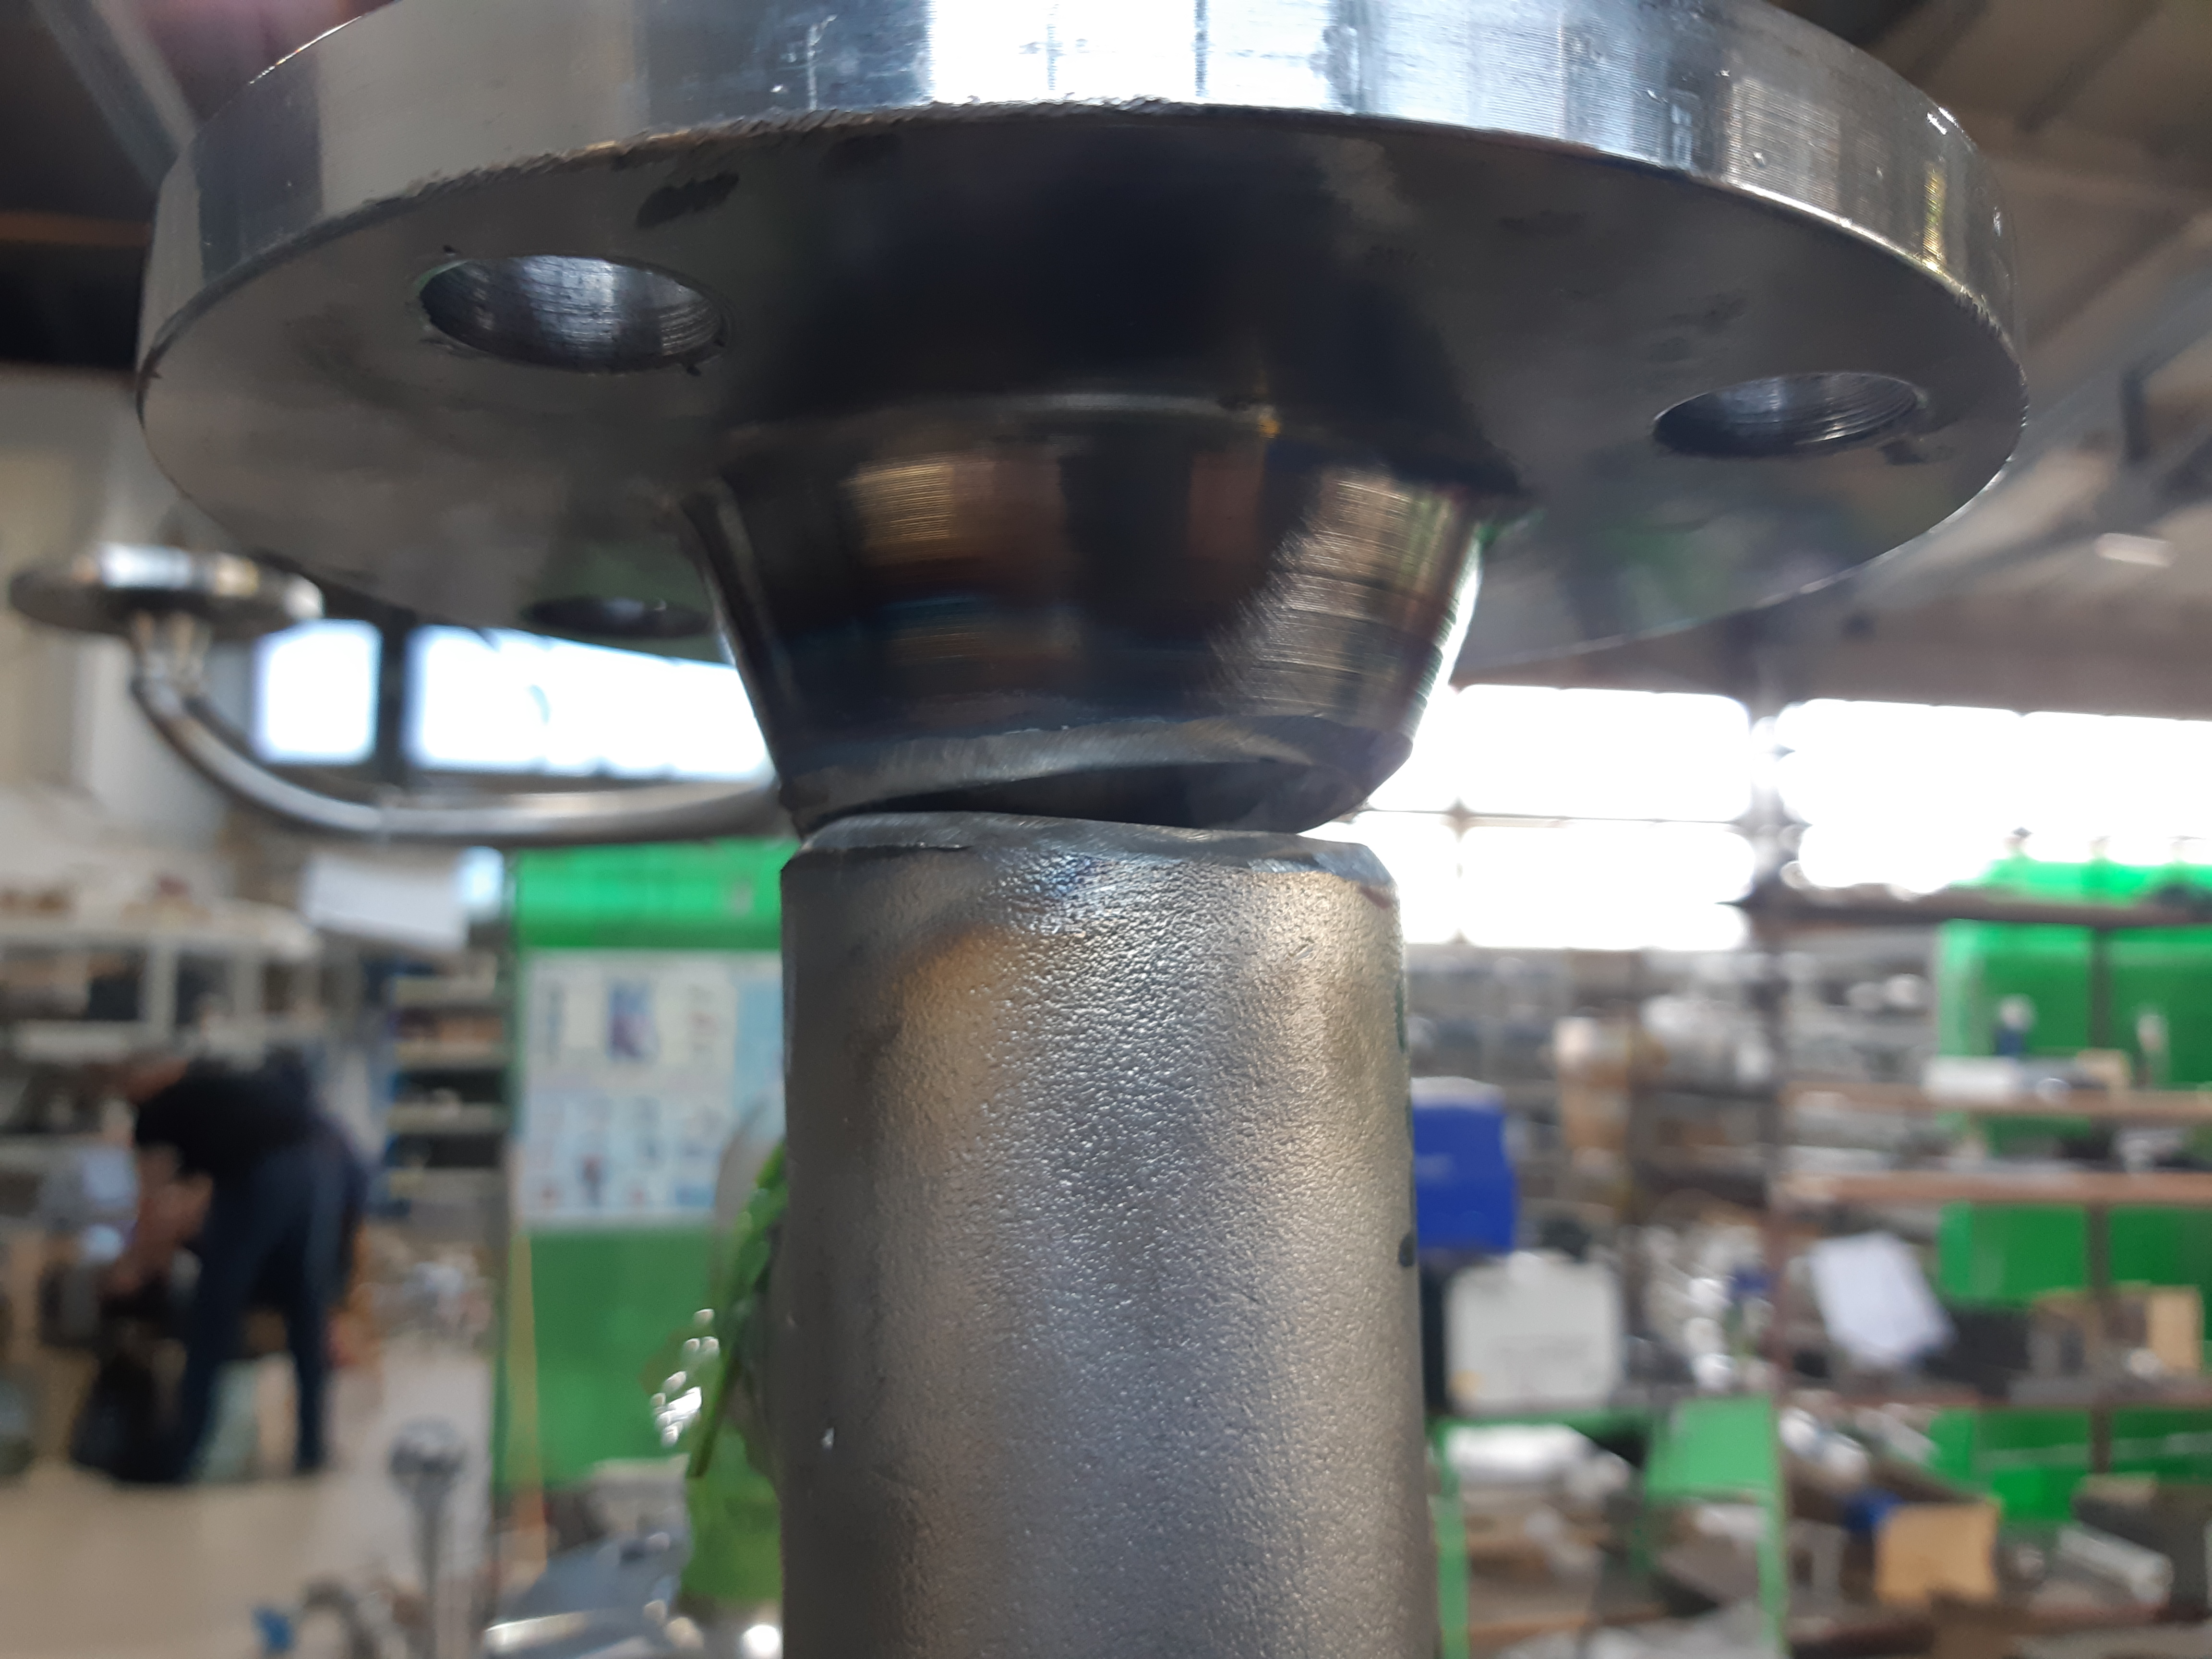
      Смещение кромок – неправильное положение сваренных кромок друг относительно друга (несовпадение уровней расположения свариваемых (сваренных) деталей в стыковых сварных соединениях).

      ОПИСАНИЕ: смещение между двумя свариваемыми деталями при котором их поверхность располагается паралельно, но имеют разницу по уровню.
       
      ВНЕШНИЕ ПРИЗНАКИ: 
      При виде сбоку, положение двух свариваемых деталей не в одной плоскости. Дефект может быть выявлен при визуально-измерительном контроле. Требования к качеству сварных соединениях.

      Прожог
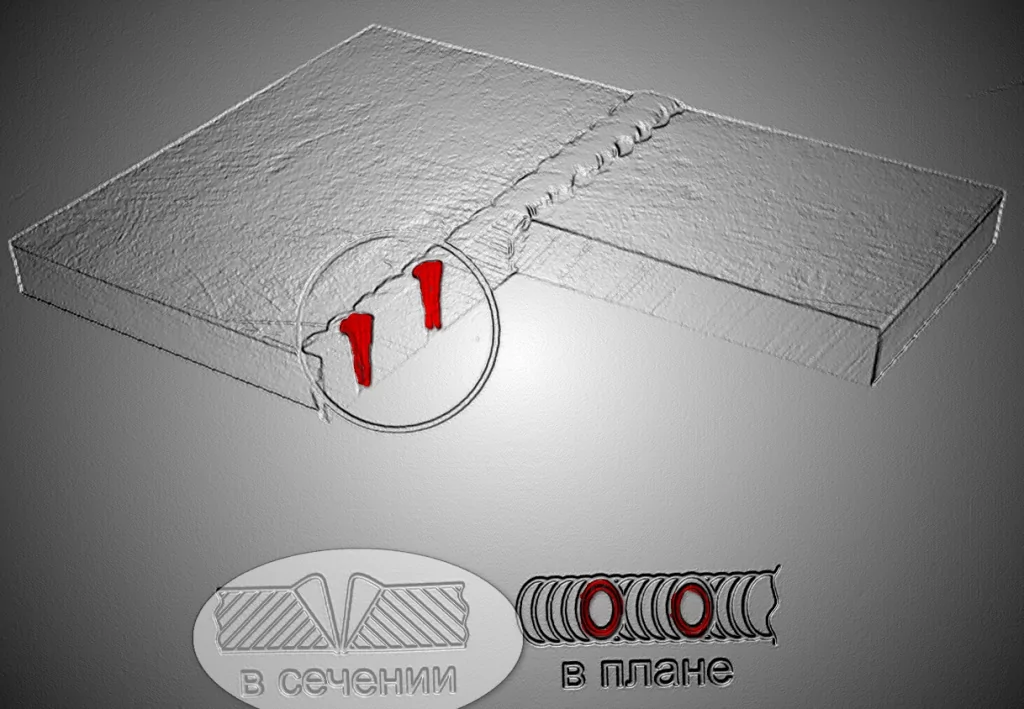
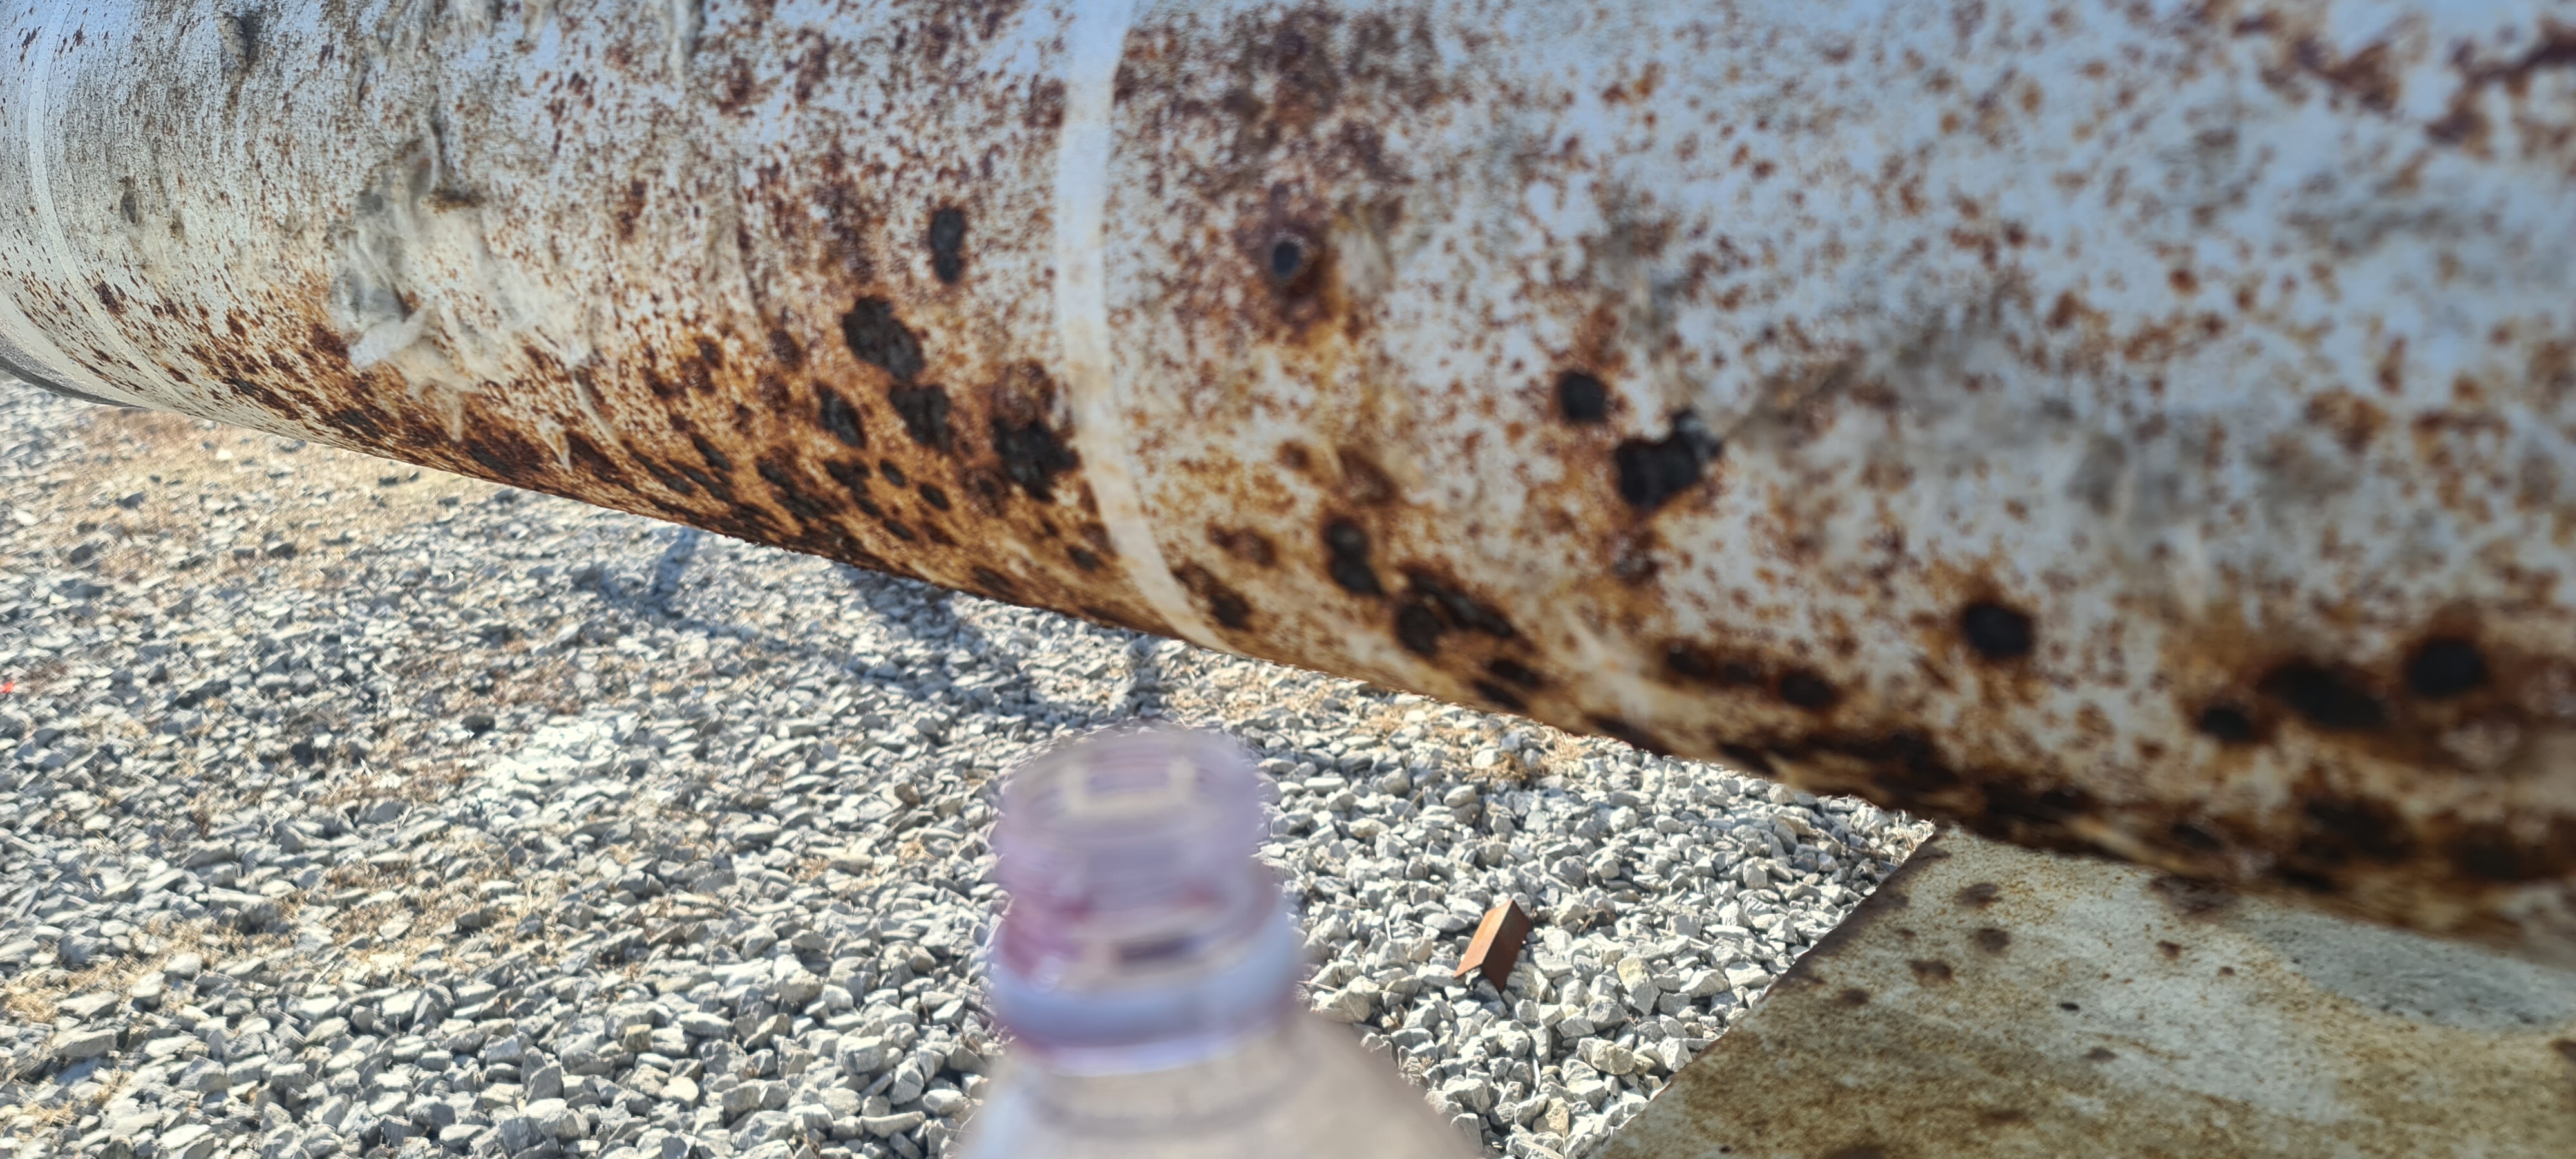
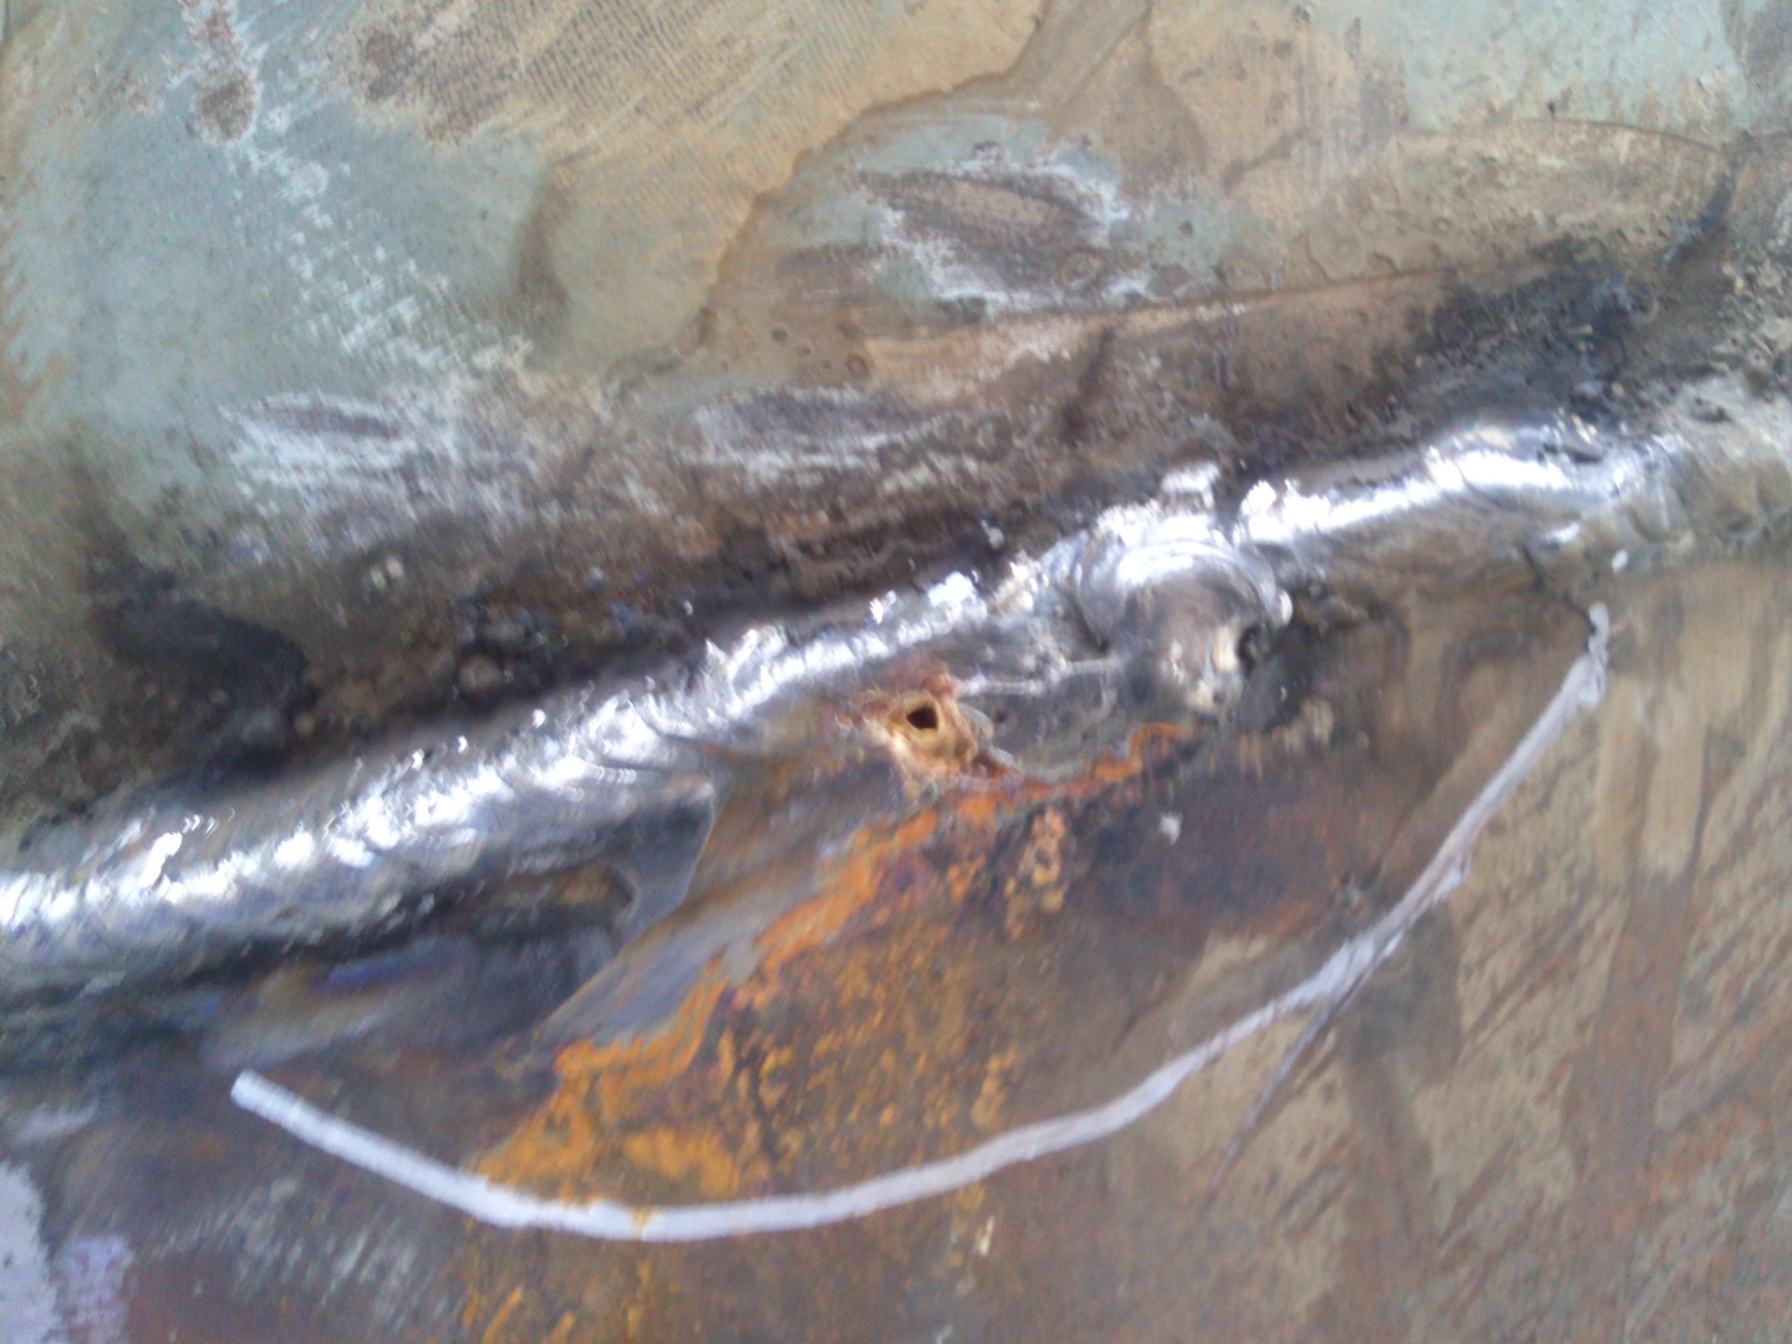
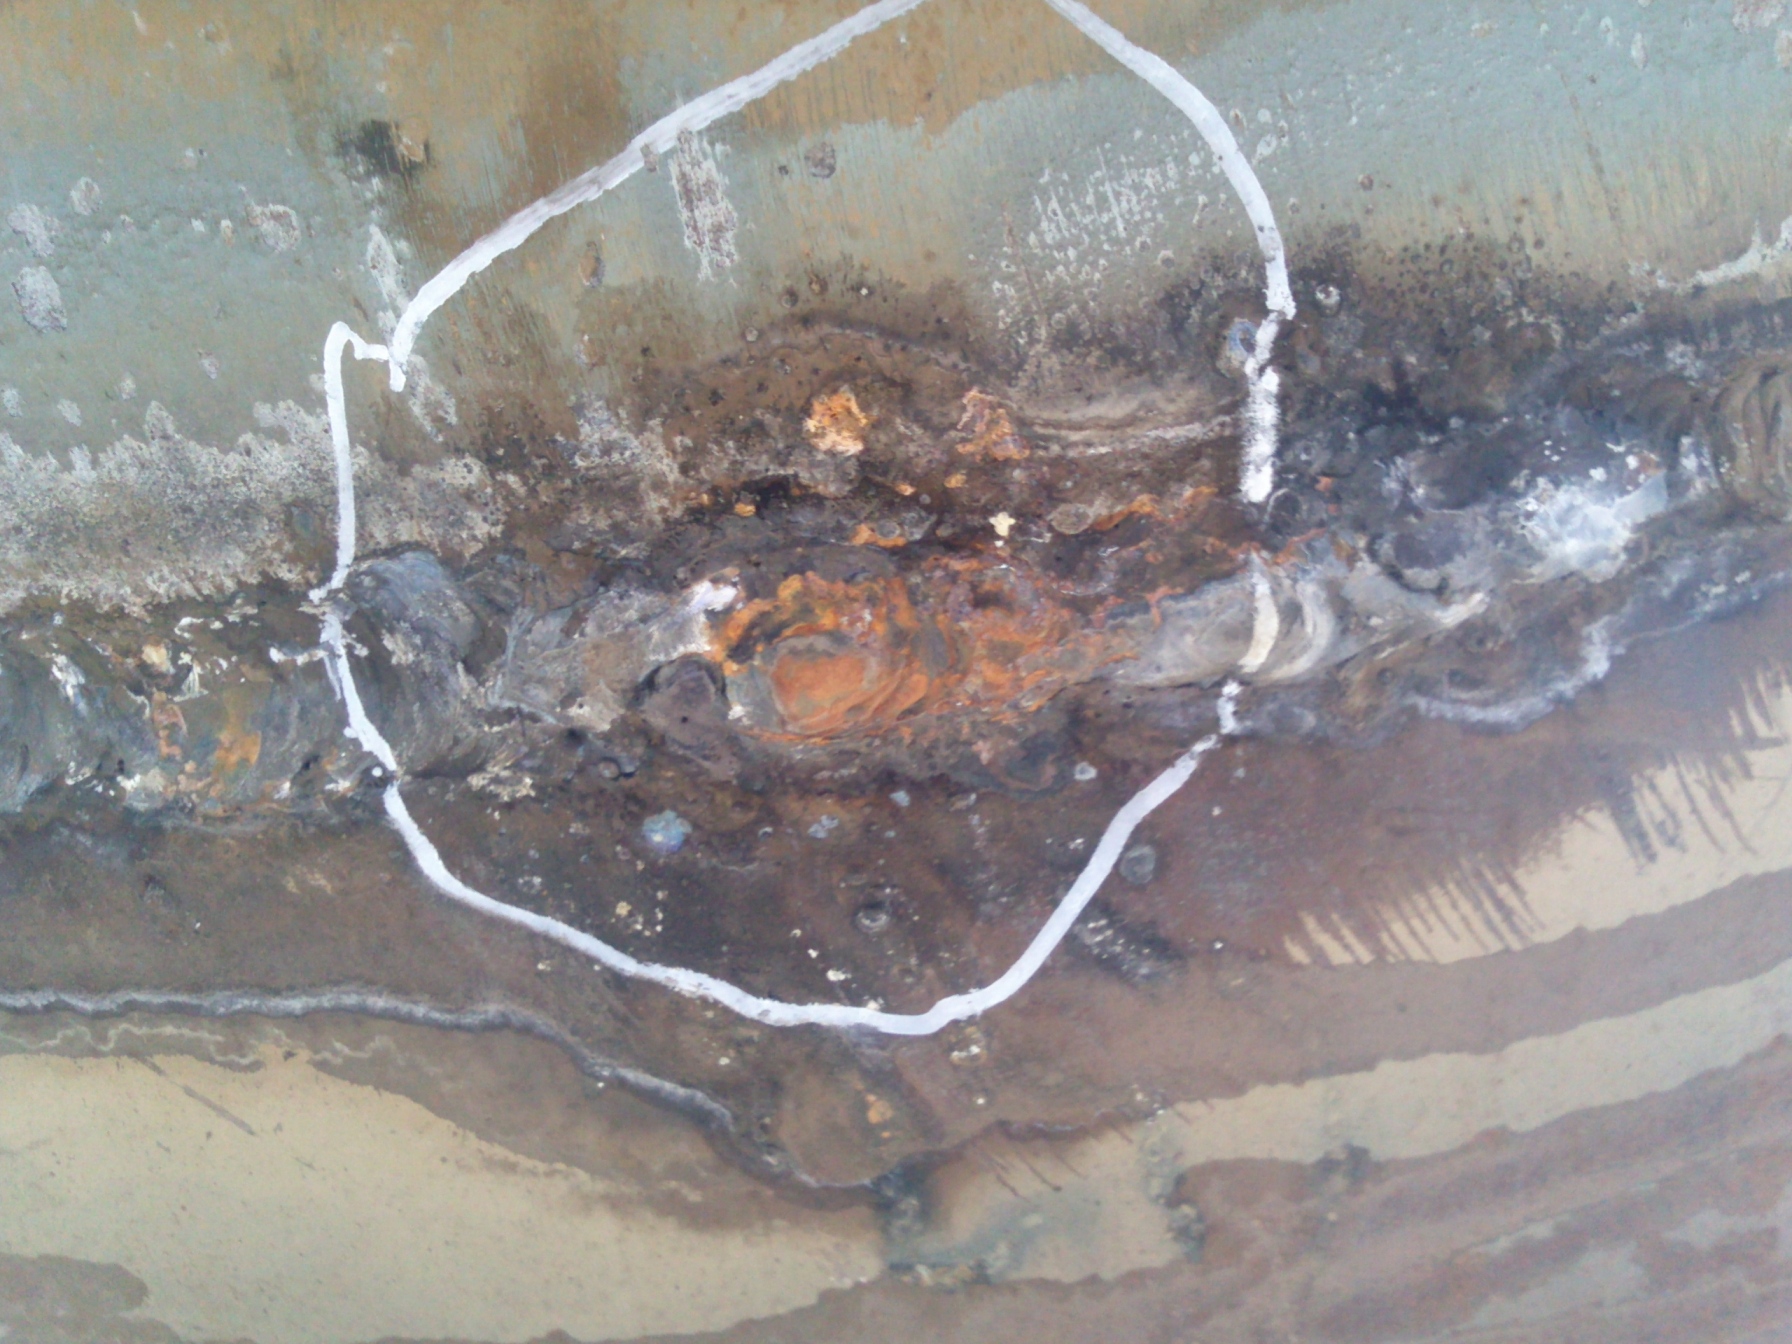
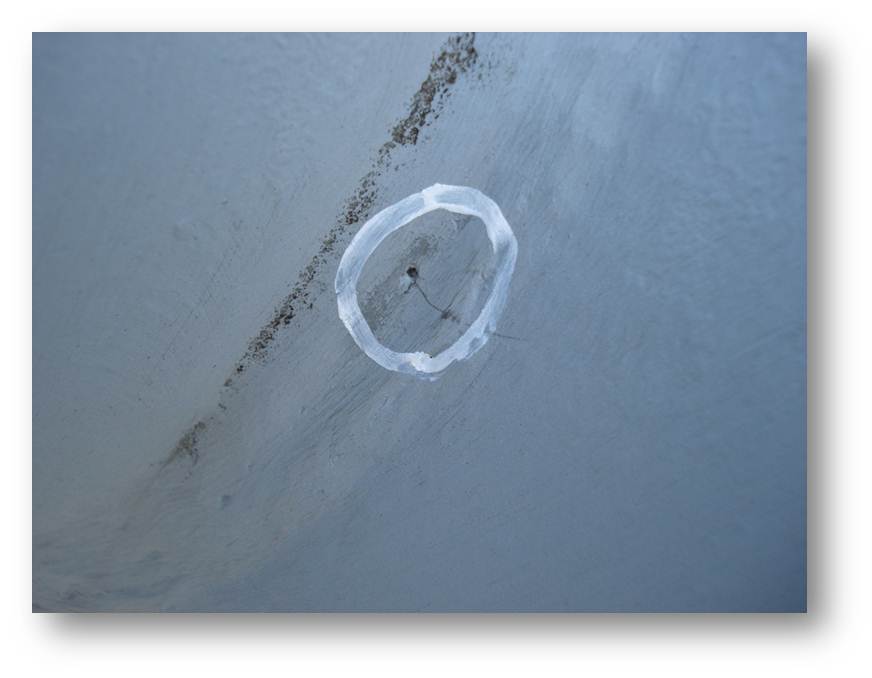
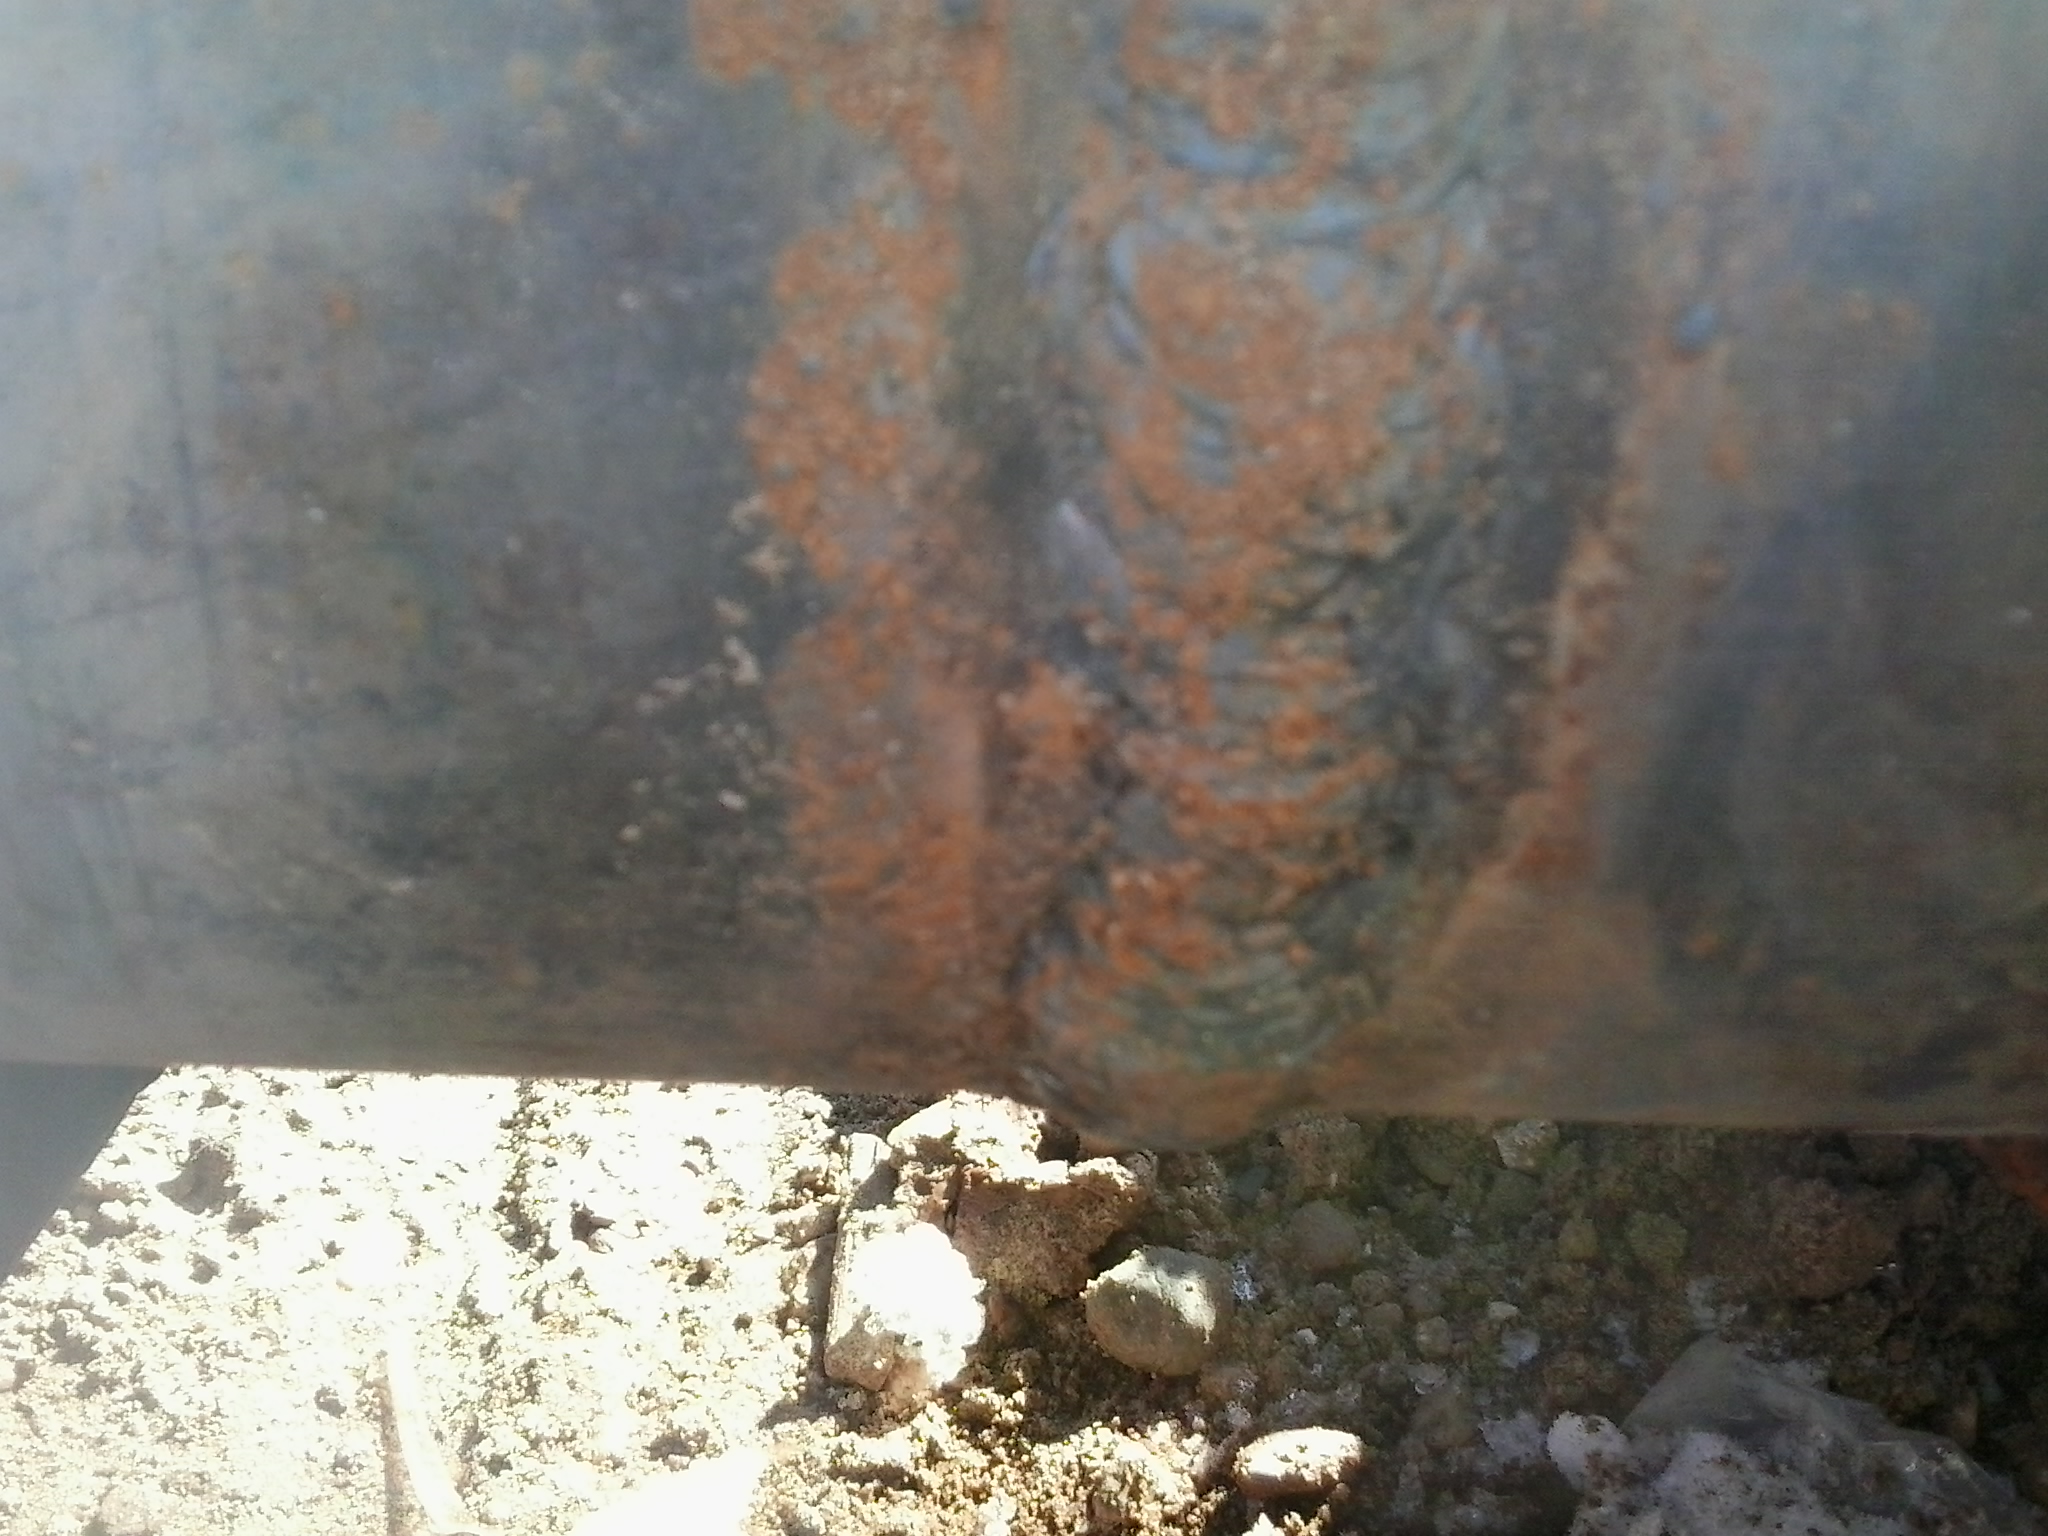
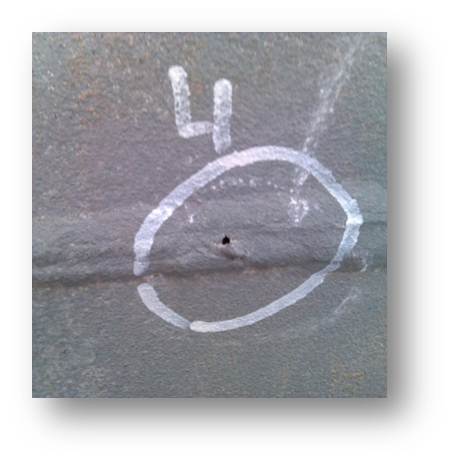
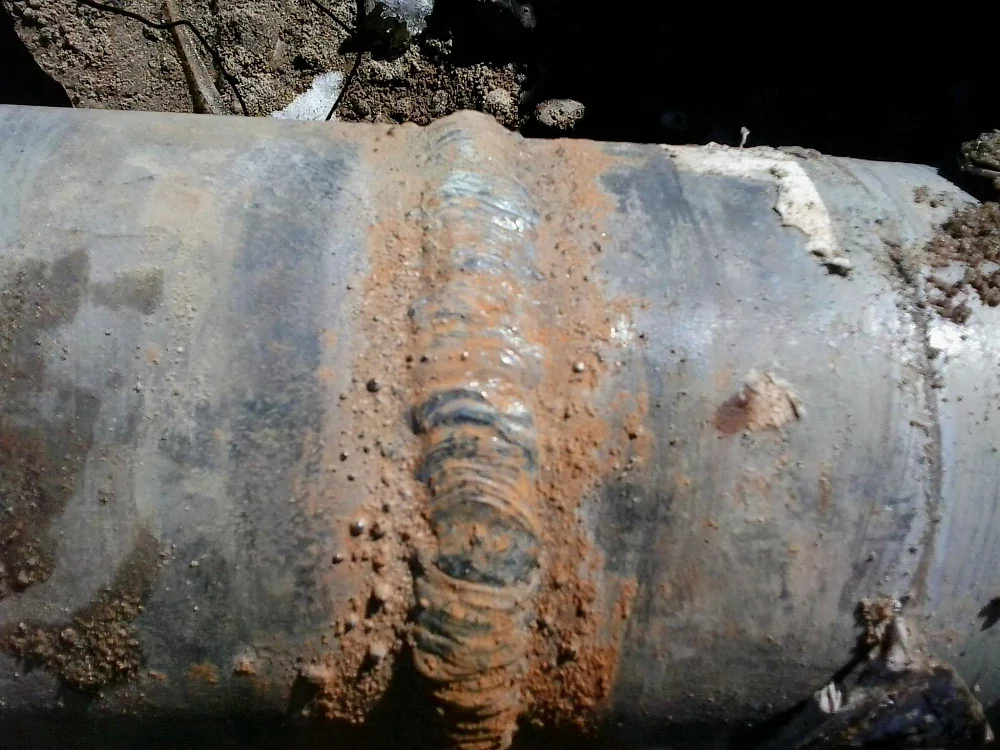
      Прожогами называют дефекты сварки, проявляющиеся в сквозном проплавлении и вытекании жидкого металла через сквозное отверстие в шве.

      ОПИСАНИЕ: вытекание жидкого металла из сварочной ванны в результате чего образуется отверстие в сарном шве.
       
      ВНЕШНИЕ ПРИЗНАКИ: 
      Сквозные отверстия или полости по все длине сварного шва, образованные в следствии вытекания расплавленного металла из сварочной ванны. Дефект может быть обнаружен при визуально-измерительном контроле.


      Усадочная раковина
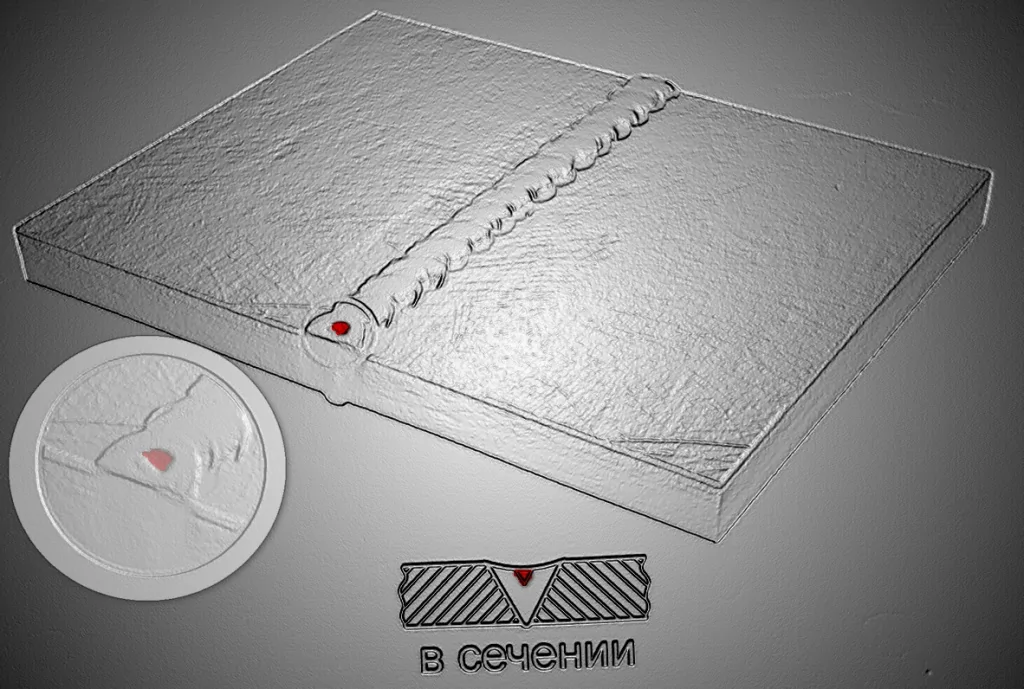
      дефект в виде полости или впадины, образованный при усадке металла шва в условиях отсутствия питания жидким металом.

      ОПИСАНИЕ: несплошность в виде полости образовавшейся вследствие усадки металла во время затвердения.
       
      ВНЕШНИЕ ПРИЗНАКИ: 
      представляет с собой полость поверхности сварного шва. Дефект может быть выявлен при визуально-измерительном контроле.
      ГОСТ Р ИСО 6520-1-2012.
      Усадочные раковины, как правило, имеют усадочные рыхлости часто переходящие в трещины.


      Утяжина
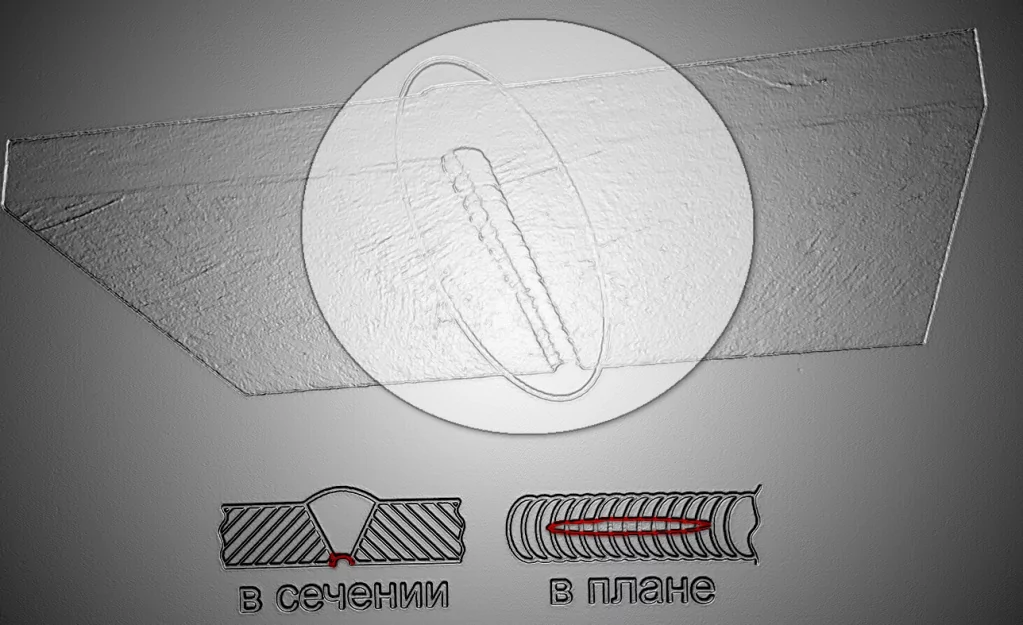
      дефект в виде углубления на поверхности обратной стороны сварного соединения в не полностью проплавленном основном металле детали или на остающейся подкладке вследствие усадки металла одностороннего шва.

         ОПИСАНИЕ: неглубокая канавка со стороны корня одностороннего сварного соединения.
       
      ВНЕШНИЕ ПРИЗНАКИ: 
      вогнутость с обратной стороны сварного шва.
      Дефект виден визуально.

      Сварные соединения после ремонта подвергаются неразрушающему контролю


       В какой документации указывается необходимость проведения и объем визуально-измерительного, ультразвукового и радиографического контроля, типы и размеры несплошностей (дефектов), подлежащих обнаружению, для конкретного вида (типа) конструкции оборудования под давлением и сварного соединения?

      Согласно нормативной документации которой проводится строительство, ремонт, контроль.

      Фотогалерея

      88 —
      1/88 —
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты
      Дефекты

      Сотрудники

      Заместитель директора по качеству
      Митрюшин Владимир Иванович
      E-mail
      info@vesco59.ru
      Телефон
      +7 (342) 202-50-40
      «Контроль, который предотвращает риски»
      Назад к списку
      Услуги
      Неразрушающий контроль сварных соединений
      Разрушающий контроль сварных соединений
      Диагностика объекта
      Строительный контроль
      Сварочное производство
      Разработка и производство электронагревательного оборудования
      Термическая обработка
      Экспертиза
      Компания
      Разрешительная документация и лицензии
      Генеральный подряд
      Вакансии
      Команда
      Реквизиты
      Консорциум
      Партнеры
      Контакты
      +7 (342) 202-50-40
      +7 (342) 202-50-40
      E-mail
      info@vesco59.ru
      Адрес
      г. Пермь, ул. Промышленная, 87
      Режим работы
      Пн. – Пт.: с 9:00 до 18:00
      info@vesco59.ru
      г. Пермь, ул. Промышленная, 87
      Мы на связи
      © 2026 ООО «Веско»
      Авторские права Публичная оферта Соглашение на обработку персональных данных Политика конфиденциальности Пользовательское соглашение Политика использования файлов cookie
      X10 Agency X10 Agency